Un guide complet d'ingénierie et d'approvisionnement pour la conception d'étables laitières en structure acier : implantation à portée libre, ventilation faîtière et contrôle de la condensation, galvanisation à chaud, intégration des équipements, charges, fondations, facteurs de coût et évaluation des fournisseurs, d'après les spécifications de l'étable en acier galvanisé préfabriquée de Jidian.
Une étable laitière en structure acier n’est plus un simple hangar avec un toit au-dessus d’une cour en béton. Dans une exploitation laitière moderne, le bâtiment fait partie du système de production : il détermine la quantité d’air frais que chaque vache reçoit, la sécheresse de sa litière tout au long de l’hiver, la distance qu’elle parcourt pour s’alimenter et s’abreuver, ainsi que la facilité d’installation des robots de traite, des racleurs et des vis d’alimentation au-dessus d’elle. Les acheteurs qui considèrent l’étable comme une simple boîte standard découvrent presque toujours les lacunes après l’arrivée des vaches : condensation qui goutte sur les logettes dès la première saison froide, poteaux mal positionnés pour le système de traite, ou structure incapable de supporter les équipements ajoutés deux ans plus tard.
Ce guide répond à la question que se posent sans cesse les investisseurs laitiers sérieux, les responsables d’exploitation et les entrepreneurs agricoles : comment concevoir une étable laitière en structure acier pour qu’elle soutienne le rendement laitier, la santé des vaches et le coût d’exploitation à long terme, au lieu de nuire à ces objectifs ? Il suit la même logique d’ingénierie et d’approvisionnement que celle appliquée sur des projets d’élevage réalisés en Europe, au Moyen-Orient, en Asie du Sud-Est, en Afrique et dans les Amériques, et il s’appuie sur les paramètres techniques réels d’une étable laitière en acier galvanisé préfabriqué : portée de portique sans poteau jusqu’à 30 m, acier Q355B galvanisé à chaud selon ISO 1461, ventilation continue au faîtage et délai de production de 20 à 30 jours après confirmation des plans.
Quelles fonctions une étable laitière doit-elle réellement remplir ?
Avant de comparer des fournisseurs ou des prix, définissez la fonction du bâtiment. Une étable laitière en structure acier bien conçue remplit cinq fonctions simultanément, et chaque décision de conception dans ce guide découle de l’une d’elles.
Premièrement, elle garde les vaches au sec et à l’aise. Le temps de repos est l’un des meilleurs indicateurs de la production laitière dans un système de logettes, et une vache ne se reposera pendant les heures cibles par jour que si sa litière reste sèche et si l’air circule autour d’elle. Une litière humide est en outre un facteur de risque reconnu de mammite environnementale, qui érode discrètement le rendement et augmente les coûts vétérinaires et de réforme.
Deuxièmement, elle évacue l’humidité et la chaleur de l’air. Une vache en lactation expire et évapore une quantité surprenante de vapeur d’eau jour et nuit, et le fumier et l’urine en ajoutent davantage. Dans un bâtiment fermé ou mal ventilé, cette vapeur monte, rencontre une toiture métallique froide, se condense et retombe en gouttes. La condensation n’est donc pas un défaut cosmétique ; c’est la plainte la plus fréquente des acheteurs concernant les bâtiments d’élevage conventionnels sous climats tempérés et froids.
Troisièmement, elle protège la valeur des aliments. Les fourrages stockés ou présentés dans un bâtiment humide où l’eau goutte moisissent plus vite, et les vaches trient et refusent les aliments moisis. L’alimentation est le poste de coût d’exploitation le plus important dans la plupart des exploitations laitières ; une toiture qui goutte sur l’allée d’alimentation représente donc une perte directe et mesurable.
Quatrièmement, elle accueille le système d’équipements. Les conduites de traite, les lignes de nettoyage en hauteur, les vis de distribution des aliments, les ventilateurs et, de plus en plus, les robots de traite et les circuits de racleurs doivent tous être fixés quelque part. Une charpente qui n’a jamais été calculée pour ces charges oblige les exploitants à souder des supports sur la structure après coup, ce qui endommage la protection anticorrosion et annule la logique de la conception d’origine.
Cinquièmement, elle dure dans un environnement hostile. À l’intérieur d’une étable laitière, l’atmosphère est chaude, humide et corrosive pour l’acier nu. Les charpentes peintes s’écaillent là où l’humidité stagne ; les charpentes galvanisées à chaud ne le font pas, car la couche de zinc est liée métallurgiquement et couvre les arêtes, les trous de boulons et les soudures, pas seulement les faces planes.
Chaque acheteur devrait consigner sur une page la taille du troupeau, le système de traite, la cible d’aménagement des logettes, les données climatiques et la liste des équipements que l’étable doit accueillir. Cette page constitue le véritable cahier des charges ; tout le reste, dans l’approvisionnement, consiste à déterminer qui peut le réaliser.
Pourquoi la portée libre est-elle si importante dans une étable laitière ?
Le choix structurel déterminant dans une étable laitière est le système de portée. Les poteaux intérieurs divisent le plan en allées fixes et imposent que toute modification future de l’aménagement s’adapte à eux. Les vaches, le matériel d’alimentation, les racleurs et les robots ont besoin de cheminements continus, et un poteau dans une voie de circulation des vaches constitue à la fois une obstruction et un risque de collision.
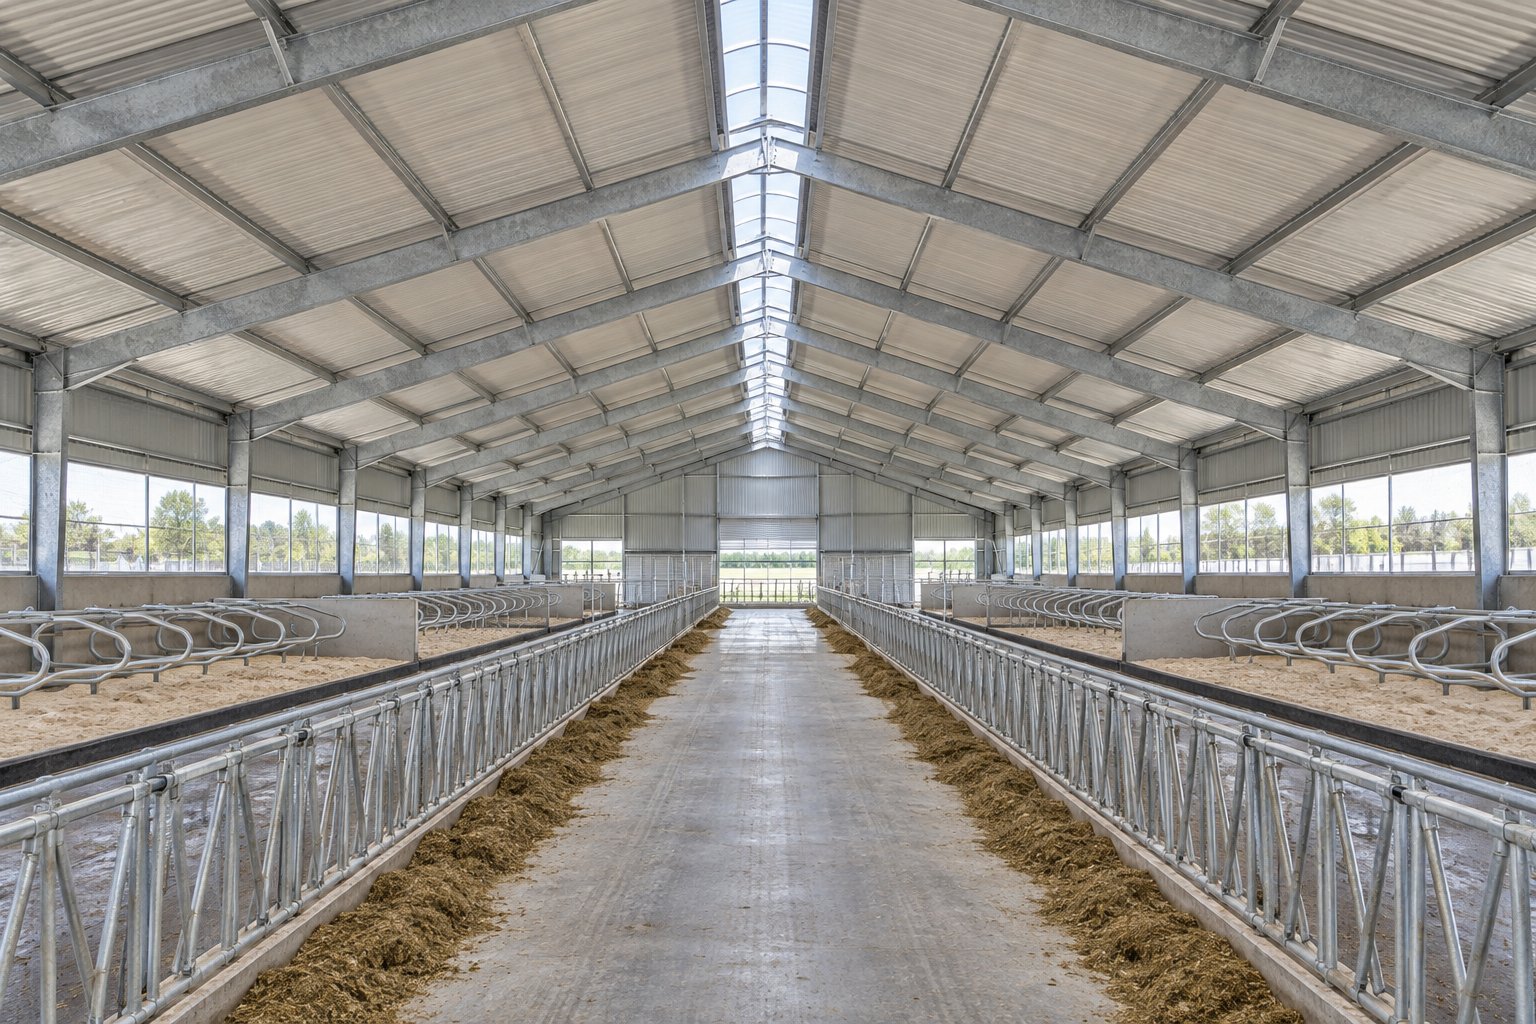
Un portique résout ce problème. Avec des portées allant jusqu’à 30 m disponibles en construction à portique sans poteau, une étable laitière peut accueillir deux rangées complètes de logettes ainsi qu’une allée d’alimentation centrale sans aucun poteau intérieur. L’espacement des portiques reste modulaire entre 6 et 9 m, ce qui est suffisamment large pour maintenir une quantité d’acier économique et suffisamment étroit pour supporter les pannes et le bardage de toiture sans fermes intermédiaires.
La hauteur à la gouttière est la deuxième décision d’aménagement, généralement choisie entre 4 m et 9 m. Sa fonction n’est pas de donner au bâtiment une apparence imposante ; elle doit fournir le volume d’air nécessaire à votre dispositif de ventilation et le dégagement requis par vos équipements. Sous climats chauds, une gouttière plus haute augmente le réservoir d’air qui dilue la chaleur et l’humidité entre les renouvellements d’air. Sous climats froids, une gouttière plus basse réduit le volume à réchauffer passivement par les animaux eux-mêmes. La bonne réponse dépend des données climatiques locales, et c’est précisément pourquoi la hauteur à la gouttière doit être choisie avec votre ingénieur et votre fournisseur plutôt que copiée sur l’étable voisine.
Lorsque vous comparez des devis, posez à chaque fournisseur trois questions sur la portée : Quelle est la largeur maximale sans poteau, et est-elle réelle pour mon cas de charge ou seulement dans une brochure ? À quel espacement entre portiques le prix de la charpente est-il établi, et varie-t-il selon mes charges de neige ou de vent ? Où seront les poteaux intérieurs, s’il y en a ? Un fournisseur qui a conçu le bâtiment répondra à partir des plans ; un revendeur répondra à partir d’un catalogue.
Comment concevoir la ventilation et la maîtrise de la condensation ?
La maîtrise de la condensation est le domaine où la conception d’une étable laitière distingue les fournisseurs compétents des autres. La physique est simple : l’air chaud et humide à l’intérieur de l’étable monte jusqu’à entrer en contact avec une surface dont la température est inférieure au point de rosée, et dans un bâtiment métallique, cette surface est presque toujours la face inférieure de la toiture, dont la température est proche de celle de l’extérieur en hiver.
La première ligne de défense est un renouvellement d’air continu. Dans l’étable conçue dont il est question tout au long de ce guide, un exutoire continu au faîtage court sur toute la longueur de la toiture, complété par des entrées d’air continues le long des deux parois latérales. La différence de hauteur et de température crée un effet de cheminée : l’air chaud sort au faîtage, l’air extérieur plus sec entre par les gouttières, et l’échange se fait en continu sans ventilateurs ni électricité sous climats tempérés et dans la plupart des climats. C’est pourquoi le faîtage doit être réellement continu et les entrées d’air réellement ouvertes ; un exutoire symbolique tous les quelques travées ne peut pas déplacer le volume d’air que génère une étable entière de vaches en lactation.
La deuxième ligne de défense est la composition même de la toiture. Lorsque le climat l’exige, la cavité de toiture est fermée par un revêtement anticondensation, ou la toiture est remplacée par un panneau sandwich isolé de 50 à 100 mm en EPS, laine de roche ou PU. L’objectif est de maintenir la température de la surface intérieure de la toiture au-dessus du point de rosée, afin que la vapeur ne se condense jamais. Les panneaux en laine de roche et en PU offrent des valeurs d’isolation plus élevées pour les régions froides ; l’EPS est la solution économique pour les climats modérés. Le bon choix est une décision climatique, non une décision de prix, et il doit être pris en fonction de vos relevés locaux de température et d’humidité hivernales.
Les ventilateurs n’entrent en jeu que là où la force motrice naturelle est faible. Dans les régions chaudes ou les sites peu ventés, des ventilateurs de circulation ou d’extraction peuvent être ajoutés sur la base des données climatiques du projet. Concevoir la charpente et la toiture pour recevoir des ventilateurs dès le départ coûte bien moins cher que de les ajouter après coup, et cela permet de planifier les chemins de câbles au lieu de les improviser.
Trois vérifications pratiques pour les acheteurs : demandez comment le fournisseur dimensionne les ouvertures de faîtage et de gouttière pour la taille de votre troupeau et votre climat ; demandez quelles sont les options de composition de toiture et à quel point de rosée chacune devient nécessaire ; et demandez si les ventilateurs, si vous en avez besoin, disposent de points de fixation préconçus. Des réponses vagues sur l’un de ces trois points annoncent des plaintes de condensation en hiver.
Pourquoi la galvanisation à chaud, et non la peinture, pour une charpente d’étable laitière ?
L’atmosphère intérieure d’une étable laitière est systématiquement hostile à l’acier. L’air chaud, l’humidité élevée, les gaz de fumier et les lavages fréquents se combinent pour attaquer tout revêtement qui reste simplement en surface. La peinture cède d’abord sur les arêtes, les trous de boulons et les soudures, précisément là où l’humidité stagne, et une fois la rouille installée sous un film de peinture, elle se propage invisiblement.
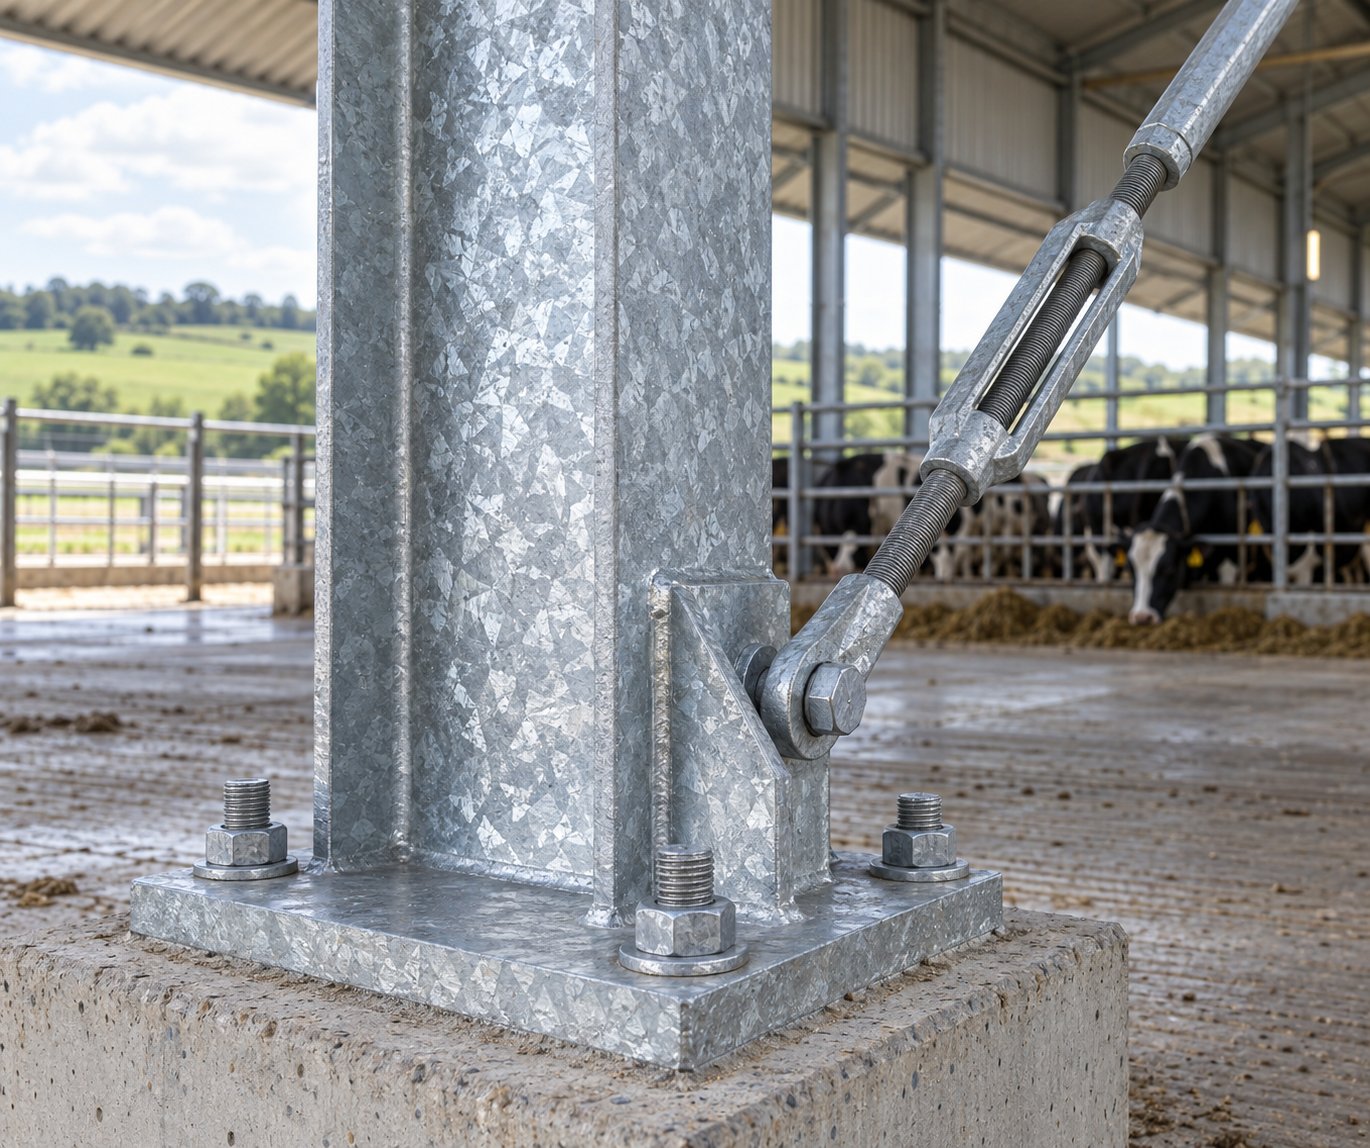
La galvanisation à chaud fonctionne différemment. La charpente est immergée dans du zinc en fusion après fabrication, de sorte que le revêtement est lié métallurgiquement à l’acier et enveloppe chaque arête, chaque trou de boulon et chaque soudure comme les surfaces planes. Selon la norme d’ingénierie d’étable décrite ici, l’acier principal est un profilé H soudé en Q355B, galvanisé à chaud selon ISO 1461, qui spécifie une épaisseur minimale de revêtement en fonction de l’épaisseur de la section d’acier : les sections plus épaisses reçoivent un zinc plus épais, car elles restent plus longtemps chaudes dans le bain de galvanisation et développent une couche d’alliage plus lourde.
Une spécification sur le papier ne suffit pas ; c’est la vérification qui vous protège. Le flux d’approvisionnement conçu vérifie l’épaisseur du revêtement à l’aide d’un calibre étalonné sur chaque lot plutôt que d’accepter le certificat d’aciérie seul. C’est important car l’épaisseur du revêtement est la variable qui détermine la durée de service dans une étable humide, et c’est aussi la variable la plus facile à omettre lorsque les délais de production se resserrent.
Les dommages sur site sont inévitables et gérables. Les rayures de transport et les chocs de chantier sont réparés avec une peinture riche en zinc conformément aux recommandations de réparation ISO 1461, ce qui restaure la protection locale. Ce qui ne doit jamais se produire, c’est une soudure sur site sur les éléments principaux : un arc de soudage brûle la couche de zinc en anneau autour de la soudure et laisse un foyer de corrosion permanent. C’est la raison technique pour laquelle toute la charpente est prépercée et repérée pour un assemblage sur site par boulons uniquement, ce qui est traité dans sa propre section ci-dessous.
Comment aménager l’intérieur pour les vaches et les équipements ?
La structure et l’aménagement doivent être conçus ensemble, car la charpente supporte les équipements et l’aménagement dicte la charpente. L’aménagement de référence pour une étable laitière à logettes est constitué de deux rangées de logettes avec une allée d’alimentation centrale, ce qui équilibre la distance de marche vers l’alimentation et l’occupation des logettes. Des aménagements plus larges avec des rangées supplémentaires sont possibles au sein de la même famille de portiques lorsque la taille du troupeau le justifie, à condition de recalculer la portée pour le cas de charge réel.
L’intégration des équipements est le domaine où l’ingénierie préfabriquée démontre sa valeur. Les supports de conduites de traite, les systèmes de nettoyage en hauteur et les vis de distribution des aliments se fixent à des points de raccordement préconçus sur la charpente. La différence entre un point de raccordement préconçu et un support ajouté sur site n’est pas cosmétique : le point préconçu est intégré au chemin de charge de l’élément et galvanisé avant fixation, tandis qu’un support ajouté sur site implique généralement une soudure ou un perçage sur un élément galvanisé, ce qui compromet le revêtement et parfois l’élément lui-même.
La compatibilité avec l’automatisation est la version prospective du même principe. Les robots de traite et les racleurs à fumier ont besoin de cheminements dégagés et répétables : sols de niveau dans les voies de circulation, portées libres au-dessus de celles-ci et structure de fixation là où les fournisseurs d’équipements en ont besoin. Une étable conçue avec ces cheminements dès le premier jour accepte les mises à niveau d’automatisation sans chirurgie structurelle ; une étable conçue comme un hangar générique ne le peut généralement pas.
Les infrastructures d’eau et d’alimentation font partie de la même discussion. Le profil de toiture doit évacuer les eaux pluviales loin des front d’alimentation et des bords de litière ; les gouttières et descentes d’eau pluviale doivent faire partie du lot d’enveloppe plutôt que d’être une réflexion après coup ; et la position des conduites d’eau et des abreuvoirs doit être coordonnée avec la charpente afin que les tuyaux traversent le bardage aux points prévus, et non par des trous découpés sur site.
Pour quelles charges la structure doit-elle être calculée ?
Les charges structurelles sont le domaine où l’honnêteté technique se révèle. Un devis établi sur des hypothèses de charge optimistes est moins cher sur le papier et plus coûteux dans la réalité, les acheteurs doivent donc comprendre quels chiffres sont standards et lesquels sont propres au projet.
Dans la conception de référence, la charge de toiture et la charge de vent ont toutes deux une valeur de calcul standard de 0,5 kN/m², explicitement étiquetée comme valeur de calcul standard, les charges de neige plus élevées et les pressions de vent de base plus élevées étant calculées selon les données du projet. Cet étiquetage compte : il indique que le prix est valable pour des conditions typiques et que le fournisseur recalculera, et non estimera, lorsque vos données de site dépassent l’enveloppe standard. Une ceinture côtière cyclonique, une région montagneuse enneigée ou une zone de vent désertique modifient chacune la conception, et chacune doit la modifier de manière transparente.
La capacité sismique fait partie de la même enveloppe. La structure de référence porte une classification d’intensité sismique chinoise de grade 8, qui couvre la méthodologie de calcul pour l’action sismique ; l’exigence déterminante pour votre site est votre code local, c’est pourquoi la conception finale est examinée au regard des codes locaux dans une étape déclarée plutôt que supposée conforme.
Les codes de calcul méritent une mention explicite dans le contrat, pas seulement dans la brochure. La conception de référence utilise GB 50017 pour le calcul structurel, le soudage selon ISO 15614-1 avec des soudeurs qualifiés ISO 9606, et un examen final documenté au regard des codes locaux de l’acheteur. Pour un acheteur international, la conclusion pratique est de demander à chaque fournisseur de nommer, par écrit, quels codes régissent la conception, quelle qualification de soudage s’applique et comment la conformité aux codes locaux sera démontrée pour votre processus de permis.
La durée de service clôt la discussion sur les charges. La durée de vie de calcul structurelle est indiquée comme 50 ans et plus, avec le revêtement galvanisé à chaud selon ISO 1461 maintenu par des inspections périodiques. Cette réserve de maintenance n’est pas une faiblesse ; c’est ainsi que l’ingénierie de la corrosion est réellement rédigée. Les revêtements ont des durées de vie mesurables, les inspections détectent les rayures et la peinture de réparation riche en zinc prolonge le système.
À quoi doit ressembler l’interface avec les fondations ?
Un projet d’importation de bâtiment en acier fait intervenir deux équipes de construction avec deux contrats : le fournisseur d’acier expédie la charpente et un entrepreneur de génie civil local construit les fondations. C’est à l’interface entre les deux que commencent la plupart des dépassements de délais, la conception doit donc la définir explicitement.
La division claire est la suivante : le fournisseur d’acier émet des plans d’implantation des boulons d’ancrage avec tolérances de traçage et données de charge des poteaux ; l’entrepreneur de génie civil local conçoit et construit les fondations en béton armé à partir de ces données. Le fournisseur vérifie les positions des boulons telles que construites avant la livraison de l’acier, car une charpente qui arrive et découvre des ancrages désalignés perd des jours pendant que le chantier meule des platines ou recoule des massifs.
Les acheteurs doivent coordonner trois dates autour de cette interface : la date de confirmation des plans, qui déclenche le compte à rebours de production ; la date d’achèvement des fondations, qui doit précéder la livraison de l’acier ; et la date d’arrivée de l’acier, qui déclenche le montage. Dans le modèle d’approvisionnement de référence, la production prend 20 à 30 jours après confirmation des plans, ce qui donne à une équipe de génie civil une fenêtre définie et réaliste, à condition que les plans soient confirmés à temps.
Le volet géotechnique relève de la responsabilité de l’acheteur et constitue aussi son opportunité. Les données d’étude de sol transmises tôt à l’entrepreneur de génie civil évitent l’échec classique consistant à découvrir un sol mou après la mise en place des boulons d’ancrage. Le coût des fondations varie énormément selon les conditions de sol, ce qui explique notamment pourquoi les bâtiments en acier, avec leurs charges plus légères et leurs semelles plus petites, l’emportent souvent sur le coût total par rapport à la construction en béton ; les économies apparaissent dans le lot de génie civil, pas dans le devis acier.
Comment la charpente est-elle fabriquée et contrôlée ?
La qualité de fabrication est vérifiable, et les acheteurs doivent la vérifier. Le flux de production d’un bâtiment d’élevage en acier conçu suit une séquence que l’acheteur peut auditer étape par étape.
La confirmation de la conception vient en premier : taille du troupeau, aménagement des logettes, système de traite, dispositif de ventilation et codes applicables sont convenus sur plans avant toute découpe. L’approvisionnement des matériaux suit, avec des certificats d’aciérie associés à chaque lot d’acier afin que le Q355B de l’étable soit traçable à un certificat, et non à une simple affirmation. La découpe et le perçage CNC au plasma produisent ensuite toutes les platines et tous les trous de boulons dans une tolérance déclarée de ±2 mm, avant galvanisation, car un revêtement appliqué sur des trous surdimensionnés masque l’erreur au lieu de la corriger.
Le soudage est automatisé lorsque la géométrie le permet. Les profilés H soudés sont fabriqués sur une ligne dédiée avec soudage à l’arc submergé automatisé selon des procédures qualifiées ISO 15614-1 et des soudeurs qualifiés ISO 9606. Les contrôles non destructifs suivent : contrôle par ultrasons à 100 % sur les soudures principales à pleine pénétration selon GB/T 11345 et contrôle par magnétoscopie sur les assemblages secondaires. La galvanisation à chaud est ensuite réalisée après préparation de surface Sa 2.5 selon ISO 8501-1, l’épaisseur du revêtement étant vérifiée sur chaque lot avec un calibre étalonné, comme décrit précédemment.
L’inspection avant expédition boucle la boucle : les dimensions sont vérifiées par rapport aux plans d’atelier, l’épaisseur du zinc est remesurée en des points aléatoires et les composants hors tolérance sont retravaillés avant chargement. L’emballage protège ce que l’inspection a vérifié : fardeaux aux extrémités emballées de tissu pour protéger les surfaces galvanisées, quincaillerie en caisses métalliques, expédiés en conteneurs 40 ft OT ou HQ depuis le port de Xiamen, avec conditions FOB, CIF et DDP disponibles.
La question d’audit pratique d’un acheteur pour tout fournisseur est simple : lesquelles de ces étapes produisent des documents qui accompagnent les marchandises ? Dans le modèle d’approvisionnement de référence, chaque expédition comprend des certificats d’aciérie, des cartographies de soudure, des rapports de CND, des rapports d’épaisseur de revêtement de zinc, une liste de colisage et une facture commerciale. Si un devis concurrent ne peut pas s’engager sur le même ensemble de documents, la différence de prix vous fait acheter des angles morts.
Pourquoi le montage par boulons uniquement protège-t-il à la fois le planning et le revêtement ?
L’assemblage sur site est l’étape où de nombreux bâtiments en acier perdent discrètement leur protection anticorrosion. Le soudage sur site sur les éléments principaux brûle le revêtement de zinc ; le perçage sur site de trous manquants laisse des faces de coupe nues et non galvanisées. Les deux sont économiques le jour même et coûteux sur la durée de vie de la structure dans une étable humide.
L’alternative conçue est le montage par boulons uniquement. La charpente est prépercée et repérée en usine : chaque élément est numéroté, chaque assemblage est percé selon le schéma de conception dans la tolérance de ±2 mm, et l’équipe sur site assemble la charpente en suivant les documents de séquence de montage. Aucune soudure sur site, aucun perçage sur site sur les éléments principaux, et donc aucune destruction locale du revêtement dans lequel l’usine a investi.
Les bénéfices sur le planning découlent de la même logique. Un montage boulonné et repéré est rapide car l’équipe ne fabrique pas sur site ; elle suit une séquence. Les plans de montage et les documents de séquence de montage sont inclus dans le lot d’approvisionnement, avec assistance à distance par téléphone ou vidéo. Pour les grands projets laitiers, une supervision d’ingénieur sur site est disponible aux frais de l’acheteur ; la supervision couvre l’orientation et l’inspection, pas l’exécution, ce qui maintient une répartition honnête des responsabilités.
Les acheteurs qui comparent les fournisseurs doivent demander ce que comprend le dossier de documentation de montage et si le repérage est standard. La réponse prédit à la fois la vitesse de montage et l’état du revêtement le jour de l’arrivée des vaches.
Combien de temps prend un projet d’étable laitière, et quels facteurs font évoluer le calendrier ?
Les questions de calendrier méritent la même précision que les questions de charges. Dans le modèle d’approvisionnement de référence, la production prend 20 à 30 jours après confirmation des plans, et le montage sur site est séquencé séparément selon le calendrier du projet. Les deux parties de cette phrase portent des enseignements d’approvisionnement.
Premièrement, le compte à rebours commence à la confirmation des plans, pas à la signature du contrat. L’étape des plans est celle où sont verrouillés la taille du troupeau, l’aménagement des logettes, le système de traite, le dispositif de ventilation et les charges ; les retards de confirmation des plans sont le glissement de calendrier auto-infligé le plus courant. Les acheteurs qui rassemblent leurs données de projet avant de contracter, effectif du troupeau, type de système de traite, aménagement souhaité, dimensions du bâtiment, données climatiques locales incluant l’humidité hivernale et charges de vent/neige, avancent rapidement dans la confirmation de conception. Avec des données de projet complètes, le fournisseur de référence renvoie une conception structurelle avec aménagement des logettes et un prix indicatif en 24 heures, ce qui compresse considérablement l’étape précontractuelle.
Deuxièmement, le montage est un calendrier distinct avec ses propres dépendances : achèvement des fondations, main-d’œuvre locale, disponibilité de la grue et météo. Un calendrier directeur réaliste présente donc la production et le montage comme deux pistes liées mais indépendantes, avec des plans de boulons d’ancrage émis suffisamment tôt pour que l’équipe de génie civil travaille en parallèle.
Troisièmement, le délai d’expédition dépend de la destination et de la condition de vente. Les composants sont expédiés en conteneurs 40 ft OT ou HQ depuis le port de Xiamen sous FOB, CIF ou DDP ; le transit et les douanes varient selon le pays et relèvent de la logistique, pas de l’usine. Les acheteurs des régions éloignées doivent planifier l’infrastructure de réception, disponibilité de la grue ou du chariot télescopique aux dates d’arrivée, avant que le navire ne parte, pas après.
Qu’est-ce qui détermine le coût d’une étable laitière en structure acier ?
Une conversation responsable sur les coûts évite les prix inventés au mètre carré, qui varient selon les marchés de l’acier, les portées, les charges et les choix d’enveloppe, et identifie plutôt les facteurs de coût que l’acheteur peut réellement maîtriser.
La portée et l’espacement des portiques déterminent la quantité d’acier. Un portique à portée libre de 30 m utilise plus d’acier au mètre carré qu’un portique de 20 m, mais il offre l’intérieur sans poteau dont les exploitations laitières ont besoin ; la comparaison doit se faire avec le coût des aménagements compromis, pas avec une charpente plus petite. L’espacement des portiques dans la plage modulaire de 6 à 9 m arbitre entre le poids des pannes et le poids de la charpente, et l’ingénieur l’optimise pour votre cas de charge.
La composition de la toiture est le deuxième facteur. Une toiture profilée ouverte avec ventilation au faîtage est le système de base ; ajouter un revêtement anticondensation ou passer à des panneaux sandwich isolés de 50 à 100 mm en EPS, laine de roche ou PU augmente le coût de l’enveloppe et, sous climats froids, s’amortit par la qualité de la litière et la valeur des aliments préservée. La bonne réponse dépend du climat, et la façon honnête de décider est de chiffrer les deux options en fonction de vos données hivernales.
La hauteur à la gouttière, les charges et les points d’équipement modifient le chiffre plus modérément mais s’additionnent. Chaque mètre de gouttière supplémentaire ajoute du bardage et de l’acier ; la neige et le vent au-dessus des valeurs standard de 0,5 kN/m² ajoutent de la capacité de charpente ; chaque point d’intégration d’équipement est intégré dans les éléments.
Les travaux de génie civil et la logistique complètent le tableau. Le coût des fondations dépend des données de sol et des prix locaux du béton ; l’expédition dépend du volume, de la condition de vente et de la destination. Les acheteurs qui comparent le coût total du projet doivent donc comparer des ensembles complets, fourniture d’acier, enveloppe, documentation, condition d’expédition et interface génie civil, plutôt que des prix à la tonne d’acier, qui sont faciles à manipuler en sous-spécifiant un poste invisible.
Sur le plan commercial, le modèle de référence est une quantité minimale de commande (MOQ) d’un lot complet d’étable, avec une tarification plus compétitive pour les commandes supérieures à 500 m², un paiement par virement télégraphique (T/T) avec 30 % d’acompte et 70 % avant expédition ou par lettre de crédit (L/C) à vue, et Alibaba Trade Assurance pris en charge. L’étendue et la durée de la garantie sont définies dans le contrat de vente pour chaque projet et confirmées avant la commande, ainsi que le plan d’inspection et de maintenance ; un fournisseur qui ne veut pas inscrire l’étendue de la garantie dans le contrat vous demande de financer le risque.
Comment comparer les fournisseurs d’étables laitières ?
Une fois les règles techniques établies, l’évaluation des fournisseurs devient un exercice de liste de contrôle. Les questions suivantes distinguent les fabricants des revendeurs et l’approvisionnement conçu de l’approvisionnement sur catalogue, et elles peuvent être envoyées telles quelles à chaque candidat.
- Capacité d’ingénierie : Produisez-vous la conception structurelle et l’aménagement des logettes à partir des données de mon projet, et pouvez-vous montrer un exemple de calcul pour une portée et un cas de charge similaires ?
- Acier et revêtement : Quelle est la nuance d’acier spécifiée, quelle norme de galvanisation s’applique, et comment l’épaisseur du revêtement est-elle vérifiée, certificat d’aciérie ou calibre étalonné par lot ?
- Qualité de soudage : Quelles procédures de soudage et qualifications de soudeurs régissent la fabrication, et quels CND s’appliquent aux soudures principales ? Les cartographies de soudure sont-elles incluses dans les documents d’expédition ?
- Ingénierie de la ventilation : Comment dimensionnez-vous les ouvertures de faîtage et de gouttière pour la taille de mon troupeau et mon climat, et quelles options de composition de toiture proposez-vous pour maîtriser la condensation ?
- Intégration des équipements : Les points de raccordement pour les supports de conduites de traite, le nettoyage en hauteur et les vis d’alimentation sont-ils préconçus dans la charpente ?
- Système de montage : La charpente est-elle prépercée et repérée pour un assemblage par boulons uniquement, et quelle documentation de montage accompagne les marchandises ?
- Codes et conformité : Quels codes de calcul s’appliquent, et comment la conception sera-t-elle démontrée pour mon permis de construire local ?
- Interface avec les fondations : Émettez-vous des plans d’implantation des boulons d’ancrage avec tolérances et données de charge des poteaux, et vérifiez-vous les positions des boulons telles que construites avant expédition ?
- Documents et conditions : Quels certificats et rapports accompagnent chaque expédition, quelles conditions de paiement et de garantie proposez-vous, et l’inspection d’usine est-elle la bienvenue avant production ?
L’inspection d’usine est le signal le plus fort. Un fabricant disposant de ses propres lignes de production accueille favorablement la visite ; l’installation de référence à Xiamen, Fujian, exploite des lignes de production d’acier lourd, d’acier léger et de panneaux sandwich, y compris la ligne de production à colonnes croisées et la ligne européenne de production de caissons longitudinaux, avec une production annuelle de 360 000 tonnes d’acier et de 1 000 000 m² de produits d’enveloppe. L’entreprise a participé à la formulation et à la révision des normes nationales chinoises de structures en acier et détient les certifications ISO 9001, ISO 14001, ISO 45001, CE (EN 1090), SGS et BV, ainsi que le Certificat italien de qualification des procédés de soudage et la Qualification spéciale de niveau pour la fabrication de structures en acier en Chine. Des bâtiments en acier pour l’élevage et l’agriculture ont été livrés dans 50 pays en Europe, au Moyen-Orient, en Asie du Sud-Est, en Afrique et dans les Amériques, dans le cadre de plus de 2 000 projets réalisés dans le monde.
Comment l’acier se compare-t-il au béton et au bois pour les étables laitières ?
Les acheteurs des régions laitières émergentes comparent souvent l’acier à la maçonnerie de béton ou à la construction à ossature bois. Chaque matériau peut abriter des vaches ; ils diffèrent en rapidité, hygiène, capacité de portée et comportement sur le cycle de vie, et ces différences comptent davantage à mesure que l’échelle de l’exploitation augmente.
La rapidité favorise nettement l’acier à l’échelle commerciale. Une étable en acier préfabriqué est produite en 20 à 30 jours après confirmation des plans et assemblée par boulons sur site, tandis que la construction en maçonnerie dépend de la météo, est intensive en main-d’œuvre et séquentielle : fondations, murs, puis toiture, chaque corps de métier attendant le précédent. Pour un investisseur laitier, chaque mois de retard diffère le revenu d’un troupeau déjà commandé.
La capacité de portée favorise l’acier exactement comme les aménagements laitiers l’exigent. Les longues portées libres pour les rangées de logettes et les allées d’alimentation sont le domaine naturel des portiques ; obtenir une largeur sans poteau équivalente en maçonnerie ou en bois implique des structures plus lourdes et plus coûteuses ou des poteaux intérieurs.
L’hygiène et le comportement au lavage favorisent l’acier galvanisé. Les parois et charpentes qui tolèrent le lavage et résistent à l’humidité, contrairement au bois non traité ou à l’acier non revêtu, gardent l’étable nettoyable pendant des décennies. Le béton performe bien pour les sols, c’est pourquoi la solution standard est hybride : une structure et une toiture en acier au-dessus d’aires d’attente, d’allées et de plateformes d’alimentation en béton construites par l’entrepreneur de génie civil local.
L’économie du cycle de vie favorise la combinaison que la conception de référence incarne : structure légère galvanisée ; béton pour ce qui est en contact avec le fumier ; enveloppe choisie selon le climat. Le bois nécessite un traitement et des retraitements périodiques dans les étables humides ; la maçonnerie limite la portée et ralentit le calendrier ; l’acier peint cède en premier exactement dans l’environnement que fournit une étable.
Quelles adaptations climatiques les acheteurs doivent-ils spécifier ?
Le climat est la variable discrète qui transforme un hangar générique en étable fonctionnelle, et les adaptations ci-dessous reviennent dans les projets de différentes régions.
Sous climats tempérés et froids, l’ennemi est la condensation hivernale. La ventilation continue au faîtage et aux gouttières évacue la charge d’humidité dans la plupart des cas, et lorsque l’humidité hivernale et les basses températures se combinent, le revêtement anticondensation de toiture ou une toiture en panneau sandwich isolé maintient la face intérieure au-dessus du point de rosée. Les acheteurs de ces régions doivent fournir des relevés de température et d’humidité hivernales, et non des moyennes annuelles, car le risque de point de rosée se situe dans les semaines les plus froides et les plus humides.
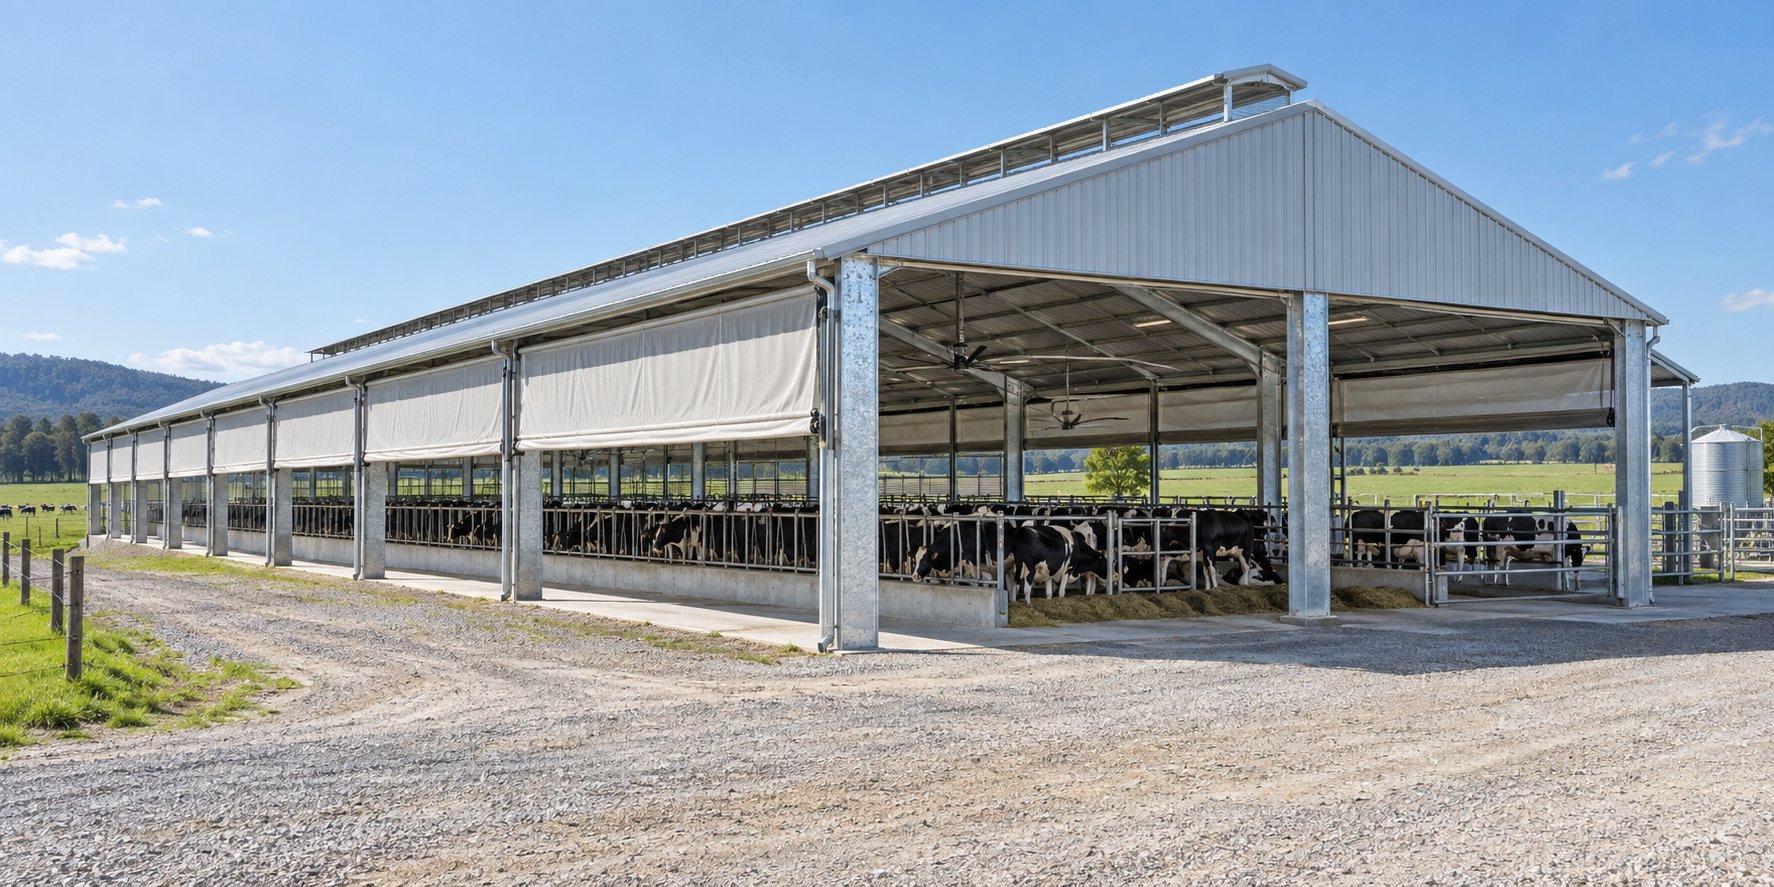
Sous climats chauds, le volume de ventilation et l’ombrage dominent. Des gouttières plus hautes dans la plage de 4 à 9 m augmentent le réservoir d’air ; des parois latérales ouvertes avec options de rideaux gèrent le vent et la pluie ; et les ventilateurs de circulation se fixent à des points préconçus là où le flux d’air naturel nécessite une assistance. La conception par effet de cheminée reste le système de base car elle fonctionne sans électricité ; les ventilateurs sont le complément, dimensionnés à partir des données climatiques du projet.
Dans les régions côtières et très ventées, les charges de calcul dépassent les valeurs standard de 0,5 kN/m², et l’ingénierie doit le montrer de manière transparente dans les plans et le prix. Dans les régions enneigées, la pente de toiture, l’espacement des pannes et la capacité de la charpente sont recalculés à partir des données de neige du site. Dans chaque cas, la bonne démarche d’approvisionnement est la même : fournir tôt des données de site réelles, et s’attendre à ce que la conception du fournisseur, et pas seulement le prix, change en conséquence.
En quoi les bâtiments pour poulets, porcs et vaches laitières diffèrent-ils structurellement ?
Les exploitations d'élevage mixte demandent souvent si un seul type de bâtiment convient à toutes les espèces. La réponse technique honnête est que le système en acier est commun, tandis que les exigences intérieures et de ventilation diffèrent.
Les étables laitières privilégient une largeur sans poteaux pour les rangées de logettes et les allées d'alimentation, la gestion de l'humidité à des taux de renouvellement d'air élevés, et une structure de montage pour les équipements de traite et de nettoyage. Les poulaillers privilégient un contrôle climatique strict pour la densité des oiseaux, des enceintes isolées et des surfaces lavables adaptées à la biosécurité. Les porcheries privilégient l'hygiène, les systèmes d'enclos et la résistance à la corrosion face à une atmosphère de déchets plus agressive. Le socle commun est le système de portique galvanisé ; la divergence réside dans l'enceinte, le détail de ventilation et les points d'équipement.
La gamme d'élevage de Jidian reflète cette distinction avec des produits techniques dédiés : l'étable laitière en acier galvanisé préfabriqué pour les opérations laitières, aux côtés de bâtiments pour volailles et porcs partageant le même système de fabrication et de qualité. Les acheteurs planifiant des fermes multi-espèces peuvent standardiser sur un seul fournisseur structurel tout en spécifiant chaque type de bâtiment selon sa propre logique de bien-être et de production, ce qui simplifie la documentation, l'expédition et les équipes de chantier sans forcer un design à compromettre entre les espèces.
- Étable en structure acier galvanisé préfabriquée : spécifications techniques complètes
- Poulailler en structure acier galvanisé préfabriqué pour les opérations avicoles
- Porcherie en structure acier galvanisé préfabriquée pour un hébergement critique en hygiène
Questions fréquentes
Quelle est la portée libre maximale disponible pour une étable laitière ?
Le système de portique atteint jusqu'à 30 m sans poteaux, ce qui permet d'accueillir deux rangées de logettes plus une allée d'alimentation centrale sans poteaux intérieurs. La portée exacte pour votre projet est confirmée dans l'étude structurelle après connaissance de votre implantation et de vos charges.
Combien de temps prend la production ?
La production prend 20 à 30 jours après confirmation des plans. Le montage sur site est séquencé séparément selon le calendrier du projet, et les plans d'implantation des boulons d'ancrage sont émis tôt afin que les travaux de génie civil puissent se dérouler en parallèle.
Comment la condensation est-elle contrôlée en hiver ?
Par un ventilateur de faîtage ouvert continu avec des entrées d'air d'égout continues générant un échange d'air par effet cheminée, ainsi qu'un revêtement de toiture anti-condensation ou un toit en panneau sandwich isolé (50 à 100 mm EPS, laine de roche ou PU) là où le climat exige que la surface intérieure du toit reste au-dessus du point de rosée.
Quel acier et quel revêtement sont utilisés ?
Sections H soudées en Q355B, galvanisées à chaud selon ISO 1461, avec une épaisseur minimale de revêtement définie par l'épaisseur de la section en acier et vérifiée avec un jauge calibrée sur chaque lot.
Un soudage sur site est-il nécessaire lors du montage ?
Non. La charpente est pré-percée et repérée pour un assemblage boulonné uniquement, ce qui protège le revêtement galvanisé. Les rayures de transport sont réparées avec une peinture riche en zinc suivant les recommandations de réparation ISO 1461.
Des robots de traite et des racleurs peuvent-ils être intégrés ?
Oui. Les implantations de logettes gardent les itinéraires des robots et des racleurs dégagés, et des points de connexion pré-étudiés acceptent les supports de conduites de traite, les systèmes de nettoyage en hauteur et les vis d'alimentation sans soudage sur site.
Sur quelles charges la conception standard est-elle basée ?
Les charges de toiture et de vent portent une valeur de conception standard de 0,5 kN/m² ; les charges de neige et pressions de vent plus élevées sont étudiées selon les données du projet. La conception sismique est classée selon l'intensité sismique chinoise de grade 8, et la conception finale est revue par rapport à vos codes locaux.
Qui construit les fondations ?
Votre entrepreneur local en génie civil conçoit et construit les fondations en béton armé selon les plans d'implantation des boulons d'ancrage, les tolérances de traçage et les données de charge des poteaux fournies par le fournisseur d'acier, qui vérifie les positions des boulons tels que construits avant livraison.
Quels documents accompagnent l'acier ?
Certificats de laminage, cartes de soudage, rapports de contrôle non destructif, rapports d'épaisseur de revêtement de zinc, liste de colisage et facture commerciale, avec des conditions d'expédition FOB, CIF et DDP disponibles depuis le port de Xiamen.
Quelles sont les conditions de paiement et de garantie ?
Virement télégraphique (T/T) avec un acompte de 30 % et 70 % avant expédition, ou lettre de crédit (L/C) à vue ; Alibaba Trade Assurance est pris en charge. L'étendue et la durée de la garantie sont définies dans le contrat de vente pour chaque projet et confirmées avant passation de commande.
Une inspection d'usine est-elle possible avant de commander ?
Oui. Le fabricant accueille favorablement l'inspection d'usine avant production, ce qui est le moyen le plus direct de vérifier les lignes de production, le soudage et les procédés de revêtement décrits dans ce guide.
Quelles données dois-je préparer pour un devis ?
Taille et race du troupeau, type de système de traite, implantation souhaitée des logettes, dimensions du bâtiment, données climatiques locales incluant l'humidité hivernale, et charges de vent/neige. Avec des données de projet complètes, une étude structurelle avec implantation des logettes et un prix indicatif sont retournés sous 24 heures.
Conclusion : Concevez l'étable autour des vaches, puis achetez-la avec une ingénierie
La question en tête de ce guide, comment concevoir une étable laitière en structure acier, a une réponse composée, et chaque partie est actionnable cette semaine. Définissez les cinq fonctions du bâtiment avant de contacter les fournisseurs : vaches au sec, air sec, aliment protégé, équipements intégrés et une charpente qui résiste à l'atmosphère propre de l'étable. Insistez sur les fondamentaux techniques qui servent ces fonctions : portées de portique sans poteaux adaptées à votre implantation de logettes, ventilation continue en faîtage et égout avec une composition de toiture choisie à partir de données climatiques réelles, acier Q355B galvanisé à chaud selon ISO 1461 avec revêtement vérifié par lot, points d'équipement pré-étudiés et montage boulonné repéré.
Ensuite, achetez de la manière dont l'ingénierie est livrée. Vérifiez que les codes de conception, les qualifications de soudage et le contrôle non destructif sont nommés par écrit ; que les plans de boulons d'ancrage et les données de charge définissent l'interface de génie civil ; que les certificats de laminage, cartes de soudage, rapports de contrôle non destructif et rapports d'épaisseur de zinc accompagnent les marchandises ; et que l'étendue de la garantie figure dans le contrat. Visitez l'usine avant production si vous le pouvez, car un fabricant disposant de ses propres lignes d'acier lourd et d'enceinte n'a rien à cacher et tout à montrer.
Une étable laitière conçue de cette manière cesse d'être un centre de coûts qui goutte et commence à faire partie du système de production laitière : les vaches se reposent au sec, l'aliment conserve sa valeur, les équipements s'installent là où ils doivent, et la structure dure les décennies requises par le troupeau. Lorsque vous êtes prêt à passer de ce guide à un projet, préparez la taille du troupeau, le système de traite, l'implantation des logettes, les dimensions et les données climatiques et de charge locales, et envoyez-les à l'équipe d'ingénierie avec votre demande de plans. La boucle de conception et de devis indicatifs sous 24 heures existe précisément pour que les acheteurs sérieux puissent tester chaque affirmation de cet article par rapport aux chiffres de leur propre projet.