Ein vollständiger B2B-Leitfaden zur Wahl zwischen Schraub- und Schweißverbindungen für Stahlbaugebäude: 12-Faktoren-Vergleich, Klimaaspekte, Empfehlungen nach Projekttyp, QC-Checkliste für Lieferanten und FAQ für Überseekäufer.
Jedes internationale Bauprojekt mit Stahlkonstruktion mündet irgendwann in dieselbe ingenieurtechnische Frage: Sollte der Rahmen mit Schrauben, mit Schweißnähten oder mit einer Kombination aus beidem gefügt werden? Die Antwort ist nie kosmetisch. Die von Ihnen gewählte Verbindungsstrategie wirkt sich auf Ihre Fertigungskosten, Ihren Montagezeitplan, Ihr Korrosionsschutzsystem, die von Ihrem Lieferanten zu betreibenden Qualitätskontrollen und sogar darauf aus, wie einfach das Gebäude Jahrzehnte später inspiziert, gewartet, erweitert oder zerlegt werden kann. Für internationale B2B-Käufer, die Werkstätten, Lagerhallen, Stadien, Brücken, Hangars und landwirtschaftliche Gebäude bei einem internationalen Lieferanten beschaffen, ist die Entscheidung zwischen Schrauben und Schweißen eine der folgenreichsten technischen Entscheidungen im gesamten Beschaffungsprozess.
Dieser Leitfaden erklärt beide Verbindungsfamilien in praktischen Beschaffungsbegriffen. Er vergleicht sie anhand der Faktoren, die tatsächlich die Projektergebnisse bestimmen, untersucht, wie Klima und Logistik die Kalkulation verändern, gibt Empfehlungen nach Gebäudetyp und listet die Fragen auf, die Sie jedem Stahlkonstruktionslieferanten vor Vertragsunterzeichnung stellen sollten. Das Ziel ist nicht, eine Methode als universell überlegen zu erklären — es soll Ihnen helfen, die Verbindungsstrategie mit Zuversicht auf Ihren Gebäudetyp, Ihre Standortbedingungen und Ihre Lieferbeschränkungen abzustimmen.
Warum die Verbindungsentscheidung wichtiger ist, als die meisten Käufer erkennen
In einem typischen vorgefertigten Stahlkonstruktionsgebäude macht der tragende Rahmen den Großteil der Fertigungsarbeit aus, und Verbindungen verursachen einen überproportionalen Anteil des Ingenieuraufwands. Ein einzelnes Gebäude mit Portalrahmen kann Tausende einzelner Verbindungen enthalten: Träger-Stützen-Verbindungen, Rafter-Spleiße, Pfettenwinkel, Verbandsknotenbleche, Fußplatten und Kranauslegerbefestigungen. Jede einzelne muss Lasten sicher übertragen, innerhalb der Fertigungstoleranzen passen und sowohl im Werk als auch auf der Baustelle wirtschaftlich ausführbar sein.
Wenn Käufer Angebote verschiedener Lieferanten bewerten, ist die Verbindungsstrategie oft im Preis verborgen. Ein Angebot, das günstiger erscheint, kann einfach mehr Baustellenschweißen vorsehen, wodurch Arbeit, Qualitätsrisiko und Wettereinflüsse auf Ihren Montageunternehmer verlagert werden. Ein Angebot mit einem vollständig verschraubten System kann Werksprozesse umfassen — Bohren, Kennzeichnung, Feuerverzinkung nach dem Bohren —, die im Voraus mehr kosten, aber ganze Kategorien von Baustellenrisiken eliminieren. Zu verstehen, was Sie tatsächlich vergleichen, ist der erste Schritt zu einer vertretbaren Beschaffungsentscheidung.
Die Verbindungsentscheidung bestimmt auch Ihr Qualitätskontrollrisiko. Die Schweißqualität hängt stark von der Fertigkeit des Schweißers, dem Umgang mit Elektroden und den Umgebungsbedingungen im Moment des Schweißens ab; sie wird durch zerstörungsfreie Prüfungen wie Ultraschall- oder Magnetpulverprüfung verifiziert. Geschraubte Verbindungen hängen von der Lochgenauigkeit, der Schraubengüte und dem kontrollierten Anziehen ab; sie werden durch Drehmoment- oder Drehwinkelverfahren und zunehmend durch einfache Sichtprüfungen der Kennzeichnung verifiziert. Keine der beiden Methoden ist von Natur aus unzuverlässig, aber die Versagensarten, die erforderlichen Qualifikationen und die Prüflogistik sind völlig unterschiedlich — und diese Unterschiede sind in manchen Märkten und Projekttypen wichtiger als in anderen.
Schließlich interagiert die Verbindungswahl mit dem Korrosionsschutz, einem der wichtigsten Lebenszykluskostentreiber für Stahlgebäude in Küsten-, Tropen- und Industrieumgebungen. Feuerverzinkung und Baustellenschweißen stehen in direktem Spannungsverhältnis zueinander: Schweißen brennt Zinkbeschichtungen weg und erzeugt blanke, narbige Bereiche, die baustellenseitig nachgebessert werden müssen, während Verschrauben die werkseitig aufgebrachte Beschichtung intakt erhält. Käufer in Südostasien, im Nahen Osten, in Afrika und im küstennahen Lateinamerika — Märkte, in denen Feuchtigkeit, Salz oder Industrieatmosphäre die Korrosion beschleunigen — sollten diese Wechselwirkung sorgfältig abwägen.
Geschraubte Verbindungen in Stahlkonstruktionsgebäuden: So funktionieren sie und wo sie überzeugen
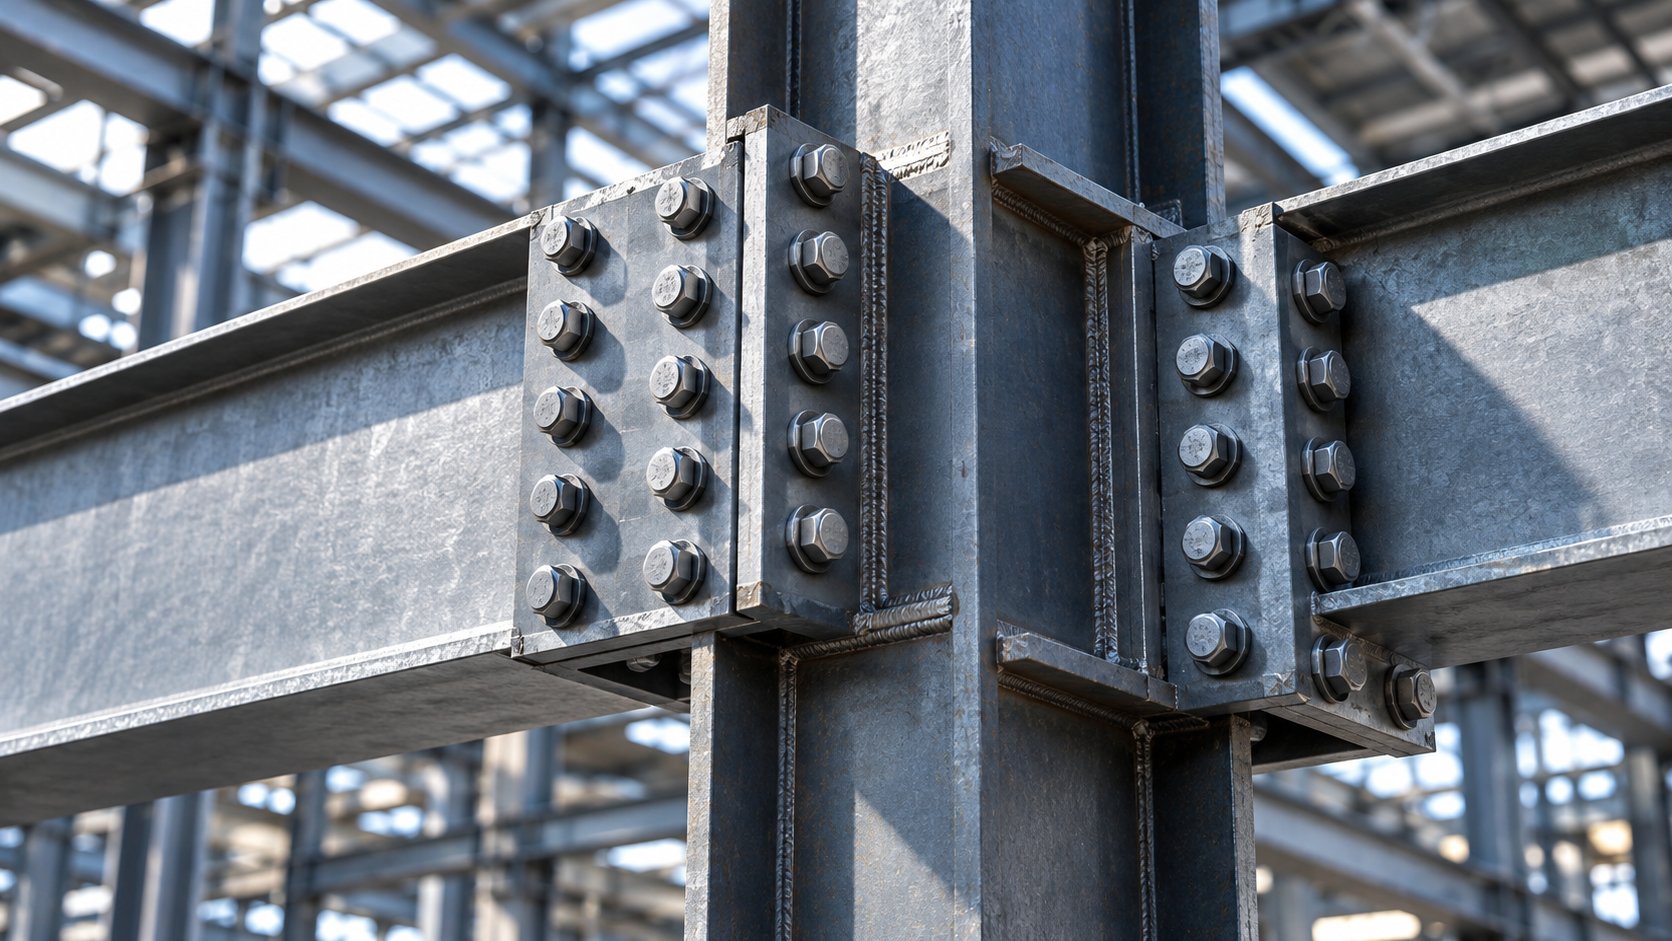
Eine geschraubte Verbindung fügt Stahlbauteile durch vorgebohrte Löcher und hochfeste Schrauben zusammen, meist in Kombination mit Laschen, Endplatten, Winkeln oder Knotenblechen. In modernen vorgefertigten Bausystemen sind geschraubte Verbindungen der Standard: Das Werk fertigt jedes Bauteil auf Endlänge, bohrt jedes Loch nach einem koordinierten Muster und liefert die Bauteile mit bereits angeschweißten oder — wo Werksschweißen erforderlich ist — befestigten Verbindungsplatten. Auf der Baustelle montiert die Montagecrew den Rahmen mit Schraubenschlüsseln statt mit Schweißgeräten.
Die wichtigsten Arten geschraubter Verbindungen
Beschaffungsteams müssen Verbindungen nicht entwerfen, aber die Kenntnis der Fachbegriffe hilft Ihnen, Zeichnungen und Angebote korrekt zu lesen. Die häufigsten geschraubten Verbindungsfamilien in Stahlkonstruktionsgebäuden sind:
- Scher-Lochleibungsverbindungen. Die wirtschaftlichste und häufigste Kategorie. Die Schrauben übertragen Lasten durch direkte Lochleibung gegen die Lochwandungen und Scherung über den Schraubenschaft. Sie erlauben eine geringe relative Verschiebung zwischen den Platten, was bei der großen Mehrheit der Gebäuderahmen akzeptabel ist.
- Gleitfeste (reibschlüssige) Verbindungen. Die Platten werden durch hochfeste Schrauben so fest verspannt, dass die Last durch Reibung zwischen den Kontaktflächen übertragen wird, ohne dass eine Verschiebung zulässig ist. Sie werden dort vorgeschrieben, wo ein Verrutschen die Struktur oder die Gebrauchstauglichkeit beeinträchtigen würde: Kranbahnen, Brücken unter wiederholter Belastung, Verbände in hohen oder erdbebengefährdeten Rahmen und Verbindungen mit übergroßen oder Langlöchern.
- Endplattenverbindungen. Eine im Werk an das Trägerende geschweißte Platte, die auf der Baustelle an den Stützenflansch geschraubt wird. Überstehende Endplatten können sogar die volle Momententragfähigkeit für Rahmenecken entwickeln und geschraubten Rahmen eine nahezu schweißnahtgleiche strukturelle Kontinuität verleihen.
- Spleißverbindungen. Geschraubte Spleißlaschen verbinden segmentierte Stützen oder Rafter, wenn Transportgrenzen die Bauteillänge überschreiten — gängige Praxis bei hohen Stützen, weit gespannten Raftern und Containerversand.
- Fußpunkt- und Ankerverbindungen. Stützenfußplatten, die an einbetonierte Ankerbolzen geschraubt werden und vertikale Last, Querkraft und Moment in das Fundament übertragen.
Warum internationale Käufer verschraubte Systeme bevorzugen
Die Vorteile geschraubter Verbindungen decken sich nahezu perfekt mit den Prioritäten der internationalen Beschaffung. Montagegeschwindigkeit ist der Hauptvorteil: Eine geschulte Crew mit Schlagschraubern und Mobilkranen kann einen geschraubten Rahmen deutlich schneller montieren als eine Crew, die konstruktives Schweißen durchführt, und die Montage kann bei Wetterbedingungen fortgesetzt werden, die das Baustellenschweißen zum Erliegen bringen würden. Unabhängigkeit von Qualifikationen ist auf abgelegenen Baustellen ebenso wichtig: Zertifizierte Konstruktionsschweißer sind an vielen Projektstandorten knapp und teuer, während kompetente Verschraubungsteams weitaus leichter zu mobilisieren und zu beaufsichtigen sind.
Qualitätsnachverfolgbarkeit spricht ebenfalls für das Verschrauben. Jede Schraube hat eine Festigkeitsklasse, ein Chargenzertifikat und eine Drehmomentanforderung; das Anziehen kann mit kalibrierten Werkzeugen überprüft werden, und die Kennzeichnung ermöglicht eine sofortige Sichtprüfung. In einer Werkstattumgebung wird das Bohren der Löcher CNC-gesteuert, sodass die Passung auf der Baustelle von der Werksgenauigkeit statt von der Einschätzung vor Ort abhängt. Genau deshalb fördern führende Anbieter vorgefertigter Gebäude Systeme ohne Baustellenschweißen: Löcher, die vor der Feuerverzinkung gebohrt werden, gekennzeichnete geschraubte Verbindungen und Bauteile, die genau wie in den Zeichnungen dargestellt zusammengeschraubt werden.
Zukünftige Flexibilität ist der dritte große Vorteil. Geschraubte Verbindungen können gelöst, justiert, verstärkt, versetzt oder zerlegt werden. Ein Käufer, der ein Lager erweitern, eine Zwischenebene versetzen oder später einen Kran hinzufügen möchte, profitiert von einem Rahmen, der auf geschraubte, reversible Verbindungen ausgelegt ist. Die Demontage und der Wiederverkauf oder die Verlagerung des Anlageguts — zunehmend relevant für geleaste Industrieanlagen und Bergbaucamps — sind nur mit einer überwiegend geschraubten Konstruktion praktikabel.
Die Einschränkungen, die Sie ehrlich einpreisen sollten
Geschraubte Systeme sind nicht frei von Kompromissen. Sie erfordern etwas mehr Stahl in Platten und Schraubengruppen als ein optimiertes rein geschweißtes Design für denselben Lastpfad, sodass das Materialgewicht geringfügig höher sein kann. Das Bohren von Löchern fügt Fertigungsschritte hinzu, und die Lochbilder müssen mit engen Toleranzen zwischen Werk und Baustelle abgestimmt werden. Sehr hoch belastete Verbindungen — dicke Platten, große Kraftumkehrungen oder ermüdungskritische Details in weit gespannten Brücken — können große Schraubengruppen oder gleitfeste Oberflächen erfordern, was die Fertigungskomplexität erhöht. Und lockere oder mit zu geringem Drehmoment angezogene Schrauben bleiben ein reales Risiko, wenn die Montageaufsicht schwach ist; deshalb gehören Montageunterstützung durch den Lieferanten und klare Anziehverfahren in Ihren Vertrag, nicht nur in die Zeichnungen.
Geschweißte Verbindungen: So funktionieren sie und wo sie überzeugen
Geschweißte Verbindungen fügen Bauteile durch Verschmelzen des Grundwerkstoffs selbst, unter Verwendung von Lichtbogenschweißverfahren wie Lichtbogenhandschweißen (SMAW), Metall-Schutzgasschweißen (GMAW/MIG), Fülldraht-Lichtbogenschweißen (FCAW) oder Unterpulverschweißen (SAW) im Werk. Schweißen eliminiert Spleißlaschen, Schraubengruppen und Löcher; der Lastpfad ist kontinuierlich, die Verbindung ist luftdicht, und das Stahlgewicht ist für dieselbe Last typischerweise das niedrigste aller Verbindungsmethoden.
Werksschweißen versus Baustellenschweißen
Die für Beschaffungszwecke wichtigste Unterscheidung ist, wo die Schweißnaht hergestellt wird. Werksschweißen erfolgt unter kontrollierten Werksbedingungen: vorqualifizierte Verfahren, zertifizierte Schweißer, Positionierer, kontrollierte Temperatur und Luftfeuchtigkeit sowie unmittelbarer Zugang zu Prüfgeräten wie Ultraschallprüfung (UT) und Magnetpulverprüfung (MT). Werksschweißnähte — das Anschweißen von Endplatten, Steifen, Winkeln und Fußplatten an Bauteile vor dem Versand — sind in jedem seriösen Fertigungsbetrieb Standard und sollten in jedem Angebot erwartet werden.
Baustellenschweißen erfolgt auf der Montagebaustelle und übernimmt jede Baustellenbedingung als Qualitätsvariable: Wind, Regen, Staub, Temperatur, Zugangsgerüste, Stromversorgung, Schweißerermüdung und die Verfügbarkeit von Prüfdienstleistungen im Projektland. Baustellenschweißen kann in bestimmten Situationen die richtige Antwort sein — sehr große oder ungewöhnliche Verbindungen, Nachrüstverbindungen an bestehenden Strukturen oder während der Montage entdeckte Änderungen —, aber als systematische Fügestrategie für ein ganzes Gebäude konzentriert es das Risiko genau dort, wo die Kontrolle am schwächsten ist.
Wo geschweißte Verbindungen die bessere Wahl sind
Schweißen überzeugt in Szenarien, in denen seine Stärken dominieren. Schwere Industriegerüste mit großen Blechträgern, dicken Kastenstützen und hoher Ermüdungsbeanspruchung — schwere Kranwerkstätten, Kraftwerksgebäude, weit gespannte Transferstrukturen — verwenden oft im Werk geschweißte zusammengesetzte Bauteile mit vollständig geschweißten Werksspleißen, weil geschweißte Details kompakter sind und für die Ermüdungsleistung optimiert werden können. Luft- oder wasserdichte Baugruppen, wie Tankstützen oder spezielle Industriegehäuse, erfordern von Natur aus Schweißnähte. Gewichtskritische Anwendungen, einschließlich einiger Brückenkomponenten und weit gespannter Fachwerke, profitieren von der Materialeffizienz geschweißter Details. Und komplexe architektonische Knoten — die geschwungenen Kreuzungspunkte, typisch für Flughafenterminals, Stadiondächer und markante Türme — erfordern häufig im Werk geschweißte Knoten, weil die Geometrie nicht mit standardisierten geschraubten Anschlüssen aufgelöst werden kann.
Die Einschränkungen, die Sie im Vertrag regeln sollten
Baustellenschweißen erfordert zertifizierte Schweißer, qualifizierte Schweißverfahrensanweisungen, Kontrolle der Elektrodenlagerung und -handhabung, Witterungsschutz und Schweißnahtnachprüfung — all dies kostet Geld und Zeit auf der Baustelle, in Ihrem Land, unter Ihrer Aufsicht oder der Ihres Unternehmers. Baustellenschweißnähte an verzinkten Bauteilen zerstören die Zinkbeschichtung in der Wärmeeinflusszone und erfordern Drahtbürsten und Ausbesserung mit zinkreicher Farbe, eine Instandhaltungsbelastung für die Lebensdauer des Gebäudes. Geschweißte Verbindungen sind zudem dauerhaft: Änderung, Erweiterung oder Demontage erfordern Schneiden, was die Bauteile beschädigt und die Wiederverwendung erschwert. Keine dieser Einschränkungen macht Schweißen zu einer schlechten Wahl — sie bedeuten lediglich, dass geschweißte Verbindungen Qualitäts- und lebenslange Instandhaltungspflichten auf die Bauphase verlagern, und Ihre Beschaffungsbedingungen sollten dies widerspiegeln.
Geschraubt versus geschweißt: Die zwölf Faktoren, die echte Projekte entscheiden
Die folgende Tabelle fasst den Vergleich anhand der Faktoren zusammen, die internationale Stahlbauprojekte am häufigsten entscheiden. Die anschließende Erläuterung erklärt die Nuancen, die eine Tabelle nicht erfassen kann.
| Entscheidungsfaktor | Geschraubte Verbindungen | Geschweißte Verbindungen |
|---|---|---|
| Montagegeschwindigkeit auf der Baustelle | Schnell; witterungstolerant; Arbeitsablauf mit Kran und Schraubenschlüssel | Langsamer; witterungsempfindlich; ablaufabhängig |
| Erforderliche Baustellenqualifikation | Geschultes Verschraubungsteam; weitverfügbar | Zertifizierte Schweißer; in vielen Märkten knapp |
| Umgebung der Qualitätskontrolle | CNC-Bohren + Drehmomentprüfung; auf der Baustelle prüfbar | Im Werk ausgezeichnet; auf der Baustelle schwer zu kontrollieren |
| Materialeffizienz | Etwas höher (Platten + Schrauben) | Effizientester Lastpfad |
| Fertigungskosten | Bohren + Plattenarbeit | Schweißerstunden + Prüfung; effizient bei schweren Verbindungen |
| Kompatibilität mit Korrosionsschutz | Ausgezeichnet mit Feuerverzinkung; Beschichtung intakt | Baustellenschweißnähte verbrennen Zink; Nachbeschichtung erforderlich |
| Ermüdung und schwere zyklische Last | Gleitfeste Details schneiden gut ab | Ausgezeichnet bei richtiger Ausführung und Prüfung |
| Künftige Änderung / Erweiterung | Reversibel; Schrauben können justiert oder entfernt werden | Dauerhaft; Änderungen erfordern Schneiden |
| Inspektion über die Nutzungsdauer | Einfache Sicht- und Drehmomentprüfungen | ZfP bei Verdacht auf Defekte erforderlich |
| Wert bei Demontage / Verlagerung | Hoch; Anlagegut kann abgeschraubt und versetzt werden | Niedrig; Schneiden beschädigt Bauteile |
| Wetterabhängigkeit während der Montage | Gering | Hoch (Wind, Regen, Feuchtigkeit beeinflussen die Schweißqualität) |
| Ort des Risikos | Werk (kontrolliert) + Anziehverfahren | Baustelle (Qualifikation und Bedingungen des Unternehmers) |
Geschwindigkeit, Zeitplan und Wetterrisiko
Bei einem Auslandsprojekt ist das Montagefenster jeder logistischen Unsicherheit in der Kette ausgesetzt: Schiffsverspätungen, Hafenüberlastung, Zollabfertigung, Fundamentbereitschaft und lokale Arbeitskraftverfügbarkeit. Ein geschraubter Rahmen verkürzt den kritischen Pfad auf der Baustelle, weil die Bauteile so schnell hochgezogen werden, wie der Kran sie setzen kann, und das Verschrauben unter Bedingungen weitergeht, die das Schweißen zum Stillstand zwingen würden. Baustellenschweißen hingegen benötigt trockene Oberflächen, Windschutz und Vorwärmen bei kaltem Wetter; eine einzige Woche Monsunregen oder Wüstensturm kann einen schweißabhängigen Zeitplan um Wochen verzögern. Käufer, die in tropischen, küstennahen oder windreichen Regionen bauen, sollten diese Zeitplan-Asymmetrie als echte Kostenposition behandeln, nicht als theoretische.
Qualitätsrisiko und wo es liegt
Ein nützliches Denkmodell: Schweißen konzentriert das Qualitätsrisiko in Menschen und Baustellenbedingungen; Verschrauben konzentriert es in der Werksgenauigkeit und dem Installationsverfahren. Wenn Ihr Lieferant über eine ausgereifte Fertigung verfügt — CNC-Bohren, kontrollierte Schweißlinien, eigene Prüfteams und Zertifizierungen wie ISO 9001, CE, SGS- und BV-Auditierung —, verlagert ein überwiegend geschraubtes System praktisch die gesamte Verbindungsqualität in die kontrollierte Umgebung, wo sie vor dem Versand verifiziert werden kann. Wenn Ihr Montageunternehmer im Bestimmungsland stark im Schweißen und schwach im Verschraubungsverfahren ist, kann sich die Kalkulation verschieben; für die meisten internationalen Projekte ist der werkseitig kontrollierte Weg jedoch die sicherere Standardoption, weil er prüfbar ist, bevor der Stahl den Hafen verlässt.
Korrosion: Die Wechselwirkung, die Käufer unterschätzen
Feuerverzinkung nach ISO 1461 — zum Beispiel eine Beschichtung von mindestens 275 g/m² — ist eine der kosteneffektivsten Korrosionsschutzstrategien für Stahlbaugerüste in feuchten, küstennahen und landwirtschaftlichen Umgebungen. Verschrauben und Verzinken sind natürliche Partner: Löcher werden vor dem Verzinken gebohrt, das flüssige Zink überzieht jede Oberfläche einschließlich der Lochinnenseiten, und die Beschichtung kommt intakt auf der Baustelle an. Baustellenschweißen an einem verzinkten Rahmen zerstört die Beschichtung lokal, erzeugt Zinkdämpfe und hinterlässt Reparaturstellen, deren Langzeitverhalten vollständig von der Sorgfalt der Baustellencrew abhängt. In ammoniakreichen Stallgebäuden, Düngemittelanlagen, Küstenlagern und feuchten tropischen Werkstätten ist diese Wechselwirkung allein oft entscheidend für ein geschraubtes System.
Seismisches Verhalten und Duktilität der Verbindungen
In erdbebengefährdeten Regionen muss die Ausführung der Verbindungen Duktilität gewährleisten – die Fähigkeit, sich zu verformen, ohne spröde zu versagen. Moderne Erdbebenbemessung erreicht dies durch die sorgfältige Wahl, wo Fließen auftritt, und sowohl geschraubte als auch geschweißte Lösungen können entsprechend ausgeführt werden. Geschraubte Momentenverbindungen mit verlängerten Stirnplatten werden in Erdbebenschutzrahmen weit verbreitet eingesetzt, weil sie Duktilität mit werksseitiger Qualitätskontrolle verbinden; geschweißte Momentenverbindungen sind ebenso etabliert, wenn Schweißzugang, Schweißbadsicherungen und Prüfung fachgerecht geplant sind. Die Beschaffungskonsequenz ist nicht, dass eine Methode erdbebensicher und die andere es nicht ist – sondern dass Erdbebenprojekte einen Lieferanten erfordern, dessen Ingenieure die in Ihrem Land maßgebliche Norm verstehen und die Verbindungsbemessung dokumentieren können, unabhängig davon, welche Methode gewählt wird.
Gesamtbetriebskosten, nicht nur der Tonnenpreis
Geschraubte Systeme können im Fertigungsangebot einen geringfügig höheren Stahltonnage- und Bohraufwand aufweisen; geschweißte Systeme können eine niedrigere Tonnage, aber höhere Kosten für Baustellenarbeit, Prüfung, Witterungsschutz und Beschichtungsreparatur zeigen. Über die Lebensdauer der Anlage hinweg bewahren geschraubte Systeme zudem Optionen: Das Hinzufügen einer Zwischenebene, die Erweiterung einer Achse, das Versetzen eines Gebäudes oder der Austausch eines korrodierten Bauteils ist einfacher und kostengünstiger, wenn Verbindungen reversibel sind. Anspruchsvolle Käufer bewerten die Verbindungsentscheidung anhand der gesamten gelieferten und lebenszyklischen Kosten – Fertigung plus Versand plus Montage plus Prüfung plus zukünftige Flexibilität – und nicht allein anhand der Fertigungsposition.
Wie Klima und Standortbedingungen die Antwort verändern
Dasselbe Gebäudeprogramm rechtfertigt in unterschiedlichen Umgebungen unterschiedliche Verbindungsstrategien, und internationale Käufer sollten die Standortanalyse ausdrücklich in ihre Spezifikation aufnehmen.
- Küsten- und Meeresatmosphäre. Salzspray beschleunigt Korrosion an jeder Beschichtungsunterbrechung. Ein vollständig geschraubter, feuerverzinkter Rahmen mit abgedichteten, beschichtungsintakten Verbindungen minimiert den Wartungsaufwand; jegliches Schweißen vor Ort sollte die Ausnahme sein und mit einer rigorosen Zinkreparatur einhergehen.
- Tropische und feuchte Regionen. Kondensation und biologische Atmosphären (zum Beispiel Ammoniak in Stallgebäuden) greifen sowohl Stahl als auch Beschichtungen an. Schrauben bewahrt die Verzinkung; Schweißen vor Ort schafft dauerhafte Schwachstellen im Beschichtungssystem.
- Wüsten- und Hochtemperaturregionen. Die Wärmeausdehnungsbereiche sind groß, und sandhaltiger Wind erschwert die Arbeiten vor Ort. Geschraubte Montage schreitet zwischen Windereignissen schnell voran, und gleitfeste Verbindungen bewältigen thermische Bewegungszyklen zuverlässig.
- Kalt- und Schneelastregionen. Schweißen vor Ort unter Frostbedingungen erfordert Vorwärmen und Einhausungen, was Kosten und Risiko erhöht; Schrauben ist kälteunempfindlich. Die Verbindungsbemessung muss Schneeverwehungs- und Sprödbruchbetrachtungen bei sehr niedrigen Temperaturen berücksichtigen, was unabhängig vom Fügeverfahren eine Aufgabe für das Konstruktionsteam Ihres Lieferanten ist.
- Abgelegene Standorte mit begrenzter Infrastruktur. Wo zertifizierte Schweißer, Prüfdienste oder eine stabile Baustromversorgung schwer zu sichern sind, beseitigt ein geschraubtes System ohne Schweißen vor Ort die Abhängigkeit vollständig.
Landwirtschaftliche Projekte veranschaulichen dies konkret. Ein vorgefertigter verzinkter Stahlbau-Schweinestall arbeitet in einer korrosiven Waschumgebung, in der jede Beschichtungsunterbrechung zählt; geschraubte, verzinkte Verbindungen sind die praktische Standardlösung. Dieselbe Logik gilt für ein landwirtschaftliches Leichtstahl-Scheunengebäude für gemischte Nutzungen in feuchten Klimazonen.
Empfohlene Verbindungsstrategien nach Gebäudetyp
Der Projekttyp bestimmt die optimale Mischung aus Werkstattsschweißen und Feldverschraubung. Die folgenden Empfehlungen spiegeln die gängige Praxis bei vorgefertigten und ingenieurmäßig geplanten Stahlbauten wider und entsprechen der Arbeitsweise eines erfahrenen Herstellers.
- Portalrahmen-Werkstätten und Lagerhallen. Der klassische Fall für ein geschraubtes System: werksgeschweißte Stirn- und Fußplatten, werksgebohrte Löcher und vollständig geschraubte Feldstöße. Ein feuerverzinkter Portalrahmen-Stahlbau-Werkstatt mit einem geschraubten Verbindungssystem ohne Schweißen vor Ort demonstriert den Ansatz in seiner klarsten Form – Löcher vor dem Verzinken gebohrt und passmarkierte Verbindungen für eine fehlerfreie Montage.
- Leichtbau-Lagerhallen und Logistikgebäude. Die Geschwindigkeit bis zur Inbetriebnahme hat Priorität, und modulare Achsen (zum Beispiel 6–9 m Abstand) mit geschraubten Stößen unterstützen sowohl eine schnelle Montage als auch spätere Erweiterungen. Siehe ein Leichtstahlrahmen-Metallbau-Lagerhalle oder ein vorgefertigtes Portalrahmen-Lagergebäude für typische Konfigurationen.
- Schwerlastkran-Werkstätten und Industrieanlagen. Ein Hybrid: in der Werkstatt geschweißte zusammengesetzte Stützen und Kranbahnträger (wo Schweißqualität kontrolliert und Ermüdungsdetails optimiert werden können), mit geschraubten Feldstößen und geschraubten Kranbügelverbindungen für die Montagepraktikabilität. Ein zweckgebauter vorgefertigter Kran-Stahlbau-Werkstatt oder ein Schwerstahlbau-Fabrikgebäude folgt typischerweise diesem Muster.
- Weitgespannte Sportstätten und Flughafenterminals. Komplexe Geometrien erfordern schweres Werkstattsschweißen von Knoten und gekrümmten Bauteilen; Feldverbindungen bleiben geschraubt, wo Zugang und Terminplan es zulassen. Der Schwerpunkt der Ingenieurarbeit liegt auf der Fertigungsgenauigkeit der Knoten und der Montagereihenfolge.
- Brücken. Ermüdung und wiederholte Belastung dominieren. Die moderne Praxis verwendet in der Werkstatt geschweißte Blechträger mit geschraubten (oft gleitfesten) Feldstößen – der Hybrid in seiner am stärksten kodifizierten Form. Eine modulare Stahlträger- oder Bogenbrücke für geschraubte Montage vor Ort kombiniert transportfreundliche Module mit kontrollierten Feldverbindungen.
- Flugzeughangars. Sehr große lichte Spannweiten und schwere Schiebetore erzeugen große Kräfte an wenigen Verbindungen; Werkstattsschweißen für Hauptbauteile mit geschraubten Stößen hält die Versandabmessungen handhabbar. Ein vorgefertigter Stahlbau-Flugzeughangar ist eine typische Anwendung.
Beachten Sie das konsistente Muster: In der Werkstatt schweißen, wo die Kontrolle hoch ist; vor Ort schrauben, wo die Bedingungen unsicher sind. Projekte, die dieses Muster umkehren – schweres Schweißen vor Ort an Primärbauteilen – verdienen besondere Aufmerksamkeit bei Ihrer Lieferantenbewertung.
Der Hybridansatz: Werkstattsschweißen plus Feldverschraubung
Die zuverlässigsten internationalen Projekte wählen selten ausschließlich eine Methode; sie ordnen jeder Methode die Phase zu, in der sie am besten abschneidet. In der Praxis bedeutet dies, dass die Fertigungswerkstatt alle Schweißarbeiten ausführt, die Platten, Steifen und Anschlüsse an Bauteilen befestigen – durch zertifizierte Schweißer, kontrollierte Verfahren und hausinterne Ultraschallprüfung –, während die Baustellenphase darin besteht, Bauteile gemäß passmarkierten Zeichnungen zu verschrauben.
Dieser Hybrid bietet vier sich verstärkende Vorteile. Erstens minimiert er den Tonnage-Nachteil des Schraubens, weil Platten und Knaggen in der Werkstatt an die Bauteile geschweißt (nicht geschraubt) werden. Zweitens maximiert er die Montagegeschwindigkeit, weil kein Schweißen vor Ort auf dem kritischen Pfad liegt. Drittens schützt er das Verzinkungssystem, weil Löcher vor dem Feuerverzinken gebohrt werden und keine Heißarbeiten vor Ort die Beschichtung stören. Viertens vereinfacht er Ihr Qualitätsaudit: Nahezu die gesamte Verbindungsqualität kann vor dem Versand im Werk verifiziert werden, und die Baustellenphase wird zu einer kontrollierten, verfahrenstechnisch einfachen Montageaufgabe.
Wenn Sie Angebote erhalten, fragen Sie ausdrücklich, wie viel Schweißen vor Ort jede Option annimmt. Zwei Angebote für das „gleiche“ Gebäude können erheblich voneinander abweichen, wenn eines 300 Schweißnähte vor Ort und das andere keine enthält. Die geschraubte Option kann bei der Fertigung etwas höher angeboten werden und bei den gelieferten, montierten und geprüften Kosten deutlich günstiger sein – und materiell geringeres Terminrisiko aufweisen.
Häufige Käuferfehler bei der Spezifikation von Verbindungen
Über viele internationale Projekte hinweg wiederholen sich dieselben Spezifikationsfehler. Sie zu vermeiden kostet nichts und verhindert die häufigsten Streitigkeiten.
- Die Methode statt der Leistung spezifizieren. Die Angabe „alles geschweißt“ oder „alles geschraubt“ als absolute Vorgabe kann unwirtschaftliche Details erzwingen. Spezifizieren Sie die Leistung – Lasten, Normen, Korrosionsumgebung, Montagebedingungen – und lassen Sie qualifizierte Ingenieure die Details auswählen, während Sie fordern, dass Schweißen vor Ort minimiert und begründet wird.
- Die Wechselwirkung mit dem Korrosionsschutz ignorieren. Verzinkte Rahmen zu bestellen und dann vor Ort geschweißte Verbindungen zu akzeptieren, macht das Beschichtungssystem zunichte. Wenn Schweißen vor Ort unvermeidbar ist, fordern Sie schriftliche Zinkreparaturverfahren und -materialien.
- Schweißen vor Ort ohne Prüflogistik akzeptieren. Wer führt Ultraschall- oder Magnetpulverprüfungen an Schweißnähten vor Ort durch, mit welcher Ausrüstung und nach welchen Abnahmekriterien? Wenn die Antwort nicht im Vertrag steht, wurde das Qualitätsrisiko stillschweigend auf Sie übertragen.
- Das Verschraubungsverfahren unterschätzen. Schrauben ist einfach, aber nicht beiläufig: kalibrierte Drehmomentschlüssel, festgelegte Anziehreihenfolgen und Passmarkierungskontrollen sind wichtig. Fordern Sie eine Montageanweisung an, die sowohl die Krankette als auch das Anziehen der Verbindungen abdeckt.
- Zukünftige Erweiterung vergessen. Käufer, die ein Gebäude später erweitern wollen, sollten geschraubte Giebelrahmen, auf Erweiterungslasten dimensionierte geschraubte Stöße und Pfettensysteme fordern, die über die Erweiterungslinie hinweg durchlaufen – nachträgliches Schweißen ist die teure Alternative.
- Toleranzen undefiniert lassen. Lochtoleranzen, Toleranzen für die Position der Ankerbolzen und Längentoleranzen der Bauteile bestimmen, ob ein geschraubter Rahmen tatsächlich zusammenpasst. Ankerbolzen, die auch nur leicht versetzt einbetoniert werden, sind eine Hauptursache für Baustellenverzögerungen; vereinbaren Sie Toleranzen und verifizieren Sie Schablonen vor dem Versand.
Ergebnisse der Verbindungsbemessung, die vor dem Versand gefordert werden sollten
Bei internationalen Projekten sind die Dokumente, die Sie vor dem Verpacken des Stahls erhalten, Ihr wichtigstes Instrument zur Qualitätskontrolle der Verbindungen – denn nachdem das Schiff ausgelaufen ist, wird jeder Verbindungsfehler zu einem Baustellenproblem in Ihrem Land statt zu einem Werksproblem des Herstellers. Ein leistungsfähiger Lieferant wird ein definiertes Lieferpaket bereitstellen, das die Verbindungen von der Bemessung bis zur Verpackung abdeckt, und Sie sollten dies vertraglich fordern.
Fordern Sie mindestens die folgenden Punkte an und prüfen Sie sie vor der Freigabe der Produktion gegen Ihre Spezifikation:
- Berechnungen der Verbindungsbemessung mit Verweis auf die für Ihren Zuständigkeitsbereich maßgebliche Norm, die jede Verbindungsfamilie, ihre Bemessungskräfte und die Auslastung des gewählten Details zeigen. Dies ist Ihr Nachweis, dass die geschraubte oder geschweißte Lösung berechnet und nicht angenommen wurde.
- Werkstattzeichnungen mit Lochbildern für jedes Bauteil, die Lochdurchmesser, Achsabstände, Teilungen, Randabstände und Plattendicken zeigen. Diese Zeichnungen steuern das CNC-Bohren, daher bestimmt ihre Genauigkeit die Passung vor Ort.
- Eine vollständige Schraubenliste mit Schraubengüten, Durchmessern, Längen, Mengen und der Anziehmethode für jede Verbindungsfamilie. Die Schraubenliste ist auch Ihre Beschaffungskontrolle gegen Engpässe an einem abgelegenen Standort.
- Schweißdokumentation für Werkstattsschweißnähte: die verwendeten Schweißverfahrensanweisungen, eine Zusammenfassung der Schweißerqualifikationen sowie Umfang und Ergebnisse zerstörungsfreier Prüfungen wie der Ultraschallprüfung.
- Beschichtungsnachweise, einschließlich Verzinkungszertifikaten, wenn Feuerverzinken spezifiziert ist, damit Schichtmasse und Deckung gegen den Vertrag verifiziert werden können.
- Ein Passmarkierungsdiagramm das jede Markierung am Stahl den Montagezeichnungen zuordnet, wodurch ein Baustellenteam Tausende von Bauteilen ohne Mehrdeutigkeit montieren kann.
- Eine nach dem Montageplan sequenzierte Packliste, damit Container in der Reihenfolge geöffnet werden können, in der der Kran sie benötigt – ein kleines Dokument, das die Baustellenzeit spürbar verkürzt.
- Ein Montagehandbuch das Kranannahmen, Bauteilreihenfolge, Verschraubungsverfahren, Drehmomentwerte und Prüf-Halte punkte abdeckt.
Die Prüfung dieses Pakets kostet vor dem Versand einige Tage Ingenieuraufwand; das Entdecken eines fehlenden Ergebnisses nach der Ankunft kostet Wochen. Käufer, die die Ergebnisliste vertraglich festschreiben, mit Prüfabnahme als Zahlungs- oder Versandmeilenstein, berichten durchweg von reibungsloseren Montagen und weniger Reklamationen – nicht weil Probleme nie auftreten, sondern weil sie erkannt werden, solange ihre Behebung noch günstig ist.
Wie ein professioneller Stahlbau-Lieferant Verbindungen konstruiert
Zu verstehen, was in einem leistungsfähigen Herstellerbetrieb geschieht, hilft Ihnen, Angebote über den Preis pro Tonne hinaus zu bewerten. Bei Jidian Construction Materials Co., Ltd., einem Stahlbauhersteller mit Sitz in Xiamen, Fujian, China, mit einer Jahreskapazität von 360.000 Tonnen Stahlkonstruktionen und 1.000.000 m² Gebäudehüllsystemen, ist der Verbindungs-Workflow von der Konstruktion bis zur Lieferung integriert, und dieselbe Philosophie gilt über die gesamte Produktpalette: jede mögliche Verbindung im Werk lösen und an die Baustelle eine Verschraubungsaufgabe statt eines Schweißprojekts liefern.
Konstruktion und Detaillierung. Ingenieure modellieren den Rahmen, dimensionieren Bauteile aus Güten wie Q345B/Q355B und bemessen jede Verbindung nach der für den Zielmarkt maßgeblichen Norm, wobei koordinierte Werkstattzeichnungen entstehen, in denen jedes Lochbild, jede Plattendicke und jede Schraubengüte explizit sind. Das Unternehmen hat an der Formulierung und Prüfung chinesischer nationaler Stahlbaunormen und -spezifikationen mitgewirkt, und sein Konstruktionsbüro arbeitet nach der für den Zuständigkeitsbereich jedes Projekts geltenden Norm.
Fertigung. CNC-Bohren erzeugt Lochbilder mit kontrollierten Toleranzen; Werkstattsschweißen befestigt Stirnplatten, Knaggen und Steifen nach zertifizierten Verfahren; und wo Feuerverzinken spezifiziert ist, geht das Bohren dem Verzinken voraus, damit die Beschichtung jede Oberfläche bedeckt, einschließlich der Lochwände. Bauteile werden passmarkiert, damit das Baustellenteam den Rahmen montieren kann, ohne Zeichnungen Schraube für Schraube interpretieren zu müssen.
Qualitätskontrolle. Ein hausinternes Inspektionsteam kontrolliert die Rohmaterialqualität, führt Ultraschallprüfungen von Schweißnähten durch, verifiziert Entrostungsgrade und prüft Maße vor dem Verpacken; das Qualitätsmanagementsystem wird durch ISO 9001-, CE-, SGS- und BV-Zertifizierung unterstützt. Verbindungskomponenten – Schrauben, Platten, Bauteile – werden gezählt, passmarkiert und nach Montagereihenfolge verpackt, damit Container in der Reihenfolge ankommen, in der der Kran sie benötigt.
Liefer- und Montageunterstützung. Die Produktion für ein typisches Portalrahmenprojekt dauert 20–30 Tage nach Zeichnungsfreigabe, und die Verpackung wird auf Containereffizienz und Montagereihenfolge abgestimmt. Montagezeichnungen, Anziehverfahren und Ablaufpläne begleiten die Lieferung, und das Ingenieurteam bleibt während der Montagephase verfügbar – der praktische Ausdruck einer Philosophie des schweißfreien Verbindens vor Ort für Kunden in mehr als 50 Ländern.
Der strategische Punkt für Käufer: Ein Lieferant, der Verbindungen als einen integrierten Prozess konstruiert, fertigt, beschichtet, prüft und verpackt, beseitigt Koordinationsrisiken, die durch keine noch so intensive Baustellenaufsicht wieder ausgeglichen werden können. Verbindungsqualität entsteht im Werk; die Baustelle erhält sie entweder oder zerstört sie.
Fragen, die Sie vor Vertragsunterzeichnung stellen sollten
Nutzen Sie diese Checkliste in Lieferantengesprächen. Ein leistungsfähiger Hersteller beantwortet jede Frage mit Dokumenten, nicht mit Adjektiven.
- Welcher Prozentsatz der Verbindungen wird auf der Baustelle verschraubt, und welche Stöße (falls vorhanden) erfordern Schweißen vor Ort? Warum?
- Werden die Bohrungen vor dem Feuerverzinken ausgeführt, und welche Schichtdicke (Zinkauflage) ist spezifiziert (zum Beispiel nach ISO 1461)?
- Welche Schraubengüten und Verbindungstypen (Scher-Lochleibungs- oder gleitfeste Verbindung) werden für jede Stoßfamilie vorgeschlagen, und welches Anziehverfahren ist spezifiziert?
- Welche Werkstattschweißzertifizierungen, Schweißverfahrensprüfungen und zerstörungsfreien Prüfungen gelten für die Werkstattschweißnähte?
- Wie werden die Bauteile montagegerecht gekennzeichnet und verpackt, und folgt die Verpackungsreihenfolge dem Montageplan?
- Welche Bemessungsnorm gilt für die Verbindungskonstruktion in meinem Land, und kann der Lieferant die Konformität dokumentieren?
- Welche Toleranzen und Schablonen für Ankerbolzen werden dem Fundamentbauer bereitgestellt?
- Welche Montageüberwachung, Montageanweisungen und After-Sales-Unterstützung sind enthalten?
Weiterführende Lektüre für ein vollständiges Beschaffungsbild: unser Leitfaden zu wie Fundamente und Montagemethoden die Projektkosten und den Zeitplan beeinflussen, die Käuferübersicht zu Korrosionsschutz-Beschichtungssysteme für Küsten-, Industrie- und Tropenprojekte, unser technischer Leitfaden zu der Auslegung von Stahlgebäuden für hohe Schneelasten und extreme Kälte, und die Erläuterung von wie Stahlbaugebäude nach der Errichtung erweitert werden können.
Häufig gestellte Fragen
Sind Schraubverbindungen genauso stark wie Schweißverbindungen?
Fachgerecht ausgelegte Schraubverbindungen sind voll und ganz in der Lage, die für einen Gebäuderahmen erforderliche Festigkeit zu entwickeln, und moderne Normen behandeln Schraub- und Schweißkonstruktionen als gleichermaßen gültige Wege. Was sich unterscheidet, ist das Detail: Schweißen bietet einen durchgehenden Lastpfad mit kompakter Geometrie, während Schrauben die Last über Platten und Schraubengruppen übertragen. Für die für Werkstätten, Lagerhallen und die meisten Industriegebäude typischen Lastniveaus erfüllt ein gut ausgelegtes Schraubsystem jede strukturelle Anforderung mit den zusätzlichen Vorteilen von Schnelligkeit und Umkehrbarkeit. Für bestimmte ermüdungskritische oder geometrisch komplexe Verbindungen sind geschweißte Details vorzuziehen — weshalb Hybridsysteme Standardpraxis sind.
Warum schädigt Schweißen vor Ort die Verzinkung?
Verzinken ist eine Zinkbeschichtung, die durch Tauchen von Stahl in flüssiges Zink aufgebracht wird. Lichtbogenschweißen schmilzt die Stahloberfläche lokal auf, brennt das Zink im und um den Schweißbereich weg und erzeugt Zinkdämpfe. Die freigelegte Fläche muss gereinigt und mit zinkreicher Beschichtung ausgebessert werden, und reparierte Bereiche erreichen selten die Haltbarkeit der ursprünglichen durchgehenden Verzinkungsschicht. Deshalb bewahrt Bohren vor dem Verzinken plus verschraubte Montage vor Ort — ohne Schweißen vor Ort — das vollständige Korrosionsschutzsystem für die Lebensdauer des Gebäudes.
Wie wird die Qualität der Schraubverbindungen auf der Baustelle überprüft?
Durch eine Kombination aus Werkskontrollen und Baustellenverfahren: Werkszeugnisse für Schraubengüten, kalibrierte Drehmomentschlüssel oder Drehwinkelverfahren mit festgelegter Prüfung, montagegerechte Kennzeichnung zwischen verbundenen Teilen zur Bestätigung der korrekten Montage und Sichtprüfungen, dass alle Lagen vollflächig anliegen. Da die Löcher im Werk CNC-gebohrt wurden und die Bauteile montagegerecht gekennzeichnet sind, sind Passprobleme selten und sofort sichtbar — anders als verborgene Schweißfehler, die zur Erkennung zerstörungsfreie Prüfungen erfordern.
Wann würde ein Käufer bewusst Schweißen vor Ort wählen?
Berechtigte Fälle sind unter anderem das Verbinden von neuem Stahl mit bestehenden Bauwerken, wo kein Schraubenzugang möglich ist, sehr große Stöße, die praktische Transportgrenzen überschreiten, späte Änderungen, die während der Montage entdeckt werden, sowie bestimmte Nachrüst- oder Verstärkungsarbeiten. In diesen Fällen sind zertifizierte Schweißer, zugelassene Verfahren, Witterungsschutz und ein definierter Prüfplan erforderlich — und der Umfang der Beschichtungsreparatur ist als Teil desselben Arbeitspakets zu behandeln.
Kostet ein Schraubsystem mehr?
Die Fertigungstonnage kann geringfügig höher sein, weil Platten und Schrauben Material hinzufügen und Bohren ein zusätzlicher Prozess ist. Aber die gesamten Lieferkosten sprechen oft für Schrauben, sobald Arbeitskosten vor Ort, Montagedauer, Prüflogistik, Wetterrisiko und zukünftige Flexibilität eingerechnet werden. Der richtige Vergleich ist der Lebenszykluspreis des errichteten, geprüften, wartbaren Gebäudes — nicht die Fertigungsposition isoliert betrachtet.
Wie verhalten sich Schraubverbindungen in Regionen mit starkem Wind und Zyklonen?
Windlasten beanspruchen Verbindungen anders als Schwerelasten: Auftrieb kehrt die Kräfte in Dachsystemen und Aussteifungen um, zyklische Böen führen zu wiederholter Lastumkehr, und die vollständige strukturelle Trennung ist die Folge eines systemischen Verbindungsversagens. Gut ausgelegte Schraubrahmen bewältigen diese Anforderungen durch gleitfeste Aussteifungsverbindungen, für Lastumkehr bemessene Kopfplatten und für Auftrieb verankerte Fundamentverbindungen — vorausgesetzt, die Bemessungswindgeschwindigkeit und die Expositionskategorie für Ihren Standort wurden bereits in der Angebotsphase genannt. Die praktische Maßnahme für Käufer ist, die grundlegende Windgeschwindigkeit und die Geländekategorie des Projekts ausdrücklich anzugeben und dann zu bestätigen, dass die Verbindungskonstruktion des Lieferanten die Befestigung der Dachhaut, Pfetten-Sparren-Verbindungen und die Vorspannung der Aussteifungen abdeckt, da diese Elemente in zyklongefährdeten Märkten am häufigsten unterspezifiziert sind.
Welche Wartung benötigen Schraub- und Schweißverbindungen über die Lebensdauer des Gebäudes?
Als allgemeine Wartungspraxis für Stahlgebäude in aggressiven Umgebungen planen Käufer üblicherweise regelmäßige Sichtprüfungen der Verbindungen ein — Kontrolle auf Beschichtungsabbau, Oberflächenrost an Stößen, Wasseransammlungen an Sockeldetails und bei Schraubverbindungen auf Anzeichen von Lockerung — mit einer Häufigkeit, die auf die Korrosivität des Standorts abgestimmt ist. Feuerverzinkte Schraubrahmen benötigen in der Regel wenig mehr als Beschichtungsausbesserungen an mechanischen Schadstellen, während lackierte Schweißkonstruktionen üblicherweise frühere und häufigere Beschichtungswartung an Schweißnähten und Kanten erfordern. Unabhängig vom System verdienen Entwässerungsdetails im Bereich der Fundamentverbindungen regelmäßige Aufmerksamkeit, denn stehendes Wasser an der Fundamentlinie ist die häufigste Ursache für langfristige Verbindungskorrosion vor Ort.
Kann ein bestehendes geschweißtes Stahlgebäude auf Schraubverbindungen umgestellt werden?
Teilumstellungen sind üblich: das Hinzufügen von Schraubstößen bei einer Erweiterung, das Ersetzen einer korrodierten Schweißverbindung durch ein Schraub-Reparaturdetail oder das Anschrauben neuer Anbauteile (Emporen, Plattformen, Geräteaufständerungen) am bestehenden Rahmen, um Heißarbeiten zu vermeiden. Eine vollständige Umstellung ist selten wirtschaftlich, aber gezielte Schraubmodifikationen sind ein praktischer Weg, eine geschweißte Konstruktion aufzuwerten oder zu erweitern — vorbehaltlich einer technischen Beurteilung der bestehenden Bauteile.
Fazit: Passen Sie die Verbindungsmethode an das Projekt an und behalten Sie die Kontrolle im Werk
Die Frage Schrauben oder Schweißen lässt sich am besten als Logistik- und Lebenszyklusfrage beantworten, nicht als Festigkeitsfrage. Beide Methoden liefern, fachgerecht konstruiert, sichere Bauwerke. Was erfolgreiche internationale Projekte von problembehafteten unterscheidet, ist, wo das Qualitätsrisiko liegt: in einem kontrollierten Werk mit zertifizierten Prozessen und interner Prüfung oder auf einer weit entfernten Baustelle mit wechselhaftem Wetter, knappen Spezialisten und begrenztem Prüfzugang. Das durchgängige Muster bei Werkstätten, Lagerhallen, Landwirtschaftsgebäuden, Hangars, Brücken und Veranstaltungsorten ist, im Werk zu schweißen, wo die Kontrolle am höchsten ist, vor Ort zu schrauben, wo die Bedingungen unsicher sind, und das Korrosionsschutzsystem zu bewahren, indem Heißarbeiten von einem verzinkten Rahmen ferngehalten werden.
Wenn Ihr nächstes Projekt ein Stahlbaugebäude erfordert, das für eine schnelle, zuverlässige Montage mit intakter Beschichtung konstruiert ist — von einer verzinkten Portalrahmen-Werkstatt bis zu einem schweren Industriefabrikgebäude — senden Sie uns Ihre Zeichnungen, Lasten und Standortbedingungen. Unser Technikteam prüft die Verbindungsstrategie mit Ihnen, dokumentiert den Schraub- und Schweißumfang im Angebot und unterstützt die Montagephase bis zur Lieferung in mehr als 50 Länder. Kontaktieren Sie Jidian Construction Materials Co., Ltd. für ein Angebot auf Verbindungsebene und einen Zeitplan, auf den Sie sich verlassen können.