Guía B2B completa para elegir entre conexiones atornilladas y soldadas para edificios de estructura de acero: comparación de 12 factores, consideraciones climáticas, recomendaciones por tipo de proyecto, lista de verificación de control de calidad del proveedor y preguntas frecuentes para compradores internacionales.
Todo proyecto internacional de edificios de estructura metálica llega tarde o temprano a la misma pregunta de ingeniería: ¿debe unirse la estructura con pernos, con soldadura o con una combinación de ambas? La respuesta nunca es cosmética. La estrategia de conexión que elija afecta su costo de fabricación, su calendario de montaje, su sistema de protección contra la corrosión, los controles de calidad que su proveedor debe operar e incluso la facilidad con la que el edificio puede inspeccionarse, mantenerse, ampliarse o desmantelarse décadas después. Para los compradores B2B internacionales que adquieren talleres, almacenes, estadios, puentes, hangares y edificios agrícolas de un proveedor internacional, la decisión entre pernos y soldadura es una de las elecciones técnicas más trascendentales de todo el proceso de adquisición.
Esta guía explica ambas familias de conexión en términos prácticos de adquisición. Las compara según los factores que realmente determinan los resultados del proyecto, examina cómo el clima y la logística cambian el cálculo, ofrece recomendaciones por tipo de edificio y enumera las preguntas que debe formular a cualquier proveedor de estructuras metálicas antes de firmar un contrato. El objetivo no es declarar un método universalmente superior, sino ayudarle a adaptar la estrategia de conexión a su tipo de edificio, las condiciones del sitio y las restricciones de entrega con confianza.
Por qué la decisión de conexión importa más de lo que la mayoría de los compradores cree
En un edificio típico de estructura metálica preingenierizada, la estructura portante representa la mayor parte del trabajo de fabricación, y las conexiones representan una proporción desproporcionada del esfuerzo de ingeniería. Un solo edificio de pórticos puede contener miles de conexiones individuales: uniones viga-columna, empalmes de correas, cartelas de arriostramiento, placas base y uniones de ménsulas para grúas. Cada una debe transferir cargas de forma segura, encajar dentro de las tolerancias de fabricación y ser económicamente ejecutable tanto en fábrica como en obra.
Cuando los compradores evalúan cotizaciones de distintos proveedores, la estrategia de conexión a menudo queda oculta dentro del precio. Una cotización que parece más barata puede simplemente suponer más soldadura en obra, lo que traslada mano de obra, riesgo de calidad y exposición climática a su contratista de montaje. Una cotización con un sistema totalmente atornillado puede incluir procesos de fábrica —perforación, marcado de montaje, galvanizado después de la perforación— que cuestan más por adelantado pero eliminan categorías enteras de riesgo en obra. Entender qué se está comparando realmente es el primer paso hacia una decisión de adquisición defendible.
La decisión de conexión también determina su exposición al control de calidad. La calidad de la soldadura depende en gran medida de la habilidad del soldador, el manejo de los electrodos y las condiciones ambientales en el momento de soldar; se verifica mediante ensayos no destructivos como la inspección ultrasónica o por partículas magnéticas. Las conexiones atornilladas dependen de la precisión de los agujeros, el grado del perno y el apriete controlado; se verifican mediante procedimientos de torque o giro de tuerca y, cada vez más, mediante simples comprobaciones visuales del marcado de montaje. Ninguno de los dos métodos es intrínsecamente poco fiable, pero los modos de fallo, los conjuntos de habilidades requeridos y la logística de inspección son completamente diferentes, y esas diferencias importan más en algunos mercados y tipos de proyecto que en otros.
Por último, la elección de conexión interactúa con la protección contra la corrosión, que es uno de los principales impulsores del costo de vida útil para los edificios de acero en entornos costeros, tropicales e industriales. El galvanizado por inmersión en caliente y la soldadura en obra están en tensión directa entre sí: la soldadura quema los recubrimientos de zinc y crea zonas desnudas y picadas que deben repararse en obra, mientras que el atornillado preserva intacto el recubrimiento aplicado en fábrica. Los compradores del sudeste asiático, Oriente Medio, África y la América Latina costera —mercados donde la humedad, la sal o las atmósferas industriales aceleran la corrosión— deben sopesar cuidadosamente esta interacción.
Conexiones atornilladas en edificios de estructura metálica: cómo funcionan y dónde destacan
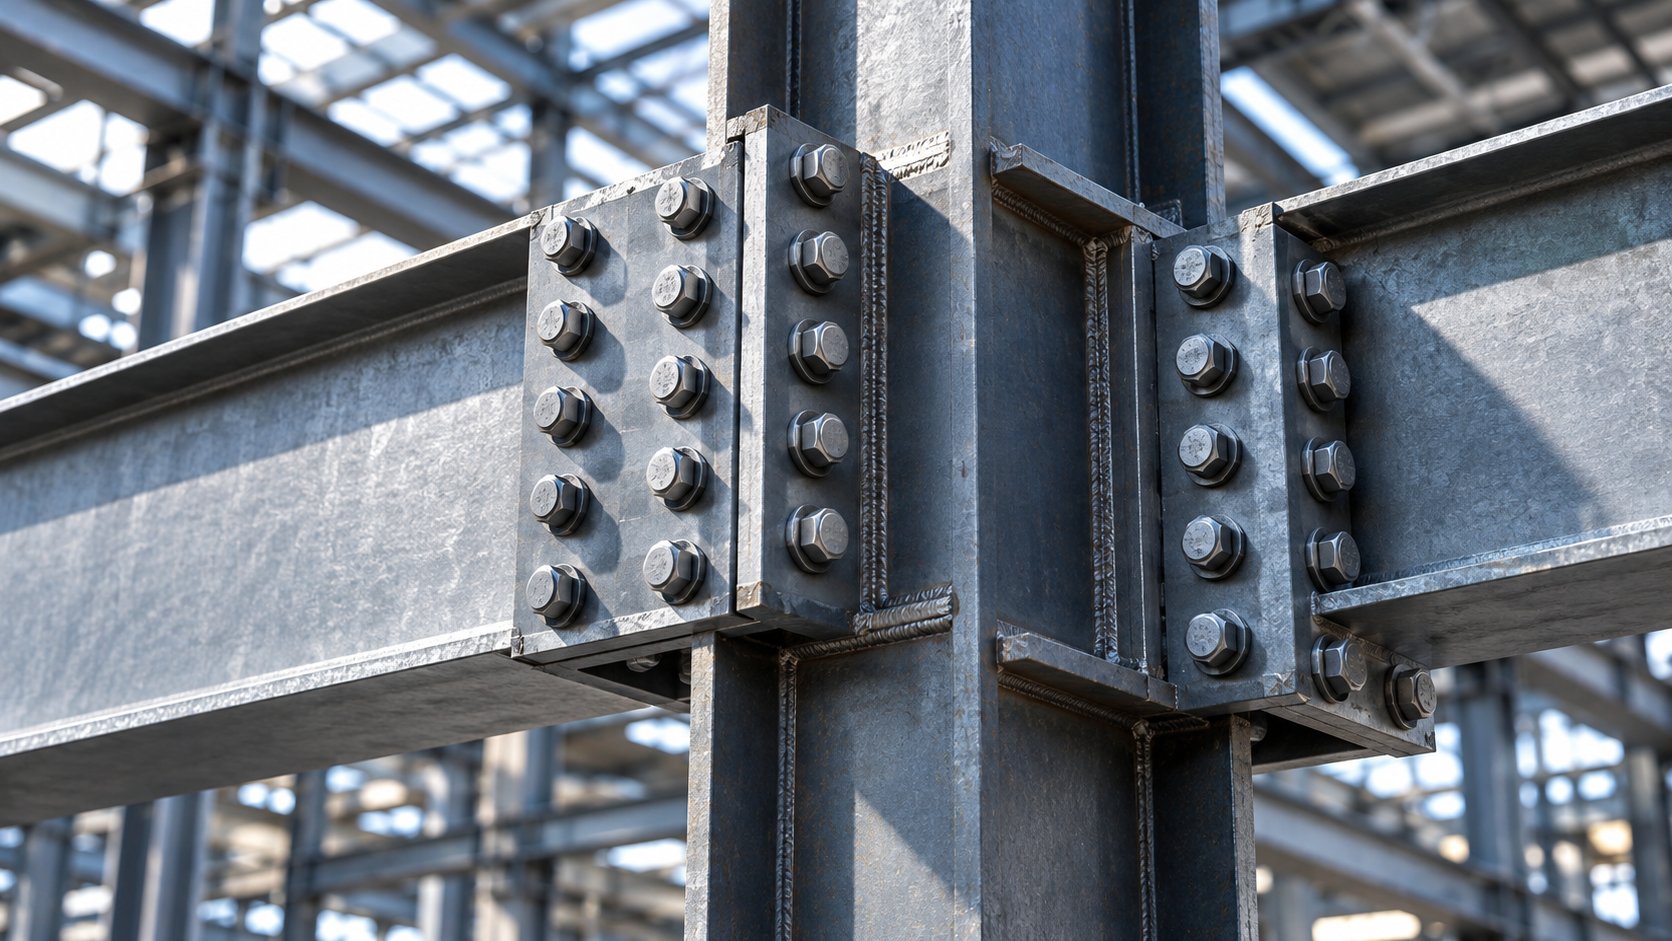
Una conexión atornillada une los elementos de acero a través de agujeros preperforados y pernos de alta resistencia, generalmente trabajando junto con placas de empalme, placas de extremo, cartelas o cartabones. En los modernos sistemas de edificios preingenierizados, las conexiones atornilladas son la norma: la fábrica corta cada elemento a su longitud final, perfora cada agujero según un patrón coordinado y envía los elementos con sus placas de conexión ya soldadas o unidas donde se requiere soldadura en taller. En obra, el equipo de montaje ensambla la estructura con llaves de impacto en lugar de máquinas de soldar.
Los principales tipos de conexiones atornilladas
Los equipos de adquisición no necesitan diseñar conexiones, pero conocer el vocabulario les ayuda a leer planos y cotizaciones con precisión. Las familias de uniones atornilladas más comunes en edificios de estructura metálica son:
- Conexiones por contacto. La categoría más económica y común. Los pernos transfieren la carga mediante contacto directo contra las paredes del agujero y cortante a través del vástago del perno. Permiten un pequeño deslizamiento relativo entre las placas, lo cual es aceptable en la gran mayoría de las estructuras de edificios.
- Conexiones resistentes al deslizamiento (por fricción). Las placas se aprietan con tanta fuerza mediante pernos de alta resistencia que la carga se transfiere por fricción entre las superficies de contacto, sin permitir deslizamiento. Se especifican donde el deslizamiento dañaría la estructura o la funcionalidad: vigas carril de grúa, puentes sometidos a cargas repetidas, arriostramientos en estructuras altas o sísmicamente activas y conexiones con agujeros sobredimensionados u ovalados.
- Conexiones con placa de extremo. Una placa soldada al extremo de la viga en fábrica y luego atornillada al ala de la columna en obra. Las placas de extremo extendidas pueden incluso desarrollar la capacidad total de momento para uniones de pórtico rígido, otorgando a las estructuras atornilladas niveles de continuidad estructural cercanos a los de la soldadura.
- Conexiones de empalme. Las placas de empalme atornilladas unen columnas o vigas segmentadas donde los límites de transporte exceden la longitud del elemento: práctica habitual para columnas altas, vigas de gran luz y transporte en contenedores.
- Conexiones de base y anclaje. Placas base de columna atornilladas a pernos de anclaje embebidos, transfiriendo carga vertical, cortante y momento a la cimentación.
Por qué los compradores internacionales prefieren los sistemas atornillados
Las ventajas de las conexiones atornilladas se alinean casi perfectamente con las prioridades de la adquisición internacional. La velocidad de montaje es el beneficio principal: un equipo capacitado con llaves de impacto y grúas móviles puede montar una estructura atornillada drásticamente más rápido que un equipo que realiza soldadura estructural, y el montaje puede continuar en condiciones climáticas que detendrían la soldadura en obra. La independencia de habilidades es igualmente importante en sitios remotos: los soldadores estructurales certificados son escasos y costosos en muchos lugares de proyecto, mientras que los equipos competentes de atornillado son mucho más fáciles de movilizar y supervisar.
La trazabilidad de la calidad también favorece el atornillado. Cada perno tiene un grado, un certificado de lote y un requisito de torque; el apriete puede comprobarse con herramientas calibradas, y el marcado de montaje hace que la verificación visual sea inmediata. En un entorno de taller, la perforación de agujeros está controlada por CNC, por lo que el ajuste en obra depende de la precisión de fábrica y no del criterio de campo. Precisamente por eso los principales proveedores de edificios preingenierizados promueven sistemas sin soldadura en obra: agujeros perforados antes del galvanizado por inmersión en caliente, uniones atornilladas con marcado de montaje y elementos que se atornillan exactamente como muestran los planos.
La flexibilidad futura es la tercera gran ventaja. Las conexiones atornilladas pueden aflojarse, ajustarse, reforzarse, reubicarse o desmantelarse. Un comprador que pueda ampliar un almacén, reubicar una entreplanta o añadir una grúa más adelante se beneficia de una estructura diseñada con uniones atornilladas y reversibles. El desmantelamiento y la reventa o reubicación del activo —cada vez más relevante para instalaciones industriales arrendadas y campamentos mineros— solo es práctico con una estructura predominantemente atornillada.
Las limitaciones que debe presupuestar con honestidad
Los sistemas atornillados no están exentos de compensaciones. Requieren algo más de acero en placas y grupos de pernos que un diseño totalmente soldado optimizado para la misma trayectoria de carga, por lo que el tonelaje de material puede ser marginalmente superior. La perforación de agujeros añade pasos de fabricación, y los patrones de agujeros deben coordinarse con tolerancias estrictas entre taller y obra. Las uniones muy cargadas —placas gruesas, grandes inversiones de fuerza o detalles críticos para la fatiga en puentes de gran luz— pueden exigir grupos de pernos grandes o superficies resistentes al deslizamiento que aumentan la complejidad de fabricación. Y los pernos flojos o con par insuficiente siguen siendo un riesgo real cuando la supervisión del montaje es débil, por lo que el apoyo al montaje por parte del proveedor y los procedimientos claros de apriete deben figurar en su contrato, no solo en los planos.
Conexiones soldadas: cómo funcionan y dónde destacan
Las conexiones soldadas unen los elementos fusionando el propio metal base, mediante procesos de soldadura por arco como la soldadura por arco con electrodo revestido (SMAW), la soldadura por arco con gas metal (GMAW/MIG), la soldadura por arco con núcleo de flux (FCAW) o la soldadura por arco sumergido (SAW) en taller. La soldadura elimina placas de empalme, grupos de pernos y agujeros; la trayectoria de carga es continua, la unión es estanca y el tonelaje de acero suele ser el más bajo de cualquier método de conexión para la misma carga.
Soldadura en taller frente a soldadura en obra
La distinción más importante a efectos de adquisición es dónde se realiza la soldadura. La soldadura en taller se realiza en condiciones controladas de fábrica: procedimientos precalificados, soldadores certificados, posicionadores, temperatura y humedad controladas y acceso inmediato a equipos de inspección como ensayos ultrasónicos (UT) y ensayos por partículas magnéticas (MT). Las soldaduras de taller —fijar placas de extremo, rigidizadores, cartelas y placas base a los elementos antes de enviarlos— son práctica estándar en todo taller de fabricación serio y deben esperarse en cualquier cotización.
La soldadura en obra se realiza en el sitio de montaje y hereda cada condición del sitio como variable de calidad: viento, lluvia, polvo, temperatura, andamios de acceso, suministro eléctrico, fatiga del soldador y disponibilidad de servicios de ensayo en el país del proyecto. La soldadura en obra puede ser la respuesta correcta en situaciones específicas —uniones muy grandes o inusuales, conexiones de adaptación a estructuras existentes o modificaciones descubiertas durante el montaje—, pero como estrategia sistemática de unión para todo un edificio, concentra el riesgo exactamente donde el control es más débil.
Dónde las conexiones soldadas son la mejor opción
La soldadura destaca en escenarios donde sus fortalezas dominan. Estructuras industriales pesadas con grandes vigas armadas, columnas cajón de gran espesor y alta demanda de fatiga —talleres con grúas pesadas, edificios de centrales eléctricas, estructuras de transferencia de gran luz— suelen utilizar elementos armados soldados en taller con empalmes totalmente soldados, porque los detalles soldados son más compactos y pueden optimizarse para el rendimiento a fatiga. Conjuntos estancos o herméticos, como soportes de tanques o recintos industriales especializados, requieren soldaduras por su propia naturaleza. Aplicaciones críticas en peso, incluyendo algunos componentes de puentes y cerchas de gran luz, se benefician de la eficiencia material de los detalles soldados. Y los nodos arquitectónicos complejos —las intersecciones curvas típicas de terminales aeroportuarias, cubiertas de estadios y torres emblemáticas— con frecuencia requieren nodos soldados en taller porque la geometría no puede resolverse con accesorios atornillados estándar.
Las limitaciones que debe gestionar en el contrato
La soldadura en obra exige soldadores certificados, especificaciones de procedimiento de soldadura calificadas, control de almacenamiento y manejo de electrodos, protección contra la intemperie e inspección posterior a la soldadura, todo lo cual cuesta dinero y tiempo en obra, en su país, bajo su supervisión o la de su contratista. Las soldaduras en obra sobre elementos galvanizados destruyen el recubrimiento de zinc en la zona afectada por el calor y requieren cepillado con alambre y reparación con pintura rica en zinc, una carga de mantenimiento para toda la vida del edificio. Las uniones soldadas también son permanentes: la modificación, ampliación o desmantelamiento requiere corte, lo que daña los elementos y complica su reutilización. Ninguna de estas limitaciones hace que la soldadura sea una mala elección; simplemente significan que las conexiones soldadas trasladan las obligaciones de calidad y mantenimiento de por vida a la fase de obra, y sus términos de adquisición deben reflejarlo.
Atornillado frente a soldado: los doce factores que deciden proyectos reales
La siguiente tabla resume la comparación según los factores que con mayor frecuencia deciden los proyectos internacionales de edificios de acero. El análisis que sigue explica los matices que una tabla no puede capturar.
| Factor de decisión | Conexiones atornilladas | Conexiones soldadas |
|---|---|---|
| Velocidad de montaje en obra | Rápida; tolerante al clima; flujo de trabajo con grúa y llave | Más lenta; sensible al clima; dependiente de la secuencia |
| Requisito de habilidad en obra | Equipo de atornillado capacitado; ampliamente disponible | Soldadores certificados; escasos en muchos mercados |
| Entorno de control de calidad | Perforación CNC + verificación de torque; verificable en obra | Excelente en taller; difícil de controlar en obra |
| Eficiencia de material | Ligeramente superior (placas + pernos) | Trayectoria de carga más eficiente |
| Costo de fabricación | Perforación + trabajo de placas | Horas de soldador + inspección; eficiente para uniones pesadas |
| Compatibilidad con protección anticorrosiva | Excelente con galvanizado por inmersión en caliente; recubrimiento intacto | Las soldaduras en obra queman el zinc; requiere reparación del recubrimiento |
| Fatiga y cargas cíclicas severas | Los detalles resistentes al deslizamiento funcionan bien | Excelente con detalle adecuado e inspección |
| Modificación / ampliación futura | Reversible; los pernos pueden ajustarse o retirarse | Permanente; los cambios requieren corte |
| Inspección durante la vida útil | Comprobaciones visuales y de torque simples | Se requieren END para defectos sospechosos |
| Valor de desmantelamiento / reubicación | Alto; el activo puede desatornillarse y trasladarse | Bajo; el corte daña los elementos |
| Dependencia del clima durante el montaje | Baja | Alta (viento, lluvia, humedad afectan la calidad de la soldadura) |
| Ubicación del riesgo | Fábrica (controlada) + procedimiento de apriete | Obra (habilidad del contratista y condiciones) |
Velocidad, calendario y riesgo climático
Para un proyecto en el extranjero, la ventana de montaje está expuesta a todas las incertidumbres logísticas de la cadena: retrasos de buques, congestión portuaria, despacho de aduanas, disponibilidad de cimentación y disponibilidad de mano de obra local. Una estructura atornillada comprime la ruta crítica en obra porque los elementos se izán tan rápido como la grúa puede colocarlos, y el atornillado continúa en condiciones que obligarían a detener la soldadura. La soldadura en obra, en cambio, necesita superficies secas, protección contra el viento y precalentamiento en clima frío; una sola semana de lluvia monzónica o tormenta de viento desértico puede retrasar semanas un calendario dependiente de la soldadura. Los compradores que construyen en regiones tropicales, costeras o de vientos fuertes deben tratar esta asimetría de calendario como una línea de costo real, no teórica.
Riesgo de calidad y dónde reside
Un modelo mental útil: la soldadura concentra el riesgo de calidad en las personas y las condiciones del sitio; el atornillado lo concentra en la precisión de fábrica y el procedimiento de instalación. Si su proveedor tiene un taller de fabricación maduro —perforación CNC, líneas de soldadura controladas, equipos de inspección internos y certificaciones como ISO 9001, CE, SGS y auditorías BV—, entonces un sistema predominantemente atornillado traslada efectivamente casi toda la calidad de las conexiones al entorno controlado, donde puede verificarse antes del envío. Si su contratista de montaje en el país de destino es fuerte en soldadura y débil en procedimiento de atornillado, el cálculo puede cambiar; pero para la mayoría de los proyectos internacionales, la ruta controlada por fábrica es la opción más segura porque es inspeccionable antes de que el acero salga del puerto.
Corrosión: la interacción que los compradores subestiman
El galvanizado por inmersión en caliente según ISO 1461 —por ejemplo, un recubrimiento de al menos 275 g/m²— es una de las estrategias de protección contra la corrosión más rentables para estructuras de edificios de acero en entornos húmedos, costeros y agrícolas. El atornillado y el galvanizado son socios naturales: los agujeros se perforan antes del galvanizado, el zinc fundido recubre todas las superficies, incluido el interior de los agujeros, y el recubrimiento llega intacto a la obra. La soldadura en obra sobre una estructura galvanizada destruye localmente el recubrimiento, produce humos del zinc y deja áreas de reparación cuyo rendimiento a largo plazo depende enteramente de la diligencia del equipo de obra. En edificios ganaderos ricos en amoníaco, plantas de fertilizantes, almacenes costeros y talleres tropicales húmedos, esta interacción por sí sola suele ser decisiva a favor de un sistema atornillado.
Comportamiento sísmico y ductilidad de las uniones
En regiones propensas a terremotos, el detalle de las uniones debe aportar ductilidad, es decir, la capacidad de deformarse sin sufrir fallos frágiles. El diseño sísmico moderno lo consigue seleccionando cuidadosamente dónde se produce la fluencia, y tanto las soluciones atornilladas como las soldadas pueden detallarse para cumplir. Las uniones de momento atornilladas con placa de extremo extendida se usan ampliamente en pórticos sísmicos porque combinan ductilidad con control de calidad en taller; las uniones de momento soldadas están igualmente consolidadas cuando el acceso de soldadura, las barras de respaldo y la inspección se diseñan correctamente. La conclusión para el comprador no es que un método sea sísmicamente seguro y el otro no, sino que los proyectos sísmicos exigen un proveedor cuyos ingenieros conozcan la norma aplicable en su país y puedan documentar el diseño de la unión, sea cual sea el método elegido.
Coste total de propiedad, no solo el precio por tonelada
Los sistemas atornillados pueden mostrar un tonelaje de acero y un coste de taladrado marginalmente superiores en el presupuesto de fabricación; los sistemas soldados pueden mostrar menor tonelaje pero mayor coste de mano de obra en obra, inspección, protección frente a la intemperie y reparación de recubrimientos. A lo largo de la vida útil del activo, los sistemas atornillados también preservan opciones: añadir una entreplanta, ampliar un vano, reubicar un edificio o sustituir un elemento corroído es más sencillo y económico cuando las uniones son reversibles. Los compradores experimentados evalúan la decisión de unión sobre el coste total entregado y de ciclo de vida —fabricación más transporte más montaje más inspección más flexibilidad futura— y no sobre la línea de fabricación aislada.
Cómo el clima y las condiciones del sitio cambian la respuesta
El mismo programa de edificio justifica estrategias de unión diferentes en entornos distintos, y los compradores internacionales deben hacer explícito el análisis del sitio en sus especificaciones.
- Atmósferas costeras y marinas. La niebla salina acelera la corrosión en cualquier rotura del recubrimiento. Un pórtico totalmente atornillado y galvanizado en caliente, con uniones selladas y recubrimiento intacto, minimiza el mantenimiento; cualquier soldadura en obra debe ser excepcional e ir seguida de una reparación rigurosa del zinc.
- Regiones tropicales y de alta humedad. La condensación y las atmósferas biológicas (por ejemplo, amoníaco en naves ganaderas) atacan tanto el acero como los recubrimientos. El atornillado preserva la galvanización; la soldadura en obra crea puntos débiles permanentes en el sistema de recubrimiento.
- Regiones desérticas y de alta temperatura. Los rangos de dilatación térmica son amplios y el viento cargado de arena complica el trabajo en obra. El montaje atornillado avanza rápidamente entre episodios de viento, y las uniones resistentes al deslizamiento soportan con fiabilidad los ciclos de movimiento térmico.
- Regiones frías y con carga de nieve. La soldadura en obra en condiciones de congelación exige precalentamiento y cerramientos, lo que eleva el coste y el riesgo; el atornillado es indiferente al frío. El diseño de la unión debe abordar las cargas de acumulación de nieve y las consideraciones de fractura frágil a temperaturas muy bajas, lo cual es una tarea del equipo de diseño de su proveedor, independientemente del método de unión.
- Sitios remotos con infraestructura limitada. Cuando resulta difícil asegurar soldadores certificados, servicios de inspección o energía eléctrica estable en obra, un sistema atornillado sin soldadura en obra elimina por completo esa dependencia.
Los proyectos agrícolas ilustran el punto de forma concreta. Una estructura de acero galvanizado prefabricada para naves porcinas opera en un entorno corrosivo y de lavado donde cada rotura del recubrimiento importa; las uniones atornilladas y galvanizadas son la opción práctica por defecto. La misma lógica se aplica a una nave agrícola de estructura ligera de acero que presta servicios de uso mixto en climas húmedos.
Estrategias de unión recomendadas por tipo de edificio
El tipo de proyecto determina la combinación óptima de soldadura en taller y atornillado en obra. Las recomendaciones siguientes reflejan la práctica común en edificios de acero preingenierizados e ingenierizados, y se alinean con la forma en que un fabricante experimentado secuencia el trabajo.
- Talleres y almacenes de pórtico. El caso clásico para un sistema atornillado: placas de extremo y placas base soldadas en fábrica, agujeros taladrados en fábrica y empalmes de obra totalmente atornillados. Un taller de acero de pórtico galvanizado en caliente con un sistema de unión atornillado sin soldadura en obra demuestra el enfoque en su forma más limpia: agujeros taladrados antes de la galvanización y uniones marcadas para un montaje sin errores.
- Almacenes de estructura ligera y edificios logísticos. La rapidez de puesta en servicio es la prioridad, y los vanos modulares (por ejemplo, separación de 6 a 9 m) con empalmes atornillados favorecen tanto el montaje rápido como la ampliación posterior. Consulte un almacén de estructura metálica de acero ligero o un almacén de pórtico prefabricado para configuraciones típicas.
- Talleres con puente grúa pesado y plantas industriales. Un híbrido: pilares armados y vigas carril soldados en taller (donde la calidad de la soldadura se controla y los detalles de fatiga pueden optimizarse), con empalmes de obra atornillados y uniones atornilladas de ménsulas de grúa por viabilidad de montaje. Un taller de estructura de acero prefabricada con grúa o un edificio industrial de estructura de acero pesada suelen seguir este patrón.
- Recintos deportivos de gran luz y terminales aeroportuarias. La geometría compleja exige soldadura pesada en taller de nudos y elementos curvos; las uniones de obra siguen atornilladas siempre que el acceso y el cronograma lo permitan. El énfasis de ingeniería está en la precisión de fabricación de los nudos y la secuencia de montaje.
- Puentes. La fatiga y las cargas repetidas dominan. La práctica moderna utiliza vigas armadas soldadas en taller con empalmes de obra atornillados (a menudo resistentes al deslizamiento): el híbrido en su forma más codificada. Un puente modular de vigas o arco de acero diseñado para montaje atornillado en obra combina módulos aptos para el transporte con uniones de obra controladas.
- Hangares de aviación. Las luces libres muy grandes y las puertas correderas pesadas generan grandes esfuerzos en pocas uniones; la soldadura en taller para elementos principales con empalmes atornillados mantiene manejables las dimensiones de transporte. Un hangar de aviación prefabricado de estructura de acero es una aplicación típica.
Observe el patrón constante: soldar en taller, donde el control es alto; atornillar en obra, donde las condiciones son inciertas. Los proyectos que invierten este patrón —soldadura pesada en obra de elementos principales— merecen un escrutinio adicional en la evaluación de su proveedor.
El enfoque híbrido: soldadura en taller más atornillado en obra
Los proyectos internacionales más fiables rara vez eligen un único método de forma exclusiva; asignan cada método a la fase en la que rinde mejor. En la práctica, esto significa que el taller de fabricación realiza toda la soldadura que fija placas, rigidizadores y accesorios a los elementos —con soldadores certificados, procedimientos controlados e inspección por ultrasonidos interna—, mientras que la fase de obra consiste en atornillar los elementos entre sí según los planos marcados.
Este híbrido aporta cuatro beneficios acumulativos. Primero, minimiza la penalización de tonelaje del atornillado, porque las placas y cartelas se sueldan (no se atornillan) a los elementos en el taller. Segundo, maximiza la velocidad de montaje, porque no hay soldadura en obra en la ruta crítica. Tercero, protege el sistema de galvanización, porque los agujeros se taladran antes de la galvanización en caliente y ningún trabajo en caliente en obra altera el recubrimiento. Cuarto, simplifica su auditoría de calidad: casi toda la calidad de las uniones puede verificarse en fábrica antes del envío, y la fase de obra se convierte en una tarea de montaje controlada y procedimentalmente sencilla.
Cuando reciba cotizaciones, pregunte explícitamente cuánta soldadura en obra supone cada opción. Dos cotizaciones para el «mismo» edificio pueden diferir sustancialmente si una incluye 300 soldaduras en obra y la otra ninguna. La opción atornillada puede cotizarse algo más alta en fabricación y ser significativamente más económica en coste entregado, montado e inspeccionado, y materialmente menor en riesgo de plazo.
Errores habituales del comprador al especificar uniones
A lo largo de muchos proyectos internacionales se repiten los mismos errores de especificación. Evitarlos no cuesta nada y previene las disputas más frecuentes.
- Especificar el método en lugar del rendimiento. Indicar «todo soldado» o «todo atornillado» como absoluto puede forzar detalles antieconómicos. Especifique el rendimiento —cargas, normas, entorno de corrosión, restricciones de montaje— y deje que ingenieros cualificados seleccionen los detalles, exigiendo a la vez que la soldadura en obra se minimice y se justifique.
- Ignorar la interacción con la protección anticorrosiva. Pedir pórticos galvanizados y luego aceptar uniones soldadas en obra anula el sistema de recubrimiento. Si la soldadura en obra es inevitable, exija procedimientos y materiales de reparación del zinc por escrito.
- Aceptar soldadura en obra sin logística de inspección. ¿Quién realiza los ensayos por ultrasonidos o partículas magnéticas en las soldaduras de obra, con qué equipo y según qué criterios de aceptación? Si la respuesta no está en el contrato, el riesgo de calidad se ha transferido silenciosamente a usted.
- Subestimar el procedimiento de atornillado. El atornillado es sencillo pero no informal: importan las llaves calibradas, las secuencias de apriete especificadas y las comprobaciones de marcado. Exija un procedimiento de montaje que cubra tanto la secuencia de grúa como el apriete de las uniones.
- Olvidar la ampliación futura. Los compradores que prevén ampliar el edificio más adelante deben exigir pórticos de testero atornillados, empalmes atornillados dimensionados para las cargas de ampliación y sistemas de correas que continúen a través de la línea de ampliación; la soldadura de adaptación es la alternativa cara.
- Dejar las tolerancias sin definir. Las tolerancias de agujeros, de posicionamiento de pernos de anclaje y de longitud de elementos determinan si un pórtico atornillado realmente encaja. Los pernos de anclaje hormigonados ligeramente fuera de posición son una causa principal de retraso en obra; acuerde las tolerancias y verifique las plantillas antes del envío.
Entregables de diseño de uniones que debe exigir antes del envío
En proyectos internacionales, los documentos que recibe antes de embalar el acero son su principal instrumento de control de calidad de las uniones, porque después de que zarpe el buque, cada defecto de unión se convierte en un problema de obra en su país en lugar de un problema de fábrica en el del fabricante. Un proveedor capacitado proporcionará, y usted debería exigir contractualmente, un paquete definido de entregables que cubra las uniones desde el diseño hasta el embalaje.
Como mínimo, solicite los siguientes elementos y revíselos contra su especificación antes de autorizar la producción:
- Cálculos de diseño de uniones referenciados a la norma aplicable en su jurisdicción, que muestren cada familia de uniones, sus esfuerzos de cálculo y la utilización del detalle elegido. Esta es su evidencia de que la solución atornillada o soldada fue calculada, no supuesta.
- Planos de taller con patrones de agujeros para cada elemento, que muestren diámetros de agujero, distancias, pasos, distancias a bordes y espesores de placa. Estos planos guían el taladrado CNC, por lo que su exactitud determina el ajuste en obra.
- Un listado completo de pernos que indique calidades, diámetros, longitudes, cantidades y el método de apriete de cada familia de uniones. El listado de pernos es también su comprobación de compras frente a faltantes en un sitio remoto.
- Documentación de soldadura para las soldaduras de taller: las especificaciones de procedimiento de soldadura utilizadas, un resumen de las cualificaciones de los soldadores y el alcance y los resultados de los ensayos no destructivos, como la inspección por ultrasonidos.
- Registros de recubrimiento, incluidos los certificados de galvanización cuando se especifique galvanizado en caliente, para que la masa y la cobertura del recubrimiento puedan verificarse contra el contrato.
- Un diagrama de marcado que asigne cada marca del acero a los planos de montaje, lo que permite a un equipo de obra montar miles de elementos sin ambigüedad.
- Una lista de empaque secuenciada según el plan de montaje, para que los contenedores puedan abrirse en el orden en que la grúa los necesita: un documento pequeño que comprime de forma significativa el tiempo en obra.
- Un manual de montaje que cubra los supuestos de grúa, la secuencia de elementos, los procedimientos de atornillado, los valores de par y los puntos de retención de inspección.
Revisar este paquete cuesta unos días de atención de ingeniería antes del envío; descubrir un entregable faltante tras la llegada cuesta semanas. Los compradores que hacen contractual la lista de entregables, con la aprobación de inspección como hito de pago o de envío, informan sistemáticamente de montajes más fluidos y menos reclamaciones, no porque los problemas nunca ocurran, sino porque se detectan mientras aún son baratos de corregir.
Cómo diseña las uniones un proveedor profesional de estructuras de acero
Entender lo que ocurre dentro de un fabricante capacitado le ayuda a evaluar las cotizaciones más allá del precio por tonelada. En Jidian Construction Materials Co., Ltd., fabricante de estructuras de acero con sede en Xiamen, Fujian, China, con una capacidad anual de 360.000 toneladas de estructuras de acero y 1.000.000 m² de sistemas de cerramiento de edificios, el flujo de trabajo de las uniones está integrado desde el diseño hasta la entrega, y la misma filosofía se aplica a toda la gama de productos: resolver en fábrica todas las uniones posibles y enviar a obra una tarea de atornillado en lugar de un proyecto de soldadura.
Diseño y detallado. Los ingenieros modelan el pórtico, dimensionan los elementos con calidades como Q345B/Q355B y diseñan cada unión según la norma aplicable al mercado de destino, produciendo planos de taller coordinados en los que cada patrón de agujeros, espesor de placa y calidad de perno es explícito. La empresa ha participado en la formulación y revisión de normas y especificaciones nacionales chinas de estructuras de acero, y su oficina de diseño trabaja conforme a la norma aplicable a la jurisdicción de cada proyecto.
Fabricación. El taladrado CNC produce patrones de agujeros con tolerancias controladas; la soldadura en taller fija placas de extremo, cartelas y rigidizadores bajo procedimientos certificados; y cuando se especifica galvanizado en caliente, el taladrado precede a la galvanización para que el recubrimiento cubra todas las superficies, incluidos los muros de los agujeros. Los elementos se marcan para que el equipo de obra pueda montar el pórtico sin interpretar los planos perno a perno.
Control de calidad. Un equipo de inspección interno controla la calidad de la materia prima, realiza inspección por ultrasonidos de las soldaduras, verifica los grados de desoxidación y comprueba las dimensiones antes del embalaje; el sistema de gestión de la calidad está respaldado por las certificaciones ISO 9001, CE, SGS y BV. Los componentes de unión —pernos, placas, elementos— se cuentan, se marcan y se embalan según la secuencia de montaje, de modo que los contenedores llegan en el orden en que la grúa los necesita.
Entrega y apoyo al montaje. La producción de un proyecto típico de pórtico se ejecuta en 20–30 días tras la confirmación de planos, y el embalaje se planifica para la eficiencia del contenedor y el orden de montaje. Los planos de montaje, los procedimientos de apriete y los planes de secuencia acompañan al envío, y el equipo de ingeniería permanece disponible durante la fase de montaje: la expresión práctica de una filosofía de uniones sin soldadura en obra al servicio de clientes en más de 50 países.
El punto estratégico para los compradores: un proveedor que diseña, fabrica, recubre, inspecciona y embala las conexiones como un proceso integrado elimina el riesgo de coordinación que ninguna cantidad de supervisión en obra puede recuperar. La calidad de las conexiones se crea en la fábrica; la obra la conserva o la destruye.
Preguntas que debe formular antes de firmar el contrato
Utilice esta lista de verificación en las conversaciones con proveedores. Un fabricante capaz responderá a cada pregunta con documentos, no con adjetivos.
- ¿Qué porcentaje de las conexiones se atornillan en obra y qué uniones (si las hay) requieren soldadura en campo? ¿Por qué?
- ¿Se perforan los agujeros antes de la galvanización en caliente y qué masa de recubrimiento se especifica (por ejemplo, según ISO 1461)?
- ¿Qué grados de tornillo y tipos de conexión (de apoyo o resistente al deslizamiento) se proponen para cada familia de uniones y qué procedimiento de apriete se especifica?
- ¿Qué certificaciones de soldadura en taller, especificaciones de procedimiento de soldadura y ensayos no destructivos se aplican a las soldaduras de taller?
- ¿Cómo se marcan por pares y se embalan los elementos, y sigue la secuencia de embalaje el plan de montaje?
- ¿Qué código de diseño rige el diseño de las conexiones en mi país y puede el proveedor documentar el cumplimiento?
- ¿Qué tolerancias y plantillas de pernos de anclaje se proporcionan al contratista de cimentación?
- ¿Qué supervisión de montaje, declaraciones de método y soporte posventa se incluyen?
Lecturas relacionadas para una visión completa de la compra: nuestra guía sobre cómo afectan las cimentaciones y los métodos de montaje al coste y al plazo del proyecto, la visión general del comprador sobre sistemas de recubrimiento anticorrosivo para proyectos costeros, industriales y tropicales, nuestra guía técnica para diseñar edificios de acero para cargas de nieve intensas y frío extremo, y la explicación de cómo se pueden ampliar los edificios de estructura de acero después de su construcción.
Preguntas frecuentes
¿Son las conexiones atornilladas tan resistentes como las soldadas?
Las conexiones atornilladas bien diseñadas son plenamente capaces de desarrollar la resistencia que requiere un pórtico de edificio, y los códigos modernos tratan el diseño atornillado y el soldado como vías igualmente válidas. Lo que difiere es el detalle: la soldadura ofrece una trayectoria de carga continua con una geometría compacta, mientras que el atornillado transfiere la carga a través de placas y grupos de tornillos. Para los niveles de carga típicos de talleres, almacenes y la mayoría de los edificios industriales, un sistema atornillado bien diseñado cumple todos los requisitos estructurales, con los beneficios añadidos de rapidez y reversibilidad. Para ciertas uniones críticas a la fatiga o geométricamente complejas, se prefieren los detalles soldados, razón por la cual los sistemas híbridos son práctica habitual.
¿Por qué la soldadura en campo daña los recubrimientos galvanizados?
La galvanización es un recubrimiento de zinc aplicado sumergiendo el acero en zinc fundido. La soldadura por arco funde localmente la superficie del acero, quemando el zinc en la zona de soldadura y sus alrededores y produciendo humos de zinc. La zona expuesta debe limpiarse y repararse con recubrimiento rico en zinc, y las zonas reparadas rara vez igualan la durabilidad de la capa galvanizada continua original. Por eso, perforar antes de galvanizar y montar en campo mediante atornillado —sin soldadura en campo— preserva todo el sistema de protección contra la corrosión durante la vida útil del edificio.
¿Cómo se verifica en obra la calidad de las conexiones atornilladas?
Mediante una combinación de controles de fábrica y procedimientos de obra: certificados de colada para los grados de tornillo, llaves dinamométricas calibradas o métodos de giro de tuerca con inspección especificada, marcado por pares entre las piezas conectadas para confirmar el montaje correcto y comprobaciones visuales de que todas las capas están en pleno contacto. Dado que los agujeros se perforaron por CNC en fábrica y los elementos están marcados por pares, los problemas de ajuste son raros e inmediatamente visibles, a diferencia de los defectos de soldadura ocultos, que requieren ensayos no destructivos para detectarse.
¿Cuándo elegiría deliberadamente un comprador la soldadura en campo?
Los casos legítimos incluyen conectar acero nuevo a estructuras existentes donde el acceso con tornillos es imposible, uniones muy grandes que superan los límites prácticos de transporte, modificaciones tardías descubiertas durante el montaje y ciertos trabajos de rehabilitación o refuerzo. En estos casos, exija soldadores certificados, procedimientos aprobados, protección contra la intemperie y un plan de inspección definido, y trate el alcance de reparación del recubrimiento como parte del mismo paquete de trabajo.
¿Cuesta más un sistema atornillado?
El tonelaje de fabricación puede ser marginalmente superior porque las placas y los tornillos añaden material, y la perforación es un proceso adicional. Pero el coste total entregado a menudo favorece el atornillado una vez que se contabilizan la mano de obra en obra, la duración del montaje, la logística de inspección, el riesgo meteorológico y la flexibilidad futura. La comparación correcta es el coste del ciclo de vida del edificio montado, inspeccionado y mantenible, no la partida de fabricación de forma aislada.
¿Cómo se comportan las conexiones atornilladas en regiones de vientos fuertes y ciclones?
La carga de viento desafía las conexiones de forma distinta a la carga gravitatoria: el levantamiento invierte las fuerzas en los sistemas de cubierta y arriostramiento, las rachas cíclicas introducen inversiones de carga repetidas, y la separación estructural total es la consecuencia de un fallo sistémico de las uniones. Los pórticos atornillados bien diseñados responden a estas exigencias mediante conexiones de arriostramiento resistentes al deslizamiento, placas de extremo dimensionadas para la inversión y conexiones de base ancladas para el levantamiento, siempre que la velocidad de viento de diseño y la categoría de exposición del emplazamiento se hayan indicado en la fase de cotización. La acción práctica del comprador es proporcionar explícitamente la velocidad básica de viento y la categoría de terreno del proyecto, y luego confirmar que el diseño de conexiones del proveedor cubre la fijación de la chapa de cubierta, las uniones correa-viga y la pretensión del arriostramiento, que son los elementos más frecuentemente infradimensionados en los mercados propensos a ciclones.
¿Qué mantenimiento necesitan las conexiones atornilladas y soldadas a lo largo de la vida del edificio?
Como práctica general de mantenimiento de edificios de acero en entornos agresivos, los compradores suelen programar inspecciones visuales periódicas de las conexiones —comprobando el deterioro del recubrimiento, el óxido superficial en las uniones, el estancamiento de agua en los detalles de base y, en las conexiones atornilladas, cualquier indicio de aflojamiento— con una frecuencia adaptada a la corrosividad del emplazamiento. Los pórticos atornillados galvanizados en caliente normalmente necesitan poco más que retoques del recubrimiento en los puntos de daño mecánico, mientras que las estructuras soldadas pintadas suelen requerir un mantenimiento del recubrimiento más temprano y frecuente en las líneas de soldadura y los bordes. Sea cual sea el sistema, los detalles de drenaje alrededor de las conexiones de base merecen atención regular, porque el agua estancada en la línea de cimentación es el iniciador más común de la corrosión de conexiones a largo plazo en obra.
¿Se puede convertir un edificio de acero soldado existente a conexiones atornilladas?
Las conversiones parciales son habituales: añadir empalmes atornillados durante una ampliación, sustituir una unión soldada corroída por un detalle de reparación atornillado o atornillar nuevos elementos (entrepisos, plataformas, soportes de equipos) al pórtico existente para evitar trabajos en caliente. Una conversión total rara vez es económica, pero las modificaciones atornilladas específicas son una forma práctica de actualizar o ampliar una estructura soldada, sujeta a una evaluación técnica de los elementos existentes.
Conclusión: adapte el método de conexión al proyecto y mantenga el control en la fábrica
La cuestión de atornillado frente a soldado se responde mejor como una cuestión de logística y ciclo de vida que como una cuestión de resistencia. Ambos métodos, bien diseñados, entregan estructuras seguras. Lo que separa los proyectos internacionales exitosos de los problemáticos es dónde reside el riesgo de calidad: en una fábrica controlada con procesos certificados e inspección propia, o en una obra distante con clima variable, especialistas escasos y acceso limitado a ensayos. El patrón consistente en talleres, almacenes, edificios agrícolas, hangares, puentes y recintos es soldar en el taller, donde el control es máximo, atornillar en obra, donde las condiciones son inciertas, y preservar el sistema de protección contra la corrosión manteniendo los trabajos en caliente fuera de un pórtico galvanizado.
Si su próximo proyecto requiere un edificio de estructura de acero diseñado para un montaje rápido, fiable y con el recubrimiento intacto —desde un taller de pórtico galvanizado hasta un pesado edificio industrial de fábrica — envíenos sus planos, cargas y condiciones del emplazamiento. Nuestro equipo de ingeniería revisará con usted la estrategia de conexiones, documentará el alcance atornillado y soldado en la cotización y apoyará la fase de montaje hasta la entrega en más de 50 países. Contacte con Jidian Construction Materials Co., Ltd. para obtener una cotización a nivel de conexiones y un calendario con el que pueda planificar.