Un guide B2B complet pour choisir entre assemblages boulonnés et soudés pour les bâtiments à structure en acier : comparaison selon 12 facteurs, considérations climatiques, recommandations par type de projet, liste de contrôle qualité fournisseur et FAQ pour les acheteurs étrangers.
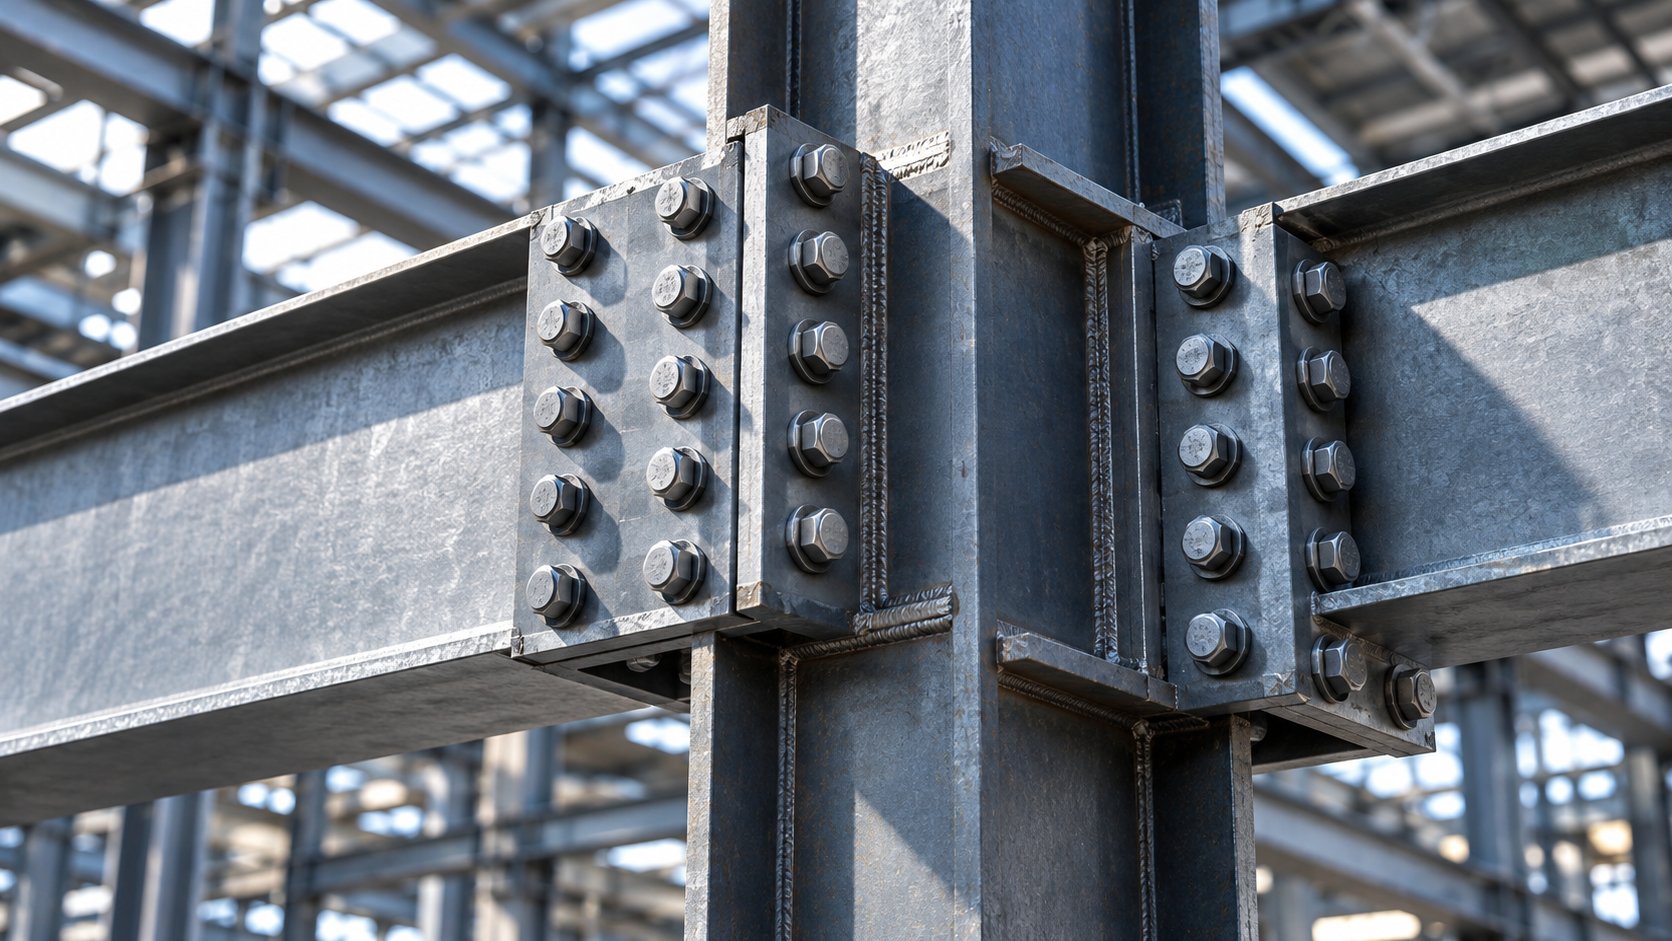
Tout projet international de bâtiment à structure métallique finit par buter sur la même question d'ingénierie : l'ossature doit-elle être assemblée par boulons, par soudures, ou par une combinaison des deux ? La réponse n'est jamais cosmétique. La stratégie d'assemblage que vous choisissez influence votre coût de fabrication, votre calendrier de montage, votre système de protection contre la corrosion, les contrôles qualité que votre fournisseur doit mettre en œuvre, et même la facilité avec laquelle le bâtiment pourra être inspecté, entretenu, agrandi ou démonté des décennies plus tard. Pour les acheteurs B2B internationaux qui se procurent des ateliers, entrepôts, stades, ponts, hangars et bâtiments agricoles auprès d'un fournisseur international, le choix entre boulonnage et soudage est l'une des décisions techniques les plus lourdes de conséquences de tout le processus d'approvisionnement.
Ce guide explique les deux familles d'assemblage en termes pratiques d'approvisionnement. Il les compare selon les facteurs qui déterminent réellement l'issue d'un projet, examine comment le climat et la logistique modifient le calcul, donne des recommandations par type de bâtiment et énumère les questions à poser à tout fournisseur de structures métalliques avant de signer un contrat. L'objectif n'est pas de déclarer une méthode universellement supérieure — il est de vous aider à faire correspondre la stratégie d'assemblage à votre type de bâtiment, aux conditions de votre site et à vos contraintes de livraison, en toute confiance.
Pourquoi la décision d'assemblage compte plus que la plupart des acheteurs ne l'imaginent
Dans un bâtiment à structure métallique pré-ingénierée typique, l'ossature structurelle représente la majorité du travail de fabrication, et les assemblages absorbent une part disproportionnée de l'effort d'ingénierie. Un seul bâtiment à portique peut contenir des milliers d'assemblages individuels : jonctions poutre-poteau, épissures de traverses, équerres de pannes, goussets de contreventement, platines de base et fixations de consoles de pont roulant. Chacun doit transmettre les charges en toute sécurité, respecter les tolérances de fabrication et être économiquement réalisable à la fois en usine et sur site.
Lorsque les acheteurs évaluent les devis de différents fournisseurs, la stratégie d'assemblage est souvent dissimulée dans le prix. Un devis qui paraît moins cher peut simplement supposer davantage de soudage sur site, ce qui reporte la main-d'œuvre, le risque qualité et l'exposition aux intempéries sur votre entreprise de montage. Un devis avec un système entièrement boulonné peut inclure des processus en usine — perçage, repérage d'appariement, galvanisation après perçage — qui coûtent plus cher au départ mais éliminent des catégories entières de risques sur site. Comprendre ce que vous comparez réellement est la première étape vers une décision d'approvisionnement défendable.
La décision d'assemblage détermine aussi votre exposition au contrôle qualité. La qualité des soudures dépend fortement de la compétence du soudeur, de la manipulation des électrodes et des conditions environnementales au moment du soudage ; elle est vérifiée par des essais non destructifs tels que le contrôle par ultrasons ou par magnétoscopie. Les assemblages boulonnés dépendent de la précision des trous, de la qualité des boulons et d'un serrage contrôlé ; ils sont vérifiés par des procédures de couple ou de rotation d'écrou et, de plus en plus, par de simples contrôles visuels du repérage d'appariement. Aucune méthode n'est intrinsèquement peu fiable, mais les modes de défaillance, les compétences requises et la logistique d'inspection sont complètement différents — et ces différences comptent davantage dans certains marchés et certains types de projets que dans d'autres.
Enfin, le choix d'assemblage interagit avec la protection contre la corrosion, l'un des principaux facteurs de coût sur la durée de vie des bâtiments en acier dans les environnements côtiers, tropicaux et industriels. La galvanisation à chaud et le soudage sur site sont en tension directe : le soudage brûle les revêtements de zinc et crée des zones nues et piquées qui doivent être réparées sur place, tandis que le boulonnage préserve intact le revêtement appliqué en usine. Les acheteurs en Asie du Sud-Est, au Moyen-Orient, en Afrique et dans les zones côtières d'Amérique latine — des marchés où l'humidité, le sel ou les atmosphères industrielles accélèrent la corrosion — doivent peser soigneusement cette interaction.
Les assemblages boulonnés dans les bâtiments à structure métallique : fonctionnement et domaines d'excellence
Un assemblage boulonné relie les éléments métalliques par des trous pré-percés et des boulons à haute résistance, généralement en association avec des plaques d'épissure, des platines d'about, des équerres ou des goussets. Dans les systèmes modernes de bâtiments pré-ingénierés, les assemblages boulonnés sont la norme : l'usine fabrique chaque élément à sa longueur finale, perce chaque trou selon un schéma coordonné et expédie les éléments avec leurs plaques de liaison déjà soudées ou fixées lorsque le soudage en atelier est requis. Sur site, l'équipe de montage assemble l'ossature avec des clés plutôt qu'avec des machines à souder.
Les principaux types d'assemblages boulonnés
Les équipes d'approvisionnement n'ont pas besoin de concevoir les assemblages, mais connaître le vocabulaire aide à lire précisément les plans et les devis. Les familles d'assemblages boulonnés les plus courantes dans les bâtiments à structure métallique sont les suivantes :
- Assemblages travaillant en butée. La catégorie la plus économique et la plus courante. Les boulons transmettent les charges par appui direct contre les parois des trous et par cisaillement de la tige. Ils autorisent un léger glissement relatif entre les plaques, acceptable dans la grande majorité des ossatures de bâtiments.
- Assemblages à serrage contrôlé (par friction). Les plaques sont serrées si fortement par des boulons à haute résistance que la charge se transmet par frottement entre les surfaces en contact, sans glissement autorisé. Ils sont prescrits là où un glissement endommagerait la structure ou nuirait à son exploitation : chemins de roulement de ponts roulants, ponts soumis à des charges répétées, contreventements dans les ossatures élancées ou en zone sismique, et assemblages avec trous surdimensionnés ou oblongs.
- Assemblages par platine d'about. Une platine soudée à l'extrémité de la poutre en usine, puis boulonnée sur l'aile du poteau sur site. Les platines d'about étendues peuvent même développer une capacité de moment complète pour les jonctions rigides de portiques, conférant aux ossatures boulonnées une continuité structurelle proche de celle des assemblages soudés.
- Assemblages par épissure. Des plaques d'épissure boulonnées relient des poteaux ou des traverses segmentés lorsque les limites de transport dépassent la longueur des éléments — une pratique standard pour les poteaux hauts, les traverses à grande portée et l'expédition en conteneurs.
- Assemblages de base et d'ancrage. Platines de base de poteaux boulonnées sur des tiges d'ancrage coulées dans le béton, transmettant la charge verticale, le cisaillement et le moment à la fondation.
Pourquoi les acheteurs internationaux privilégient les systèmes boulonnés
Les avantages des assemblages boulonnés s'alignent presque parfaitement sur les priorités de l'approvisionnement à l'international. La rapidité de montage est le bénéfice phare : une équipe formée avec des clés à chocs et des grues mobiles peut monter une ossature boulonnée bien plus vite qu'une équipe effectuant du soudage structurel, et le montage peut se poursuivre dans des conditions météorologiques qui interrompraient le soudage sur site. L'indépendance vis-à-vis des compétences est tout aussi importante sur les sites éloignés : les soudeurs structurels certifiés sont rares et coûteux dans de nombreuses localisations de projet, tandis que des équipes de boulonnage compétentes sont bien plus faciles à mobiliser et à superviser.
La traçabilité de la qualité favorise également le boulonnage. Chaque boulon possède une nuance, un certificat de lot et une exigence de couple ; le serrage peut être vérifié avec des outils calibrés, et le repérage d'appariement rend la vérification visuelle immédiate. En atelier, le perçage des trous est commandé par CNC, de sorte que l'ajustement sur site dépend de la précision de l'usine plutôt que du jugement sur le terrain. C'est précisément pourquoi les principaux fournisseurs de bâtiments pré-ingénierés promeuvent des systèmes sans soudage sur site : trous percés avant la galvanisation à chaud, assemblages boulonnés repérés et éléments qui se boulonnent exactement comme les plans l'indiquent.
La flexibilité future est le troisième avantage majeur. Les assemblages boulonnés peuvent être desserrés, ajustés, renforcés, déplacés ou démontés. Un acheteur susceptible d'agrandir un entrepôt, de déplacer une mezzanine ou d'ajouter un pont roulant plus tard bénéficie d'une ossature conçue autour d'assemblages boulonnés et réversibles. Le démontage et la revente ou le déplacement de l'actif — de plus en plus pertinents pour les installations industrielles louées et les camps miniers — ne sont praticables qu'avec une structure majoritairement boulonnée.
Les limites qu'il faut chiffrer honnêtement
Les systèmes boulonnés ne sont pas exempts de compromis. Ils exigent un peu plus d'acier en plaques et en groupes de boulons qu'une conception entièrement soudée optimisée n'en utiliserait pour le même chemin de charge, de sorte que le tonnage de matériau peut être légèrement supérieur. Le perçage des trous ajoute des étapes de fabrication, et les schémas de perçage doivent être coordonnés selon des tolérances serrées entre l'atelier et le site. Les assemblages très fortement sollicités — plaques épaisses, inversions de charge importantes ou détails critiques en fatigue dans les ponts à grande portée — peuvent exiger de grands groupes de boulons ou des surfaces à serrage contrôlé qui augmentent la complexité de fabrication. Et les boulons desserrés ou sous-serrés restent un risque réel lorsque la supervision du montage est faible, ce qui explique pourquoi le soutien du fournisseur au montage et des procédures de serrage claires doivent figurer dans votre contrat, et pas seulement sur les plans.
Les assemblages soudés : fonctionnement et domaines d'excellence
Les assemblages soudés relient les éléments en fusionnant le métal de base lui-même, à l'aide de procédés de soudage à l'arc tels que le soudage à l'arc avec électrode enrobée (SMAW), le soudage à l'arc sous gaz avec fil plein (GMAW/MIG), le soudage à l'arc avec fil fourré (FCAW) ou le soudage à l'arc submergé (SAW) en atelier. Le soudage élimine les plaques d'épissure, les groupes de boulons et les trous ; le chemin de charge est continu, l'assemblage est étanche à l'air et le tonnage d'acier est généralement le plus faible de toutes les méthodes d'assemblage pour une même charge.
Soudage en atelier versus soudage sur site
La distinction la plus importante aux fins de l'approvisionnement est l'endroit où la soudure est réalisée. Le soudage en atelier se fait dans des conditions d'usine contrôlées : modes opératoires pré-qualifiés, soudeurs certifiés, positionneurs, température et humidité contrôlées, et accès immédiat à l'équipement d'inspection tel que le contrôle par ultrasons (UT) et le contrôle par magnétoscopie (MT). Les soudures en atelier — fixation des platines d'about, raidisseurs, équerres et platines de base sur les éléments avant leur expédition — sont une pratique standard dans tout atelier de fabrication sérieux et doivent être attendues dans tout devis.
Le soudage sur site se fait sur le lieu de montage, et il hérite de toutes les conditions du site comme variables de qualité : vent, pluie, poussière, température, échafaudages d'accès, alimentation électrique, fatigue du soudeur et disponibilité des services d'essai dans le pays du projet. Le soudage sur site peut être la bonne réponse dans des situations spécifiques — assemblages très grands ou inhabituels, raccordements sur structures existantes, ou modifications découvertes pendant le montage — mais en tant que stratégie systématique d'assemblage pour un bâtiment entier, il concentre le risque exactement là où le contrôle est le plus faible.
Quand les assemblages soudés sont le meilleur choix
Le soudage excelle dans les scénarios où ses forces dominent. Les ossatures industrielles lourdes avec de grandes poutres à âme pleine, des poteaux caisson épais et une forte demande en fatigue — ateliers de ponts roulants lourds, bâtiments de centrales électriques, structures de transfert à grande portée — utilisent souvent des éléments reconstitués soudés en atelier avec des épissures entièrement soudées en atelier, car les détails soudés sont plus compacts et peuvent être optimisés pour la performance en fatigue. Les ensembles étanches à l'air ou à l'eau, tels que les supports de réservoirs ou les enceintes industrielles spécialisées, exigent des soudures par nature. Les applications où le poids est critique, y compris certains éléments de ponts et fermes à grande portée, bénéficient de l'efficacité matérielle des détails soudés. Et les nœuds architecturaux complexes — les intersections courbes typiques des terminaux d'aéroport, des toitures de stades et des tours emblématiques — nécessitent fréquemment des nœuds soudés en atelier car la géométrie ne peut pas être résolue avec des raccords boulonnés standard.
Les limites à gérer dans le contrat
Le soudage sur site exige des soudeurs certifiés, des spécifications de mode opératoire de soudage qualifiées, un contrôle du stockage et de la manipulation des électrodes, une protection contre les intempéries et une inspection après soudage — autant d'éléments qui coûtent de l'argent et du temps sur site, dans votre pays, sous votre supervision ou celle de votre entrepreneur. Les soudures sur site sur des éléments galvanisés détruisent le revêtement de zinc dans la zone affectée thermiquement et nécessitent un brossage métallique et une réparation à la peinture riche en zinc, une charge d'entretien pour toute la durée de vie du bâtiment. Les assemblages soudés sont aussi permanents : toute modification, extension ou démontage exige de couper, ce qui endommage les éléments et complique la réutilisation. Aucune de ces limites ne fait du soudage un mauvais choix — elles signifient simplement que les assemblages soudés reportent les obligations de qualité et d'entretien à vie sur la phase de site, et vos conditions d'approvisionnement doivent le refléter.
Boulonné versus soudé : les douze facteurs qui décident des projets réels
Le tableau ci-dessous résume la comparaison selon les facteurs qui décident le plus souvent des projets internationaux de bâtiments en acier. La discussion qui suit explique les nuances qu'un tableau ne peut pas saisir.
| Facteur de décision | Assemblages boulonnés | Assemblages soudés |
|---|---|---|
| Rapidité de montage sur site | Rapide ; tolérant aux intempéries ; flux de travail grue et clé | Plus lent ; sensible aux intempéries ; dépendant de la séquence |
| Compétence requise sur site | Équipe de boulonnage formée ; largement disponible | Soudeurs certifiés ; rares dans de nombreux marchés |
| Environnement de contrôle qualité | Perçage CNC + vérification du couple ; contrôlable sur site | Excellent en atelier ; difficile à contrôler sur site |
| Efficacité matérielle | Légèrement supérieure (plaques + boulons) | Chemin de charge le plus efficace |
| Coût de fabrication | Perçage + travail des plaques | Heures de soudeur + inspection ; efficace pour les assemblages lourds |
| Compatibilité avec la protection anticorrosion | Excellente avec la galvanisation à chaud ; revêtement intact | Les soudures sur site brûlent le zinc ; réparation du revêtement nécessaire |
| Fatigue et charges cycliques lourdes | Les détails à serrage contrôlé donnent de bons résultats | Excellent avec un détail adapté et une inspection adéquate |
| Modification / extension future | Réversible ; les boulons peuvent être ajustés ou retirés | Permanent ; les changements exigent de couper |
| Inspection sur la durée de vie | Contrôles visuels et de couple simples | END nécessaire pour les défauts suspectés |
| Valeur de démontage / de déplacement | Élevée ; l'actif peut être déboulonné et déplacé | Faible ; la découpe endommage les éléments |
| Dépendance aux intempéries pendant le montage | Faible | Élevée (vent, pluie, humidité affectent la qualité des soudures) |
| Localisation du risque | Usine (contrôlée) + procédure de serrage | Site (compétence de l'entrepreneur et conditions) |
Rapidité, calendrier et risque météorologique
Pour un projet à l'international, la fenêtre de montage est exposée à toutes les incertitudes logistiques de la chaîne : retards de navires, congestion portuaire, dédouanement, préparation des fondations et disponibilité de la main-d'œuvre locale. Une ossature boulonnée compresse le chemin critique sur site car les éléments se montent aussi vite que la grue peut les placer, et le boulonnage se poursuit dans des conditions qui forceraient le soudage à s'arrêter. Le soudage sur site, en revanche, nécessite des surfaces sèches, une protection contre le vent et un préchauffage par temps froid ; une seule semaine de pluies de mousson ou de tempête de vent désertique peut repousser de plusieurs semaines un calendrier dépendant du soudage. Les acheteurs qui construisent dans les régions tropicales, côtières ou à vents forts doivent traiter cette asymétrie de calendrier comme un poste de coût réel, et non théorique.
Le risque qualité et où il se situe
Un modèle mental utile : le soudage concentre le risque qualité dans les personnes et les conditions du site ; le boulonnage le concentre dans la précision de l'usine et la procédure d'installation. Si votre fournisseur dispose d'un atelier de fabrication mature — perçage CNC, lignes de soudage contrôlées, équipes d'inspection internes et certifications telles qu'ISO 9001, CE, SGS et BV — alors un système à dominante boulonnée déplace effectivement presque toute la qualité des assemblages dans l'environnement contrôlé, où elle peut être vérifiée avant expédition. Si votre entrepreneur de montage dans le pays de destination est fort en soudage et faible en procédure de boulonnage, le calcul peut changer ; mais pour la plupart des projets internationaux, la voie contrôlée en usine est la valeur par défaut la plus sûre car elle est inspectable avant que l'acier ne quitte le port.
Corrosion : l'interaction que les acheteurs sous-estiment
La galvanisation à chaud selon ISO 1461 — par exemple, un revêtement d'au moins 275 g/m² — est l'une des stratégies de protection anticorrosion les plus rentables pour les ossatures de bâtiments en acier dans les environnements humides, côtiers et agricoles. Le boulonnage et la galvanisation sont des partenaires naturels : les trous sont percés avant la galvanisation, le zinc en fusion recouvre toutes les surfaces, y compris l'intérieur des trous, et le revêtement arrive sur site intact. Le soudage sur site sur une ossature galvanisée détruit localement le revêtement, produit des fumées de zinc et laisse des zones de réparation dont la performance à long terme dépend entièrement de la diligence de l'équipe sur site. Dans les bâtiments d'élevage riches en ammoniac, les usines d'engrais, les entrepôts côtiers et les ateliers tropicaux humides, cette seule interaction est souvent décisive en faveur d'un système boulonné.
Comportement sismique et ductilité des assemblages
Dans les régions exposées aux séismes, le détail des assemblages doit garantir la ductilité, c'est-à-dire la capacité à se déformer sans rupture fragile. La conception parasismique moderne y parvient en choisissant avec soin les zones où se produira la plastification, et les solutions boulonnées comme soudées peuvent être détaillées pour remplir cette fonction. Les assemblages rigides boulonnés à plaque d'about allongée sont largement utilisés dans les ossatures parasismiques, car ils allient ductilité et contrôle de qualité en atelier ; les assemblages rigides soudés sont tout aussi éprouvés lorsque l'accès pour la soudure, les cale-racines et le contrôle sont correctement conçus. L'enseignement pour l'acheteur n'est pas qu'une méthode serait sûre face aux séismes et l'autre non, mais que les projets parasismiques exigent un fournisseur dont les ingénieurs maîtrisent le code en vigueur dans votre pays et peuvent documenter la conception de l'assemblage, quelle que soit la méthode retenue.
Le coût total de possession, pas seulement le prix à la tonne
Les systèmes boulonnés peuvent afficher un tonnage d'acier et un coût de perçage légèrement supérieurs sur le devis de fabrication ; les systèmes soudés peuvent afficher un tonnage inférieur, mais des coûts plus élevés de main-d'œuvre sur site, de contrôle, de protection contre les intempéries et de réparation du revêtement. Sur la durée de vie de l'actif, les systèmes boulonnés préservent aussi les options : ajouter une mezzanine, prolonger une travée, déplacer un bâtiment ou remplacer un élément corrodé est plus simple et moins coûteux lorsque les assemblages sont réversibles. Les acheteurs avertis évaluent la décision d'assemblage sur le coût total livré et sur le cycle de vie — fabrication, expédition, montage, contrôle et flexibilité future — plutôt que sur le seul poste de fabrication.
Comment le climat et les conditions du site changent la réponse
Un même programme de construction justifie des stratégies d'assemblage différentes selon l'environnement, et les acheteurs internationaux doivent expliciter l'analyse du site dans leur cahier des charges.
- Ambiances côtières et marines. Les embruns salins accélèrent la corrosion à toute rupture du revêtement. Une ossature entièrement boulonnée et galvanisée à chaud, avec des assemblages scellés et au revêtement intact, réduit la maintenance ; toute soudure sur site doit rester exceptionnelle et être suivie d'une réparation rigoureuse du zinc.
- Régions tropicales et à forte humidité. La condensation et les ambiances biologiques (par exemple l'ammoniac dans les bâtiments d'élevage) attaquent à la fois l'acier et les revêtements. Le boulonnage préserve la galvanisation ; la soudure sur site crée des points faibles permanents dans le système de revêtement.
- Régions désertiques et à température élevée. Les plages de dilatation thermique sont importantes et un vent chargé de sable complique les travaux sur site. Le montage boulonné progresse rapidement entre deux épisodes de vent, et les assemblages à serrage contrôlé (glissement) absorbent de manière fiable les cycles de mouvement thermique.
- Régions froides et soumises aux charges de neige. La soudure sur site par temps de gel exige un préchauffage et des enceintes de protection, ce qui augmente le coût et le risque ; le boulonnage est indifférent au froid. La conception des assemblages doit traiter les charges de congère et les risques de rupture fragile à très basse température, ce qui relève du bureau d'études de votre fournisseur, quelle que soit la méthode d'assemblage.
- Sites isolés à infrastructure limitée. Lorsque des soudeurs certifiés, des services de contrôle ou une alimentation électrique stable sur site sont difficiles à obtenir, un système boulonné sans aucune soudure sur site supprime entièrement cette dépendance.
Les projets agricoles illustrent concrètement ce point. Une structure en acier galvanisé préfabriquée pour porcherie fonctionne dans un environnement corrosif de lavage où chaque rupture de revêtement compte ; les assemblages boulonnés et galvanisés constituent la solution pratique par défaut. La même logique s'applique à un bâtiment agricole léger à ossature en acier pour usage mixte servant des usages mixtes en climat humide.
Stratégies d'assemblage recommandées par type de bâtiment
Le type de projet détermine la combinaison optimale de soudage en atelier et de boulonnage sur site. Les recommandations ci-dessous reflètent la pratique courante des bâtiments en acier préfabriqués et des ossatures calculées, et elles correspondent à la manière dont un fabricant expérimenté organise les étapes du travail.
- Ateliers et entrepôts à portique. Le cas classique du système boulonné : plaques d'about et plaques de base soudées en usine, trous percés en usine et épissures de montage entièrement boulonnées. Un atelier à portique en acier galvanisé à chaud équipé d'un système d'assemblage boulonné sans aucune soudure sur site illustre cette approche dans sa forme la plus nette — trous percés avant galvanisation et assemblages repérés par marquage pour un montage sans erreur.
- Entrepôts à ossature légère et bâtiments logistiques. La rapidité de mise en service est prioritaire, et des travées modulaires (par exemple un espacement de 6 à 9 m) avec épissures boulonnées facilitent à la fois un montage rapide et une extension ultérieure. Voir un entrepôt en charpente métallique à ossature légère ou un entrepôt préfabriqué à portique pour des configurations typiques.
- Ateliers à pont roulant lourd et usines industrielles. Une solution hybride : poteaux reconstitués et poutres de roulement soudés en atelier (là où la qualité des soudures est maîtrisée et les détails de fatigue peuvent être optimisés), avec épissures de montage boulonnées et assemblages boulonnés des consoles de pont roulant pour la praticité du montage. Un atelier à charpente métallique préfabriquée pour pont roulant ou un bâtiment d'usine à structure acier lourde suit généralement ce schéma.
- Équipements sportifs et terminaux d'aéroport à grande portée. Les géométries complexes exigent un soudage intensif en atelier des nœuds et des éléments courbes ; les assemblages sur site restent boulonnés partout où l'accès et le calendrier le permettent. L'accent est mis sur la précision de fabrication des nœuds et le séquençage du montage.
- Ponts. La fatigue et les charges répétées dominent. La pratique moderne utilise des poutres reconstituées soudées en atelier avec épissures de montage boulonnées (souvent à serrage contrôlé) — l'hybride dans sa forme la plus codifiée. Un pont modulaire à poutres ou à arcs en acier conçu pour un assemblage boulonné sur site combine des modules adaptés au transport et des joints de montage maîtrisés.
- Hangars d'aviation. De très grandes portées libres et des portes coulissantes lourdes génèrent des efforts importants sur peu d'assemblages ; le soudage en atelier des éléments principaux avec épissures boulonnées maintient des dimensions de transport gérables. Un hangar d'aviation en structure acier préfabriquée en est une application typique.
Remarquez le schéma constant : souder en atelier là où le contrôle est élevé ; boulonner sur site là où les conditions sont incertaines. Les projets qui inversent ce schéma — un soudage intensif sur site des éléments principaux — méritent un examen approfondi lors de l'évaluation de votre fournisseur.
L'approche hybride : soudage en atelier et boulonnage sur site
Les projets internationaux les plus fiables choisissent rarement une seule méthode de manière exclusive ; ils affectent chaque méthode à la phase où elle est la plus performante. En pratique, cela signifie que l'atelier de fabrication réalise tout le soudage qui fixe plaques, raidisseurs et accessoires aux éléments — avec des soudeurs certifiés, des modes opératoires maîtrisés et un contrôle par ultrasons en interne — tandis que la phase sur site consiste à boulonner les éléments entre eux selon des plans repérés par marquage.
Cet hybride apporte quatre bénéfices cumulés. Premièrement, il minimise la pénalité de tonnage du boulonnage, car les plaques et goussets sont soudés (et non boulonnés) aux éléments en atelier. Deuxièmement, il maximise la vitesse de montage, car aucune soudure sur site ne se trouve sur le chemin critique. Troisièmement, il protège le système de galvanisation, car les trous sont percés avant la galvanisation à chaud et aucun travail à chaud sur site ne perturbe le revêtement. Quatrièmement, il simplifie votre audit qualité : la quasi-totalité de la qualité des assemblages peut être vérifiée en usine avant expédition, et la phase sur site devient une tâche d'assemblage contrôlée et simple sur le plan procédural.
Lorsque vous recevez des devis, demandez explicitement quelle quantité de soudage sur site chaque option suppose. Deux devis pour le « même » bâtiment peuvent différer sensiblement si l'un inclut 300 soudures sur site et l'autre aucune. L'option boulonnée peut être légèrement plus chère en fabrication et nettement moins coûteuse en coût livré, monté et contrôlé — et sensiblement plus faible en risque de calendrier.
Erreurs courantes des acheteurs lors de la spécification des assemblages
Sur de nombreux projets internationaux, les mêmes erreurs de spécification se répètent. Les éviter ne coûte rien et prévient les litiges les plus fréquents.
- Spécifier la méthode au lieu de la performance. Énoncer « tout soudé » ou « tout boulonné » comme une règle absolue peut imposer des détails non économiques. Spécifiez la performance — charges, codes, environnement de corrosion, contraintes de montage — et laissez des ingénieurs qualifiés choisir les détails, tout en exigeant que le soudage sur site soit minimisé et justifié.
- Ignorer l'interaction avec la protection anticorrosion. Commander des ossatures galvanisées puis accepter des assemblages soudés sur site annihile le système de revêtement. Si la soudure sur site est inévitable, exigez des procédures écrites et des matériaux de réparation du zinc.
- Accepter la soudure sur site sans logistique de contrôle. Qui réalise les contrôles par ultrasons ou par magnétoscopie sur les soudures de site, avec quel équipement et selon quels critères d'acceptation ? Si la réponse ne figure pas au contrat, le risque qualité vous a été silencieusement transféré.
- Sous-estimer la procédure de boulonnage. Le boulonnage est simple, mais pas improvisé : clés dynamométriques étalonnées, séquences de serrage spécifiées et vérifications du repérage par marquage comptent. Exigez une note de méthode de montage couvrant à la fois la séquence de grue et le serrage des assemblages.
- Oublier l'extension future. Les acheteurs qui prévoient d'étendre un bâtiment plus tard doivent exiger des portiques de pignon boulonnés, des épissures boulonnées dimensionnées pour les charges d'extension et des systèmes de pannes qui se prolongent au-delà de la ligne d'extension — la soudure de reprise étant l'alternative coûteuse.
- Laisser les tolérances non définies. Les tolérances de perçage, de positionnement des tiges d'ancrage et de longueur des éléments déterminent si une ossature boulonnée s'assemble réellement. Des tiges d'ancrage coulées même légèrement hors position sont une cause majeure de retard sur site ; convenez des tolérances et vérifiez les gabarits avant expédition.
Livrables de conception des assemblages à exiger avant expédition
Sur les projets internationaux, les documents que vous recevez avant l'emballage de l'acier constituent votre principal instrument de contrôle qualité des assemblages — car une fois le navire parti, tout défaut d'assemblage devient un problème de site dans votre pays plutôt qu'un problème d'usine chez le fabricant. Un fournisseur compétent fournira, et vous devriez exiger contractuellement, un ensemble défini de livrables couvrant les assemblages de la conception à l'emballage.
Au minimum, demandez les éléments suivants et examinez-les au regard de votre cahier des charges avant d'autoriser la production :
- Notes de calcul des assemblages référencées au code en vigueur dans votre juridiction, présentant chaque famille d'assemblages, ses efforts de calcul et le taux d'utilisation du détail retenu. C'est la preuve que la solution boulonnée ou soudée a été calculée et non supposée.
- Plans d'atelier avec schémas de perçage pour chaque élément, indiquant les diamètres de trous, entraxes, pas, distances aux bords et épaisseurs de plaques. Ces plans pilotent le perçage CNC, leur exactitude détermine donc l'ajustement sur site.
- Un bordereau complet de boulonnerie listant les nuances, diamètres, longueurs, quantités de boulons et la méthode de serrage pour chaque famille d'assemblages. Le bordereau de boulonnerie est aussi votre contrôle d'approvisionnement contre les pénuries sur un site isolé.
- Documentation de soudage pour les soudures d'atelier : les descriptifs de mode opératoire de soudage utilisés, un récapitulatif des qualifications des soudeurs et la portée et les résultats des contrôles non destructifs tels que le contrôle par ultrasons.
- Relevés de revêtement, y compris les certificats de galvanisation lorsque la galvanisation à chaud est spécifiée, afin de vérifier la masse et la couverture du revêtement par rapport au contrat.
- Un schéma de repérage par marquage reliant chaque marque sur l'acier aux plans de montage, ce qui permet à une équipe de site d'assembler des milliers d'éléments sans ambiguïté.
- Une liste de colisage séquencée selon le plan de montage, afin que les conteneurs puissent être ouverts dans l'ordre requis par la grue — un petit document qui comprime sensiblement le temps de site.
- Un manuel de montage couvrant les hypothèses de grue, la séquence des éléments, les procédures de boulonnage, les valeurs de couple et les points d'arrêt de contrôle.
Examiner cet ensemble coûte quelques jours d'attention d'ingénierie avant expédition ; découvrir un livrable manquant après l'arrivée coûte des semaines. Les acheteurs qui rendent contractuelle la liste des livrables, avec l'approbation du contrôle comme jalon de paiement ou d'expédition, rapportent systématiquement des montages plus fluides et moins de réclamations — non pas parce que les problèmes ne surviennent jamais, mais parce qu'ils sont détectés tant qu'ils restent peu coûteux à corriger.
Comment un fournisseur professionnel de structures acier conçoit les assemblages
Comprendre ce qui se passe chez un fabricant compétent vous aide à évaluer les devis au-delà du prix à la tonne. Chez Jidian Construction Materials Co., Ltd., fabricant de structures acier basé à Xiamen, dans le Fujian, en Chine, avec une capacité annuelle de 360 000 tonnes de structures acier et de 1 000 000 m² de systèmes d'enveloppe de bâtiment, le flux de travail des assemblages est intégré de la conception à la livraison, et la même philosophie s'applique à toute la gamme de produits : résoudre en usine chaque assemblage possible et livrer sur site une tâche de boulonnage plutôt qu'un chantier de soudage.
Conception et détails d'exécution. Les ingénieurs modélisent l'ossature, dimensionnent les éléments avec des nuances telles que Q345B/Q355B et conçoivent chaque assemblage selon le code en vigueur sur le marché de destination, en produisant des plans d'atelier coordonnés où chaque schéma de perçage, épaisseur de plaque et nuance de boulon est explicite. L'entreprise a participé à l'élaboration et à la révision des normes et spécifications chinoises relatives aux structures acier, et son bureau d'études travaille selon le code applicable à la juridiction de chaque projet.
Fabrication. Le perçage CNC produit des schémas de trous selon des tolérances maîtrisées ; le soudage en atelier fixe plaques d'about, goussets et raidisseurs selon des modes opératoires certifiés ; et lorsque la galvanisation à chaud est spécifiée, le perçage précède la galvanisation afin que le revêtement couvre chaque surface, y compris les parois des trous. Les éléments sont repérés par marquage afin que l'équipe de site puisse assembler l'ossature sans avoir à interpréter les plans boulon par boulon.
Contrôle qualité. Une équipe de contrôle interne maîtrise la qualité des matières premières, réalise le contrôle par ultrasons des soudures, vérifie les degrés de dérouillage et contrôle les dimensions avant emballage ; le système de management de la qualité est soutenu par les certifications ISO 9001, CE, SGS et BV. Les composants d'assemblage — boulons, plaques, éléments — sont comptés, repérés par marquage et emballés selon la séquence de montage, afin que les conteneurs arrivent dans l'ordre requis par la grue.
Livraison et assistance au montage. La production d'un projet type à portique s'étend sur 20 à 30 jours après confirmation des plans, et l'emballage est planifié pour l'efficacité des conteneurs et l'ordre de montage. Les plans de montage, les procédures de serrage et les plans de séquence accompagnent l'expédition, et l'équipe d'ingénierie reste disponible pendant la phase de montage — l'expression concrète d'une philosophie d'assemblage sans aucune soudure sur site au service de clients dans plus de 50 pays.
Le point stratégique pour les acheteurs : un fournisseur qui conçoit, fabrique, revêt, inspecte et emballe les assemblages dans un processus intégré élimine le risque de coordination qu'aucune supervision de chantier ne peut compenser. La qualité des assemblages se crée à l'usine ; le chantier la préserve ou la détruit.
Questions à poser avant de signer le contrat
Utilisez cette liste de contrôle lors des discussions avec les fournisseurs. Un fabricant compétent répondra à chaque question avec des documents, pas des adjectifs.
- Quel pourcentage des assemblages est boulonné sur site, et quels joints (le cas échéant) nécessitent une soudure sur site ? Pourquoi ?
- Les trous sont-ils percés avant la galvanisation à chaud, et quelle masse de revêtement est spécifiée (par exemple, selon l'ISO 1461) ?
- Quelles nuances de boulons et quels types d'assemblages (portants ou à glissement) sont proposés pour chaque famille de joints, et quelle procédure de serrage est spécifiée ?
- Quelles certifications de soudage en atelier, quels descriptifs de mode opératoire de soudage et quels essais non destructifs s'appliquent aux soudures réalisées en atelier ?
- Comment les éléments sont-ils repérés et emballés, et la séquence d'emballage suit-elle le plan de montage ?
- Quel code de conception régit le dimensionnement des assemblages dans mon pays, et le fournisseur peut-il documenter la conformité ?
- Quelles tolérances et quels gabarits de boulons d'ancrage sont fournis à l'entrepreneur chargé des fondations ?
- Quelle supervision de montage, quels modes opératoires et quel support après-vente sont inclus ?
Lectures complémentaires pour une vision complète de l'approvisionnement : notre guide sur l'incidence des fondations et des méthodes de montage sur le coût et le délai du projet, la présentation pour l'acheteur des systèmes de revêtement anticorrosion pour les projets côtiers, industriels et tropicaux, notre guide technique sur la conception de bâtiments en acier pour les fortes charges de neige et le froid extrême, et l'explication de la manière dont les bâtiments à structure en acier peuvent être agrandis après construction.
Questions fréquentes
Les assemblages boulonnés sont-ils aussi résistants que les assemblages soudés ?
Des assemblages boulonnés correctement conçus sont tout à fait capables de développer la résistance requise par une charpente de bâtiment, et les codes modernes traitent la conception boulonnée et soudée comme des voies également valables. Ce qui diffère, c'est le détail : le soudage offre un chemin de charge continu avec une géométrie compacte, tandis que le boulonnage transfère la charge par l'intermédiaire de platines et de groupes de boulons. Pour les niveaux de charge typiques des ateliers, des entrepôts et de la plupart des bâtiments industriels, un système boulonné bien conçu satisfait à toutes les exigences structurelles, avec en plus les avantages de la rapidité et de la réversibilité. Pour certains joints critiques en fatigue ou géométriquement complexes, les détails soudés sont préférés — c'est pourquoi les systèmes hybrides sont une pratique courante.
Pourquoi le soudage sur site endommage-t-il les revêtements galvanisés ?
La galvanisation est un revêtement de zinc appliqué par immersion de l'acier dans du zinc fondu. Le soudage à l'arc fait fondre localement la surface de l'acier, brûlant le zinc dans et autour de la zone de soudure et produisant des fumées de zinc. La zone exposée doit être nettoyée et réparée avec un revêtement riche en zinc, et les zones réparées égalent rarement la durabilité de la couche galvanisée continue d'origine. C'est pourquoi le perçage avant galvanisation suivi d'un assemblage boulonné sur site — sans aucun soudage sur site — préserve l'intégralité du système de protection contre la corrosion pendant toute la durée de vie du bâtiment.
Comment la qualité des assemblages boulonnés est-elle vérifiée sur site ?
Par une combinaison de contrôles en usine et de procédures sur site : certificats de coulée pour les nuances de boulons, clés dynamométriques étalonnées ou méthodes de serrage au tour d'écrou avec inspection spécifiée, repérage d'appariement entre les pièces assemblées pour confirmer le bon montage, et vérifications visuelles que toutes les épaisseurs sont en contact total. Comme les trous ont été percés par commande numérique en usine et que les éléments sont repérés par appariement, les problèmes d'ajustement sont rares et immédiatement visibles — contrairement aux défauts de soudure cachés, qui nécessitent des essais non destructifs pour être détectés.
Quand un acheteur choisirait-il délibérément le soudage sur site ?
Les cas légitimes incluent le raccordement d'acier neuf à des structures existantes lorsque l'accès aux boulons est impossible, les joints de très grande taille qui dépassent les limites pratiques d'expédition, les modifications tardives découvertes lors du montage, et certains travaux de rénovation ou de renforcement. Dans ces cas, exigez des soudeurs certifiés, des modes opératoires approuvés, une protection contre les intempéries et un plan d'inspection défini — et traitez le périmètre de réparation du revêtement comme faisant partie du même lot de travaux.
Un système boulonné coûte-t-il plus cher ?
Le tonnage de fabrication peut être légèrement supérieur car les platines et les boulons ajoutent de la matière, et le perçage est un processus supplémentaire. Mais le coût total livré favorise souvent le boulonnage une fois pris en compte la main-d'œuvre sur site, la durée du montage, la logistique d'inspection, le risque météorologique et la flexibilité future. La bonne comparaison est le coût de cycle de vie du bâtiment monté, inspecté et maintenable — et non le poste de fabrication isolé.
Comment les assemblages boulonnés se comportent-ils dans les régions à vents violents et à cyclones ?
Le chargement par le vent sollicite les assemblages différemment du chargement gravitaire : la portance inverse les efforts dans les systèmes de toiture et de contreventement, les rafales cycliques introduisent des inversions de charge répétées, et la séparation structurelle totale est la conséquence d'une défaillance systémique des joints. Des ossatures boulonnées bien conçues répondent à ces exigences grâce à des assemblages de contreventement à glissement, des platines d'about dimensionnées pour l'inversion et des assemblages de base ancrés pour la portance — à condition que la vitesse de vent de calcul et la catégorie d'exposition de votre site aient été indiquées au stade du devis. L'action pratique pour l'acheteur est de fournir explicitement la vitesse de vent de base et la catégorie de terrain du projet, puis de confirmer que la conception des assemblages du fournisseur couvre la fixation des tôles de toiture, les joints pannes-arbalétriers et la pré-tension des contreventements, qui sont les éléments les plus souvent sous-spécifiés sur les marchés exposés aux cyclones.
Quelle maintenance les assemblages boulonnés et soudés nécessitent-ils pendant la durée de vie du bâtiment ?
Comme pratique de maintenance générale pour les bâtiments en acier en environnements agressifs, les acheteurs planifient couramment des inspections visuelles périodiques des assemblages — vérification de la dégradation du revêtement, de la rouille superficielle aux joints, de l'accumulation d'eau aux détails de base et, pour les assemblages boulonnés, de tout signe de desserrage — avec une fréquence adaptée à la corrosivité du site. Les ossatures boulonnées galvanisées à chaud nécessitent généralement peu de choses au-delà d'un retouche du revêtement aux points de dommage mécanique, tandis que les structures soudées peintes exigent habituellement une maintenance du revêtement plus précoce et plus fréquente aux lignes de soudure et aux bords. Quel que soit le système, les détails de drainage autour des assemblages de base méritent une attention régulière, car l'eau stagnante à la ligne de fondation est l'initiateur le plus courant de la corrosion à long terme des assemblages sur le terrain.
Un bâtiment en acier soudé existant peut-il être converti en assemblages boulonnés ?
Les conversions partielles sont courantes : ajout d'éclisses boulonnées lors d'une extension, remplacement d'un joint soudé corrodé par un détail de réparation boulonné, ou boulonnage de nouveaux équipements (mezzanines, plateformes, supports d'équipement) sur l'ossature existante pour éviter les travaux à chaud. Une conversion complète est rarement économique, mais des modifications boulonnées ciblées sont un moyen pratique de mettre à niveau ou d'étendre une structure soudée — sous réserve d'une évaluation technique des éléments existants.
Conclusion : adapter la méthode d'assemblage au projet et garder l'usine aux commandes
La question du boulonné par rapport au soudé se résout mieux comme une question de logistique et de cycle de vie que comme une question de résistance. Les deux méthodes, correctement conçues, produisent des structures sûres. Ce qui distingue les projets internationaux réussis des projets problématiques, c'est l'endroit où réside le risque qualité : dans une usine contrôlée avec des processus certifiés et une inspection en interne, ou sur un chantier éloigné avec des conditions météorologiques variables, des spécialistes rares et un accès limité aux essais. Le schéma constant à travers les ateliers, entrepôts, bâtiments agricoles, hangars, ponts et salles de spectacle est de souder en atelier là où le contrôle est maximal, de boulonner sur site là où les conditions sont incertaines, et de préserver le système de protection contre la corrosion en évitant les travaux à chaud sur une ossature galvanisée.
Si votre prochain projet nécessite un bâtiment à structure en acier conçu pour un assemblage rapide, fiable et à revêtement intact — d'un atelier à portique galvanisé à un bâtiment d'usine industrielle lourd — envoyez-nous vos plans, vos charges et les conditions de votre site. Notre équipe technique examinera avec vous la stratégie d'assemblage, documentera le périmètre boulonné et soudé dans le devis, et soutiendra la phase de montage jusqu'à la livraison dans plus de 50 pays. Contactez Jidian Construction Materials Co., Ltd. pour un devis au niveau des assemblages et un calendrier sur lequel vous pouvez planifier.