Una guida B2B completa per scegliere tra collegamenti bullonati e saldati per edifici in struttura d'acciaio: confronto a 12 fattori, considerazioni climatiche, raccomandazioni per tipo di progetto, checklist di controllo qualità del fornitore e FAQ per acquirenti esteri.
Ogni progetto internazionale di una costruzione in carpenteria metallica arriva prima o poi alla stessa domanda tecnica: l'ossatura va unita con bulloni, con saldature o con una combinazione di entrambi? La risposta non è mai estetica. La strategia di collegamento scelta influisce sui costi di fabbricazione, sui tempi di montaggio, sul sistema di protezione dalla corrosione, sui controlli di qualità che il fornitore deve eseguire e persino su quanto facilmente l'edificio potrà essere ispezionato, mantenuto, ampliato o smantellato decenni dopo. Per gli acquirenti B2B esteri che acquistano capannoni, magazzini, stadi, ponti, hangar e edifici agricoli da un fornitore internazionale, la scelta tra bullonatura e saldatura è una delle decisioni tecniche più rilevanti dell'intero processo di approvvigionamento.
Questa guida illustra entrambe le famiglie di collegamento in termini pratici di approvvigionamento. Le confronta in base ai fattori che determinano realmente l'esito del progetto, esamina come il clima e la logistica modificano il calcolo, fornisce raccomandazioni per tipo di edificio ed elenca le domande da porre a qualsiasi fornitore di strutture in acciaio prima di firmare un contratto. L'obiettivo non è dichiarare un metodo universalmente superiore, ma aiutarvi ad abbinare con sicurezza la strategia di collegamento al vostro tipo di edificio, alle condizioni del sito e ai vincoli di consegna.
Perché la scelta del collegamento conta più di quanto la maggior parte degli acquirenti immagini
In un tipico edificio in carpenteria metallica pre-ingegnerizzata, l'ossatura strutturale rappresenta la maggior parte del lavoro di fabbricazione, e i collegamenti assorbono una quota sproporzionata dell'impegno ingegneristico. Un singolo edificio a portale può contenere migliaia di collegamenti individuali: giunti trave-colonna, giunzioni delle travi di copertura, piastre di collegamento degli arcarecci, piastre di controvento, piastre di base e attacchi per mensole di gru. Ognuno deve trasferire i carichi in sicurezza, rispettare le tolleranze di fabbricazione ed essere eseguibile economicamente sia in officina sia in cantiere.
Quando gli acquirenti valutano le offerte di fornitori diversi, la strategia di collegamento è spesso nascosta nel prezzo. Un'offerta che sembra più economica può semplicemente presupporre più saldatura in cantiere, spostando manodopera, rischio di qualità ed esposizione alle intemperie sul vostro installatore. Un'offerta con un sistema completamente bullonato può includere processi di officina — foratura, marcatura di accoppiamento, zincatura dopo foratura — che costano di più inizialmente ma eliminano intere categorie di rischio in cantiere. Capire cosa si sta effettivamente confrontando è il primo passo verso una decisione di approvvigionamento difendibile.
La scelta del collegamento determina anche l'esposizione ai controlli di qualità. La qualità delle saldature dipende fortemente dall'abilità del saldatore, dalla manipolazione degli elettrodi e dalle condizioni ambientali al momento della saldatura; viene verificata tramite prove non distruttive come l'ispezione a ultrasuoni o con particelle magnetiche. I collegamenti bullonati dipendono dalla precisione dei fori, dal grado dei bulloni e dal serraggio controllato; vengono verificati tramite procedure di coppia o rotazione del dado e, sempre più spesso, tramite semplici controlli visivi della marcatura di accoppiamento. Nessuno dei due metodi è intrinsecamente inaffidabile, ma le modalità di guasto, le competenze richieste e la logistica delle ispezioni sono completamente diverse — e tali differenze contano di più in alcuni mercati e tipi di progetto che in altri.
Infine, la scelta del collegamento interagisce con la protezione dalla corrosione, uno dei principali fattori di costo nel ciclo di vita per gli edifici in acciaio in ambienti costieri, tropicali e industriali. La zincatura a caldo e la saldatura in cantiere sono in diretta tensione tra loro: la saldatura brucia i rivestimenti di zinco e crea aree nude e punteggiate che devono essere riparate in cantiere, mentre la bullonatura preserva intatto il rivestimento applicato in officina. Gli acquirenti in Sud-Est asiatico, Medio Oriente, Africa e America Latina costiera — mercati in cui umidità, sale o atmosfere industriali accelerano la corrosione — dovrebbero valutare attentamente questa interazione.
Collegamenti bullonati nelle costruzioni in carpenteria metallica: come funzionano e dove eccellono
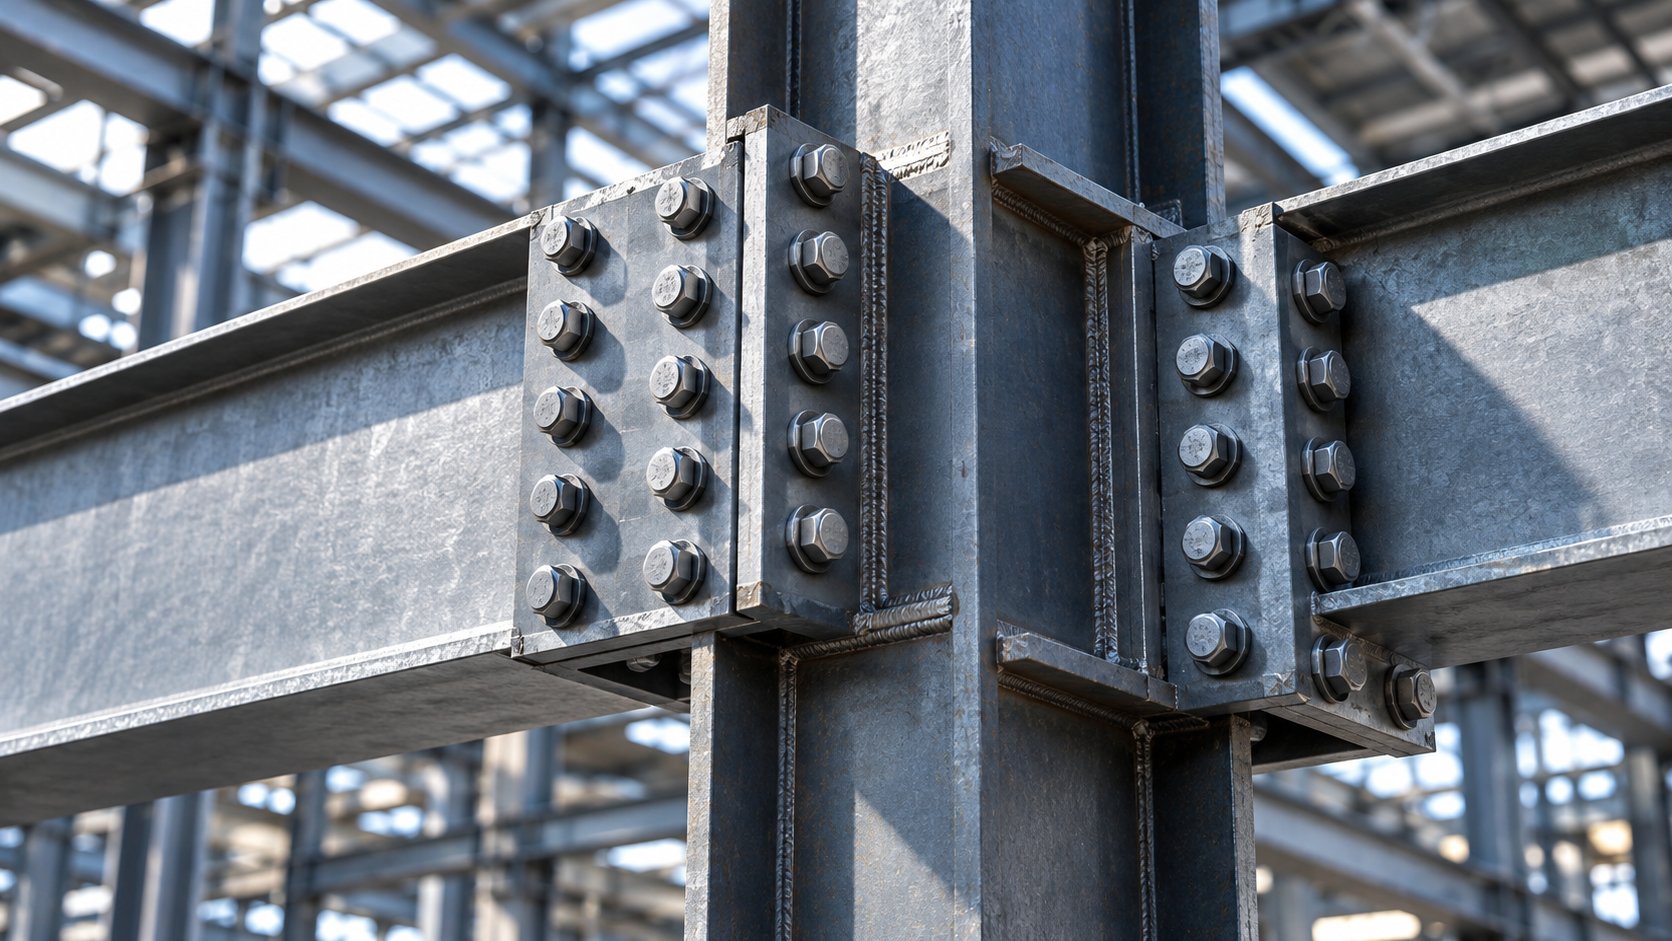
Un collegamento bullonato unisce elementi in acciaio attraverso fori pre-praticati e bulloni ad alta resistenza, di solito in combinazione con piastre di giunzione, piastre di estremità, piastre angolari o piastre di rinforzo. Nei moderni sistemi di edifici pre-ingegnerizzati, i collegamenti bullonati sono la norma: l'officina fabbrica ogni elemento alla lunghezza finale, fora ogni foro secondo uno schema coordinato e spedisce gli elementi con le relative piastre di collegamento già saldate o fissate dove è richiesta la saldatura in officina. In cantiere, la squadra di montaggio assembla l'ossatura con chiavi invece che con saldatrici.
I principali tipi di collegamenti bullonati
I team di approvvigionamento non devono progettare i collegamenti, ma conoscere la terminologia aiuta a leggere correttamente disegni e offerte. Le famiglie di giunti bullonati più comuni nelle costruzioni in carpenteria metallica sono:
- Collegamenti a contatto. La categoria più economica e più comune. I bulloni trasferiscono il carico attraverso il contatto diretto con le pareti dei fori e tagliano il gambo del bullone. Consentono un piccolo scorrimento relativo tra le piastre, accettabile nella stragrande maggioranza delle ossature edilizie.
- Collegamenti a frizione (slip-critical). Le piastre vengono serrate così strettamente da bulloni ad alta resistenza che il carico si trasferisce per attrito tra le superfici a contatto, senza scorrimento consentito. Vengono specificati dove lo scorrimento danneggerebbe la struttura o la funzionalità: vie di corsa delle gru, ponti soggetti a carichi ripetuti, controventi in telai alti o sismici e collegamenti con fori maggiorati o asolati.
- Collegamenti con piastra di estremità. Una piastra saldata all'estremità della trave in officina, poi bullonata alla flangia della colonna in cantiere. Le piastre di estremità estese possono persino sviluppare la piena capacità a momento per giunti di telai rigidi, conferendo ai telai bullonati livelli di continuità strutturale quasi pari a quelli saldati.
- Collegamenti di giunzione. Le piastre di giunzione bullonate uniscono colonne o travi di copertura segmentate quando i limiti di trasporto superano la lunghezza degli elementi — pratica standard per colonne alte, travi di copertura a grande luce e spedizioni containerizzate.
- Collegamenti di base e di ancoraggio. Piastre di base delle colonne bullonate a tirafondi annegati nel calcestruzzo, che trasferiscono carico verticale, taglio e momento nella fondazione.
Perché gli acquirenti internazionali preferiscono i sistemi bullonati
I vantaggi dei collegamenti bullonati si allineano quasi perfettamente con le priorità dell'approvvigionamento estero. La velocità di montaggio è il vantaggio principale: una squadra addestrata con avvitatori a impulso e gru mobili può montare un'ossatura bullonata molto più rapidamente di una squadra che esegue saldature strutturali, e il montaggio può procedere in condizioni meteorologiche che bloccherebbero la saldatura in cantiere. L'indipendenza dalle competenze è altrettanto importante nei siti remoti: i saldatori strutturali certificati sono scarsi e costosi in molte località di progetto, mentre squadre competenti di bullonatura sono molto più facili da mobilitare e supervisionare.
La tracciabilità della qualità favorisce anch'essa la bullonatura. Ogni bullone ha un grado, un certificato di lotto e un requisito di coppia; il serraggio può essere verificato con strumenti calibrati e la marcatura di accoppiamento rende immediata la verifica visiva. In ambiente di officina, la foratura è controllata da CNC, quindi l'accoppiamento in cantiere dipende dalla precisione di fabbrica e non dal giudizio in campo. È esattamente per questo che i principali fornitori di edifici pre-ingegnerizzati promuovono sistemi a saldatura zero in cantiere: fori praticati prima della zincatura a caldo, giunti bullonati marcati per accoppiamento ed elementi che si bullonano esattamente come mostrano i disegni.
La flessibilità futura è il terzo grande vantaggio. I collegamenti bullonati possono essere allentati, regolati, rinforzati, spostati o smontati. Un acquirente che potrebbe ampliare un magazzino, spostare un soppalco o aggiungere una gru in seguito trae beneficio da un'ossatura progettata con giunti bullonati e reversibili. Lo smontaggio e la rivendita o il trasferimento del bene — sempre più rilevanti per strutture industriali in locazione e campi minerari — sono praticabili solo con una struttura prevalentemente bullonata.
I limiti da prezzare con onestà
I sistemi bullonati non sono privi di compromessi. Richiedono un po' più di acciaio in piastre e gruppi di bulloni rispetto a un progetto ottimizzato completamente saldato per lo stesso percorso di carico, quindi il tonnellaggio di materiale può essere marginalmente superiore. La foratura aggiunge fasi di fabbricazione e gli schemi dei fori devono essere coordinati con tolleranze strette tra officina e cantiere. Giunti molto caricati — piastre spesse, forti inversioni di carico o dettagli critici per la fatica in ponti a grande luce — possono richiedere grandi gruppi di bulloni o superfici a frizione che aumentano la complessità di fabbricazione. E i bulloni allentati o serrati insufficientemente restano un rischio reale quando la supervisione del montaggio è debole: ecco perché il supporto del fornitore al montaggio e procedure di serraggio chiare devono figurare nel contratto, non solo sui disegni.
Collegamenti saldati: come funzionano e dove eccellono
I collegamenti saldati uniscono gli elementi fondendo il metallo base stesso, utilizzando processi di saldatura ad arco come la saldatura ad arco con elettrodo rivestito (SMAW), la saldatura ad arco con filo pieno (GMAW/MIG), la saldatura ad arco con filo animato (FCAW) o la saldatura ad arco sommerso (SAW) in officina. La saldatura elimina piastre di giunzione, gruppi di bulloni e fori; il percorso di carico è continuo, il giunto è a tenuta d'aria e il tonnellaggio di acciaio è tipicamente il più basso di qualsiasi metodo di collegamento per lo stesso carico.
Saldatura in officina e saldatura in cantiere
La distinzione più importante ai fini dell'approvvigionamento è dove viene eseguita la saldatura. La saldatura in officina avviene in condizioni di fabbrica controllate: procedure pre-qualificate, saldatori certificati, posizionatori, temperatura e umidità controllate e accesso immediato a attrezzature di ispezione come il controllo a ultrasuoni (UT) e il controllo con particelle magnetiche (MT). Le saldature in officina — che fissano piastre di estremità, irrigiditori, piastre angolari e piastre di base agli elementi prima della spedizione — sono pratica standard in ogni seria officina di fabbricazione e devono essere previste in qualsiasi offerta.
La saldatura in cantiere avviene sul sito di montaggio e eredita ogni condizione del sito come variabile di qualità: vento, pioggia, polvere, temperatura, accesso con ponteggi, alimentazione elettrica, affaticamento del saldatore e disponibilità di servizi di prova nel paese del progetto. La saldatura in cantiere può essere la risposta giusta in situazioni specifiche — giunti molto grandi o insoliti, collegamenti di retrofit su strutture esistenti o modifiche scoperte durante il montaggio — ma come strategia sistematica di giunzione per un intero edificio concentra il rischio esattamente dove il controllo è più debole.
Dove i collegamenti saldati sono la scelta migliore
La saldatura eccelle negli scenari in cui i suoi punti di forza dominano. Ossature industriali pesanti con grandi travi a piastra, colonne scatolari spesse e elevata domanda di fatica — officine con gru pesanti, edifici di centrali elettriche, strutture di trasferimento a grande luce — spesso utilizzano elementi composti saldati in officina con giunzioni saldate complete, perché i dettagli saldati sono più compatti e possono essere ottimizzati per la prestazione a fatica. Assemblaggi a tenuta d'aria o d'acqua, come supporti di serbatoi o involucri industriali specializzati, richiedono saldature per loro natura. Applicazioni critiche per il peso, compresi alcuni componenti di ponti e capriate a grande luce, traggono beneficio dall'efficienza dei materiali dei dettagli saldati. E nodi architettonici complessi — le intersezioni curve tipiche di terminal aeroportuali, coperture di stadi e torri di pregio — richiedono spesso nodi saldati in officina perché la geometria non può essere risolta con raccordi bullonati standard.
I limiti da gestire nel contratto
La saldatura in cantiere richiede saldatori certificati, specifiche di procedura di saldatura qualificate, controllo dello stoccaggio e della manipolazione degli elettrodi, protezione dalle intemperie e ispezione post-saldatura — tutte cose che costano denaro e tempo in cantiere, nel vostro paese, sotto la vostra supervisione o quella del vostro installatore. Le saldature in cantiere su elementi zincati distruggono il rivestimento di zinco nella zona termicamente alterata e richiedono spazzolatura e riparazione con pittura ricca di zinco, un onere di manutenzione per tutta la vita dell'edificio. I giunti saldati sono anche permanenti: modifiche, ampliamenti o smantellamenti richiedono tagli, che danneggiano gli elementi e complicano il riutilizzo. Nessuno di questi limiti rende la saldatura una scelta scadente — significa semplicemente che i collegamenti saldati spostano obblighi di qualità e manutenzione nel ciclo di vita sulla fase di cantiere, e i vostri termini di approvvigionamento dovrebbero rifletterlo.
Bullonato e saldato: i dodici fattori che decidono i progetti reali
La tabella seguente riassume il confronto in base ai fattori che più spesso decidono i progetti internazionali di edifici in acciaio. La discussione che segue spiega le sfumature che una tabella non può catturare.
| Fattore decisionale | Collegamenti bullonati | Collegamenti saldati |
|---|---|---|
| Velocità di montaggio in cantiere | Rapida; tollerante alle intemperie; flusso di lavoro con gru e chiavi | Più lenta; sensibile alle intemperie; dipendente dalla sequenza |
| Competenze richieste in cantiere | Squadra di bullonatura addestrata; ampiamente disponibile | Saldatori certificati; scarsi in molti mercati |
| Ambiente di controllo qualità | Foratura CNC + verifica della coppia; verificabile in cantiere | Eccellente in officina; difficile da controllare in cantiere |
| Efficienza dei materiali | Leggermente superiore (piastre + bulloni) | Percorso di carico più efficiente |
| Costo di fabbricazione | Foratura + lavorazione delle piastre | Ore di saldatore + ispezione; efficiente per giunti pesanti |
| Compatibilità con la protezione dalla corrosione | Eccellente con zincatura a caldo; rivestimento intatto | Le saldature in cantiere bruciano lo zinco; richiesta riparazione del rivestimento |
| Fatica e carichi ciclici pesanti | I dettagli a frizione si comportano bene | Eccellente con dettaglio e ispezione adeguati |
| Modifica / ampliamento futuri | Reversibile; i bulloni possono essere regolati o rimossi | Permanente; le modifiche richiedono tagli |
| Ispezione durante la vita utile | Semplici controlli visivi e di coppia | Prove non distruttive necessarie per difetti sospetti |
| Valore di smontaggio / trasferimento | Alto; il bene può essere svitato e spostato | Basso; il taglio danneggia gli elementi |
| Dipendenza dalle intemperie durante il montaggio | Bassa | Alta (vento, pioggia, umidità influenzano la qualità della saldatura) |
| Localizzazione del rischio | Officina (controllata) + procedura di serraggio | Cantiere (competenza dell'installatore e condizioni) |
Velocità, programma e rischio meteorologico
Per un progetto estero, la finestra di montaggio è esposta a ogni incertezza logistica della catena: ritardi delle navi, congestione portuale, sdoganamento, prontezza delle fondazioni e disponibilità di manodopera locale. Un'ossatura bullonata comprime il percorso critico in cantiere perché gli elementi si montano con la velocità con cui la gru può posizionarli, e la bullonatura procede in condizioni che costringerebbero a fermare la saldatura. La saldatura in cantiere, al contrario, richiede superfici asciutte, protezione dal vento e preriscaldamento in caso di freddo; una sola settimana di piogge monsoniche o di tempesta di vento desertica può ritardare di settimane un programma dipendente dalle saldature. Gli acquirenti che costruiscono in regioni tropicali, costiere o ad alta ventosità dovrebbero considerare questa asimmetria di programma come una reale voce di costo, non teorica.
Rischio di qualità e dove si annida
Un modello mentale utile: la saldatura concentra il rischio di qualità nelle persone e nelle condizioni del sito; la bullonatura lo concentra nella precisione di fabbrica e nella procedura di installazione. Se il vostro fornitore dispone di un'officina di fabbricazione matura — foratura CNC, linee di saldatura controllate, team di ispezione interni e certificazioni come ISO 9001, CE, SGS e audit BV — allora un sistema a prevalenza bullonata sposta di fatto quasi tutta la qualità dei collegamenti nell'ambiente controllato, dove può essere verificata prima della spedizione. Se il vostro installatore nel paese di destinazione è forte nella saldatura e debole nella procedura di bullonatura, il calcolo può cambiare; ma per la maggior parte dei progetti internazionali, il percorso controllato in fabbrica è l'opzione predefinita più sicura perché è ispezionabile prima che l'acciaio lasci il porto.
Corrosione: l'interazione che gli acquirenti sottovalutano
La zincatura a caldo secondo ISO 1461 — ad esempio un rivestimento di almeno 275 g/m² — è una delle strategie di protezione dalla corrosione più convenienti per le ossature di edifici in acciaio in ambienti umidi, costieri e agricoli. Bullonatura e zincatura sono partner naturali: i fori vengono praticati prima della zincatura, lo zinco fuso riveste ogni superficie compreso l'interno dei fori e il rivestimento arriva in cantiere intatto. La saldatura in cantiere su un'ossatura zincata distrugge localmente il rivestimento, produce fumi dallo zinco e lascia aree di riparazione la cui prestazione a lungo termine dipende interamente dalla diligenza della squadra in cantiere. Negli edifici zootecnici ricchi di ammoniaca, negli impianti di fertilizzanti, nei magazzini costieri e nelle officine tropicali umide, questa sola interazione è spesso decisiva a favore di un sistema bullonato.
Comportamento sismico e duttilità delle connessioni
Nelle regioni soggette a terremoti, il dettaglio delle connessioni deve garantire duttilità, ovvero la capacità di deformarsi senza rotture fragili. La progettazione sismica moderna raggiunge questo obiettivo attraverso un'attenta scelta di dove si verifica lo snervamento, e sia le soluzioni bullonate sia quelle saldate possono essere dettagliate per garantire le prestazioni richieste. Le connessioni bullonate a momento con piastra di estremità estesa sono ampiamente utilizzate nelle strutture sismiche perché combinano duttilità e controllo qualità in officina; le connessioni saldate a momento sono ugualmente consolidate quando l'accesso per la saldatura, le barrette di supporto e le ispezioni sono adeguatamente progettati. La conclusione per l'acquirente non è che un metodo è sismicamente sicuro e l'altro no, ma che i progetti sismici richiedono un fornitore i cui ingegneri comprendano la normativa vigente nel Suo Paese e possano documentare il progetto della connessione, qualunque metodo venga scelto.
Costo totale di possesso, non solo il prezzo per tonnellata
I sistemi bullonati possono presentare un tonnellaggio di acciaio e un costo di foratura marginalmente superiori nel preventivo di fabbricazione; i sistemi saldati possono mostrare un tonnellaggio inferiore ma costi più elevati per manodopera in cantiere, ispezioni, protezione dalle intemperie e riparazione dei rivestimenti. Nel ciclo di vita dell'opera, i sistemi bullonati preservano anche delle opzioni: aggiungere un soppalco, ampliare una campata, trasferire un edificio o sostituire un elemento corrosivo è più semplice ed economico quando i giunti sono reversibili. Gli acquirenti esperti valutano la decisione sulla connessione in base al costo totale consegnato e al costo del ciclo di vita — fabbricazione più spedizione più montaggio più ispezione più flessibilità futura — anziché sulla sola voce di fabbricazione.
Come il clima e le condizioni del sito cambiano la risposta
Lo stesso programma edilizio giustifica strategie di connessione diverse in ambienti diversi, e gli acquirenti internazionali dovrebbero rendere esplicita l'analisi del sito nelle loro specifiche.
- Atmosfere costiere e marine. Gli spruzzi salini accelerano la corrosione in qualsiasi punto di rottura del rivestimento. Un telaio completamente bullonato e zincato a caldo con giunti sigillati e rivestimento integro riduce al minimo la manutenzione; qualsiasi saldatura in cantiere dovrebbe essere eccezionale e seguita da una rigorosa riparazione dello zinco.
- Regioni tropicali e ad alta umidità. La condensa e le atmosfere biologiche (ad esempio, l'ammoniaca negli edifici per l'allevamento) attaccano sia l'acciaio sia i rivestimenti. La bullonatura preserva la zincatura; la saldatura in cantiere crea punti deboli permanenti nel sistema di rivestimento.
- Regioni desertiche e ad alte temperature. Gli intervalli di dilatazione termica sono ampi e il vento carico di sabbia complica i lavori in cantiere. Il montaggio bullonato procede rapidamente tra un evento ventoso e l'altro, e le connessioni a scorrimento critico gestiscono in modo affidabile i cicli di movimento termico.
- Regioni fredde e con carichi di neve. La saldatura in cantiere in condizioni di congelamento richiede preriscaldamento e protezioni, aumentando costi e rischi; la bullonatura è indifferente al freddo. Il progetto delle connessioni deve affrontare i carichi di deriva della neve e le considerazioni sulla frattura fragile a temperature molto basse, un compito di ingegneria che spetta al team di progettazione del Suo fornitore indipendentemente dal metodo di giunzione.
- Siti remoti con infrastrutture limitate. Dove è difficile assicurarsi saldatori certificati, servizi di ispezione o alimentazione stabile in cantiere, un sistema bullonato a saldatura zero in cantiere elimina completamente la dipendenza.
I progetti agricoli illustrano concretamente il concetto. Una struttura in acciaio zincato prefabbricata per porcile opera in un ambiente corrosivo, soggetto a lavaggi, dove ogni rottura del rivestimento conta; le connessioni bullonate e zincate sono la scelta pratica predefinita. La stessa logica vale per un edificio agricolo leggero in acciaio per fienile che serve usi misti in climi umidi.
Strategie di connessione consigliate per tipo di edificio
Il tipo di progetto determina la combinazione ottimale di saldatura in officina e bullonatura in cantiere. Le raccomandazioni che seguono riflettono la prassi comune negli edifici in acciaio pre-ingegnerizzati e ingegnerizzati, e sono allineate al modo in cui un fabbricante esperto sequenzia il lavoro.
- Capannoni e magazzini a portale. Il caso classico per un sistema bullonato: piastre di estremità e piastre di base saldate in fabbrica, fori praticati in fabbrica e giunzioni in cantiere interamente bullonate. Un capannone in acciaio a portale zincato a caldo con un sistema di connessione bullonato a saldatura zero in cantiere dimostra l'approccio nella sua forma più pulita: fori praticati prima della zincatura e giunti contrassegnati per un montaggio senza errori.
- Magazzini leggeri e edifici logistici. La velocità di entrata in funzione è la priorità, e le campate modulari (ad esempio, interasse 6–9 m) con giunzioni bullonate supportano sia un montaggio rapido sia un'ampliamento successivo. Veda un magazzino in struttura metallica leggera in acciaio o un magazzino prefabbricato a portale per le configurazioni tipiche.
- Capannoni con carroponte pesante e impianti industriali. Una soluzione ibrida: colonne composte e travi di carroponte saldate in officina (dove la qualità delle saldature è controllata e i dettagli a fatica possono essere ottimizzati), con giunzioni bullonate in cantiere e connessioni bullonate per le mensole del carroponte per praticità di montaggio. Un capannone in acciaio prefabbricato con carroponte o un edificio industriale in carpenteria metallica pesante segue tipicamente questo schema.
- Impianti sportivi a grande luce e terminal aeroportuali. La geometria complessa richiede una pesante saldatura in officina dei nodi e degli elementi curvi; le connessioni in cantiere rimangono bullonate ovunque l'accesso e il programma lo consentano. L'enfasi ingegneristica è sulla precisione di fabbricazione dei nodi e sulla sequenza di montaggio.
- Ponti. La fatica e i carichi ripetuti dominano. La prassi moderna utilizza travi a piastra saldate in officina con giunzioni in cantiere bullonate (spesso a scorrimento critico) — la soluzione ibrida nella sua forma più codificata. Un ponte modulare in travi d'acciaio o ad arco progettato per l'assemblaggio bullonato in cantiere combina moduli adatti al trasporto con giunti in cantiere controllati.
- Hangar per aerei. Luci libere molto ampie e portoni scorrevoli pesanti creano grandi forze in pochi giunti; la saldatura in officina per gli elementi principali con giunzioni bullonate mantiene gestibili le dimensioni di spedizione. Un hangar per aerei in struttura in acciaio prefabbricata è un'applicazione tipica.
Noti lo schema coerente: saldare in officina dove il controllo è elevato; bullonare in cantiere dove le condizioni sono incerte. I progetti che invertono questo schema — con pesanti saldature in cantiere degli elementi principali — meritano un esame supplementare nella valutazione del Suo fornitore.
L'approccio ibrido: saldatura in officina più bullonatura in cantiere
I progetti internazionali più affidabili raramente scelgono un metodo in modo esclusivo; assegnano ciascun metodo alla fase in cui offre le prestazioni migliori. In pratica, questo significa che l'officina di fabbricazione esegue tutte le saldature che fissano piastre, irrigidimenti e accessori agli elementi — con saldatori certificati, procedure controllate e ispezione ultrasonica interna — mentre la fase in cantiere consiste nel bullonare insieme gli elementi secondo i disegni contrassegnati.
Questa soluzione ibrida offre quattro vantaggi cumulativi. Primo, riduce al minimo la penalizzazione di tonnellaggio della bullonatura, perché piastre e angolari sono saldati (non bullonati) agli elementi in officina. Secondo, massimizza la velocità di montaggio, perché nessuna saldatura in cantiere è sul percorso critico. Terzo, protegge il sistema di zincatura, perché i fori sono praticati prima della zincatura a caldo e nessun lavoro a caldo in cantiere disturba il rivestimento. Quarto, semplifica il Suo audit di qualità: quasi tutta la qualità delle connessioni può essere verificata in fabbrica prima della spedizione, e la fase in cantiere diventa un'attività di assemblaggio controllata e proceduralmente semplice.
Quando riceve i preventivi, chieda esplicitamente quante saldature in cantiere presuppone ciascuna opzione. Due preventivi per lo «stesso» edificio possono differire sostanzialmente se uno include 300 saldature in cantiere e l'altro nessuna. L'opzione bullonata può avere un preventivo leggermente più alto per la fabbricazione ed essere significativamente più economica nel costo consegnato, montato e ispezionato — e materialmente inferiore nel rischio di programma.
Errori comuni degli acquirenti nella specifica delle connessioni
In molti progetti internazionali si ripetono gli stessi errori di specifica. Evitarli non costa nulla e previene le controversie più frequenti.
- Specificare il metodo invece delle prestazioni. Indicare «tutto saldato» o «tutto bullonato» come assoluto può imporre dettagli antieconomici. Specifichi le prestazioni — carichi, normative, ambiente corrosivo, vincoli di montaggio — e lasci che ingegneri qualificati selezionino i dettagli, richiedendo al contempo che le saldature in cantiere siano ridotte al minimo e giustificate.
- Ignorare l'interazione con la protezione anticorrosiva. Ordinare telai zincati e poi accettare connessioni saldate in cantiere vanifica il sistema di rivestimento. Se la saldatura in cantiere è inevitabile, richieda procedure e materiali scritti per la riparazione dello zinco.
- Accettare saldature in cantiere senza logistica di ispezione. Chi esegue i controlli ultrasonici o con particelle magnetiche sulle saldature in cantiere, con quali attrezzature e secondo quali criteri di accettazione? Se la risposta non è nel contratto, il rischio di qualità è stato silenziosamente trasferito a Lei.
- Sottovalutare la procedura di bullonatura. La bullonatura è semplice ma non casuale: chiavi calibrate, sequenze di serraggio specificate e controlli dei contrassegni sono importanti. Richieda una dichiarazione del metodo di montaggio che copra sia la sequenza della gru sia il serraggio delle connessioni.
- Dimenticare l'ampliamento futuro. Gli acquirenti che prevedono di ampliare un edificio in seguito dovrebbero richiedere telai di testata bullonati, giunzioni bullonate dimensionate per i carichi di ampliamento e sistemi di arcarecci che proseguono lungo la linea di ampliamento — la saldatura di adeguamento è l'alternativa costosa.
- Lasciare indefinite le tolleranze. Le tolleranze dei fori, le tolleranze di posizionamento dei tirafondi e le tolleranze di lunghezza degli elementi determinano se un telaio bullonato si assembla effettivamente. I tirafondi gettati anche solo leggermente fuori posizione sono una delle principali cause di ritardo in cantiere; concordi le tolleranze e verifichi le dime prima della spedizione.
Documenti di progettazione delle connessioni da richiedere prima della spedizione
Nei progetti internazionali, i documenti che riceve prima dell'imballaggio dell'acciaio sono il Suo principale strumento di controllo qualità delle connessioni — perché dopo la partenza della nave, ogni difetto di connessione diventa un problema in cantiere nel Suo Paese invece che un problema in fabbrica per il produttore. Un fornitore capace fornirà, e Lei dovrebbe richiedere contrattualmente, un pacchetto di documenti definito che copra le connessioni dalla progettazione all'imballaggio.
Come minimo, richieda i seguenti elementi e li esamini rispetto alle Sue specifiche prima di autorizzare la produzione:
- Calcoli di progetto delle connessioni riferiti alla normativa vigente nella Sua giurisdizione, che mostrano ogni famiglia di giunti, le forze di progetto e lo sfruttamento del dettaglio scelto. Questa è la prova che la soluzione bullonata o saldata è stata ingegnerizzata, non presunta.
- Disegni di officina con schemi dei fori per ogni elemento, che mostrano diametri dei fori, interassi, passi, distanze dai bordi e spessori delle piastre. Questi disegni guidano la foratura CNC, quindi la loro accuratezza determina l'accoppiamento in cantiere.
- Un elenco completo dei bulloni che elenca classi, diametri, lunghezze, quantità e metodo di serraggio per ogni famiglia di giunti. L'elenco dei bulloni è anche il Suo controllo di approvvigionamento contro carenze in un sito remoto.
- Documentazione di saldatura per le saldature in officina: le specifiche di procedura di saldatura utilizzate, un riepilogo delle qualifiche dei saldatori e l'ambito e i risultati dei controlli non distruttivi come l'ispezione ultrasonica.
- Registrazioni dei rivestimenti, inclusi i certificati di zincatura dove è specificata la zincatura a caldo, in modo che la massa e la copertura del rivestimento possano essere verificate rispetto al contratto.
- Un diagramma di contrassegno che mappa ogni contrassegno sull'acciaio ai disegni di montaggio, il che consente a una squadra in cantiere di assemblare migliaia di elementi senza ambiguità.
- Una distinta di imballaggio sequenziata secondo il piano di montaggio, in modo che i container possano essere aperti nell'ordine in cui la gru li richiede — un piccolo documento che comprime significativamente i tempi in cantiere.
- Un manuale di montaggio che copra le ipotesi sulla gru, la sequenza degli elementi, le procedure di bullonatura, i valori di coppia e i punti di arresto per l'ispezione.
Esaminare questo pacchetto costa qualche giorno di attenzione ingegneristica prima della spedizione; scoprire un documento mancante dopo l'arrivo costa settimane. Gli acquirenti che rendono contrattuale l'elenco dei documenti, con l'approvazione dell'ispezione come milestone di pagamento o spedizione, riferiscono costantemente montaggi più fluidi e meno contestazioni — non perché i problemi non si verifichino mai, ma perché vengono individuati quando sono ancora economici da risolvere.
Come un fornitore professionale di strutture in acciaio progetta le connessioni
Comprendere cosa accade all'interno di un fabbricante capace La aiuta a valutare i preventivi oltre il prezzo per tonnellata. Presso Jidian Construction Materials Co., Ltd., produttore di strutture in acciaio con sede a Xiamen, Fujian, Cina, con una capacità produttiva annua di 360.000 tonnellate di strutture in acciaio e 1.000.000 m² di sistemi di involucro edilizio, il flusso di lavoro delle connessioni è integrato dalla progettazione alla consegna, e la stessa filosofia si applica a tutta la gamma di prodotti: risolvere in fabbrica ogni giunto possibile e spedire in cantiere un compito di bullonatura anziché un progetto di saldatura.
Progettazione e dettagli. Gli ingegneri modellano il telaio, dimensionano gli elementi con gradi come Q345B/Q355B e progettano ogni connessione secondo la normativa vigente nel mercato di destinazione, producendo disegni di officina coordinati in cui ogni schema di fori, spessore di piastra e classe di bulloni è esplicito. L'azienda ha partecipato alla formulazione e alla revisione delle norme e specifiche nazionali cinesi per le strutture in acciaio, e il suo ufficio tecnico lavora secondo la normativa applicabile alla giurisdizione di ciascun progetto.
Fabbricazione. La foratura CNC produce schemi di fori con tolleranze controllate; la saldatura in officina fissa piastre di estremità, angolari e irrigidimenti secondo procedure certificate; e dove è specificata la zincatura a caldo, la foratura precede la zincatura in modo che il rivestimento copra ogni superficie, comprese le pareti dei fori. Gli elementi sono contrassegnati in modo che la squadra in cantiere possa assemblare il telaio senza interpretare i disegni bullone per bullone.
Controllo qualità. Un team di ispezione interno controlla la qualità delle materie prime, esegue l'ispezione ultrasonica delle saldature, verifica i gradi di derusting e controlla le dimensioni prima dell'imballaggio; il sistema di gestione della qualità è supportato dalle certificazioni ISO 9001, CE, SGS e BV. I componenti delle connessioni — bulloni, piastre, elementi — sono contati, contrassegnati e imballati secondo la sequenza di montaggio, in modo che i container arrivino nell'ordine in cui la gru li richiede.
Supporto alla consegna e al montaggio. La produzione per un tipico progetto a portale richiede 20–30 giorni dopo la conferma dei disegni, e l'imballaggio è pianificato per l'efficienza dei container e l'ordine di montaggio. Disegni di montaggio, procedure di serraggio e piani di sequenza accompagnano la spedizione, e il team di ingegneria rimane disponibile durante la fase di montaggio — l'espressione pratica di una filosofia di connessione a saldatura zero in cantiere al servizio di clienti in più di 50 Paesi.
Il punto strategico per gli acquirenti: un fornitore che progetta, fabbrica, vernicia, ispeziona e imballa i collegamenti come un unico processo integrato elimina il rischio di coordinamento che nessuna supervisione in cantiere può recuperare. La qualità del collegamento si crea in fabbrica; il cantiere o la preserva o la distrugge.
Domande da porre prima di firmare il contratto
Utilizzi questa checklist nelle discussioni con i fornitori. Un produttore capace risponderà a ogni domanda con documenti, non con aggettivi.
- Quale percentuale di collegamenti è bullonata in cantiere e quali giunti (se ve ne sono) richiedono saldatura in opera? Perché?
- I fori sono praticati prima della zincatura a caldo e quale massa di rivestimento è specificata (ad esempio, secondo ISO 1461)?
- Quali classi di bulloni e tipi di collegamento (a contatto o a scorrimento critico) sono proposti per ciascuna famiglia di giunti e quale procedura di serraggio è specificata?
- Quali certificazioni di saldatura in officina, specifiche di procedura di saldatura e controlli non distruttivi si applicano alle saldature di officina?
- Come vengono contrassegnati e imballati gli elementi, e la sequenza di imballaggio segue il piano di montaggio?
- Quale codice di progettazione disciplina il calcolo dei collegamenti nel mio Paese e il fornitore può documentare la conformità?
- Quali tolleranze e dime per i tirafondi sono fornite al costruttore delle fondazioni?
- Quali servizi di supervisione al montaggio, method statement e assistenza post-vendita sono inclusi?
Letture correlate per un quadro completo degli acquisti: la nostra guida su come le fondazioni e i metodi di montaggio influenzano costi e tempi del progetto, la panoramica per l'acquirente sui sistemi di rivestimento anticorrosione per progetti costieri, industriali e tropicali, la nostra guida tecnica alla progettazione di edifici in acciaio per carichi neve elevati e freddo estremo, e la spiegazione di come gli edifici in struttura d'acciaio possono essere ampliati dopo la costruzione.
Domande frequenti
I collegamenti bullonati sono forti quanto quelli saldati?
I collegamenti bullonati correttamente progettati sono pienamente in grado di sviluppare la resistenza richiesta da un telaio edilizio, e i codici moderni considerano la progettazione bullonata e saldata come percorsi ugualmente validi. Ciò che differisce è il dettaglio: la saldatura offre un percorso di carico continuo con geometria compatta, mentre la bullonatura trasferisce il carico attraverso piastre e gruppi di bulloni. Per i livelli di carico tipici di officine, magazzini e della maggior parte degli edifici industriali, un sistema bullonato ben progettato soddisfa ogni requisito strutturale con i vantaggi aggiuntivi di rapidità e reversibilità. Per alcuni giunti critici per fatica o geometricamente complessi, sono preferiti i dettagli saldati — ed è per questo che i sistemi ibridi sono prassi standard.
Perché la saldatura in opera danneggia i rivestimenti zincati?
La zincatura è un rivestimento di zinco applicato immergendo l'acciaio in zinco fuso. La saldatura ad arco fonde localmente la superficie dell'acciaio, bruciando lo zinco dentro e intorno alla zona di saldatura e producendo fumi di zinco. L'area esposta deve essere pulita e riparata con vernice ricca di zinco, e le aree riparate raramente eguagliano la durabilità dello strato zincato continuo originale. È per questo che forare prima della zincatura e assemblare in opera con bulloni — senza alcuna saldatura in opera — preserva l'intero sistema di protezione anticorrosiva per tutta la vita dell'edificio.
Come si verifica in cantiere la qualità di un collegamento bullonato?
Attraverso una combinazione di controlli di fabbrica e procedure di cantiere: certificati di colata per le classi di bulloni, chiavi dinamometriche calibrate o metodi a rotazione del dado con ispezione specificata, marcatura di accoppiamento tra le parti collegate per confermare il corretto assemblaggio e verifiche visive che tutte le lamelle siano a pieno contatto. Poiché i fori sono stati praticati a CNC in fabbrica e gli elementi sono marcati per l'accoppiamento, i problemi di montaggio sono rari e immediatamente visibili — a differenza dei difetti di saldatura nascosti, che richiedono prove non distruttive per essere rilevati.
Quando un acquirente sceglierebbe deliberatamente la saldatura in opera?
Casi legittimi includono il collegamento di nuovo acciaio a strutture esistenti dove l'accesso per i bulloni è impossibile, giunti molto grandi che superano i limiti pratici di spedizione, modifiche tardive scoperte durante il montaggio e alcuni lavori di retrofit o rinforzo. In questi casi, richieda saldatori certificati, procedure approvate, protezione dalle intemperie e un piano di ispezione definito — e tratti l'ambito di riparazione del rivestimento come parte dello stesso pacchetto di lavoro.
Un sistema bullonato costa di più?
Il tonnellaggio di fabbricazione può essere marginalmente superiore perché piastre e bulloni aggiungono materiale, e la foratura è un processo aggiuntivo. Ma il costo totale consegnato spesso favorisce la bullonatura una volta conteggiati manodopera in cantiere, durata del montaggio, logistica delle ispezioni, rischio meteorologico e flessibilità futura. Il confronto corretto è il costo del ciclo di vita dell'edificio montato, ispezionato e manutenibile — non la voce di fabbricazione isolata.
Come si comportano i collegamenti bullonati in regioni ad alta ventosità e cicloni?
Il carico del vento mette alla prova i collegamenti in modo diverso dal carico gravitazionale: la spinta verso l'alto inverte le forze nei sistemi di copertura e controventamento, le raffiche cicliche introducono inversioni di carico ripetute, e la separazione strutturale totale è la conseguenza di un cedimento sistemico dei giunti. I telai bullonati ben progettati soddisfano queste esigenze attraverso collegamenti di controventamento a scorrimento critico, piastre di estremità dimensionate per l'inversione e collegamenti di base ancorati per la spinta verso l'alto — purché la velocità del vento di progetto e la categoria di esposizione del sito siano state dichiarate in fase di preventivo. L'azione pratica per l'acquirente è fornire esplicitamente la velocità base del vento e la categoria di terreno del progetto, quindi confermare che il progetto dei collegamenti del fornitore copra il fissaggio delle lastre di copertura, i giunti arcareccio-trave e il pretensionamento del controventamento, che sono gli elementi più spesso sotto-specificati nei mercati soggetti a cicloni.
Quale manutenzione richiedono i collegamenti bullonati e saldati durante la vita dell'edificio?
Come prassi di manutenzione generale per gli edifici in acciaio in ambienti aggressivi, gli acquirenti programmano comunemente ispezioni visive periodiche dei collegamenti — verificando il degrado del rivestimento, la ruggine superficiale ai giunti, il ristagno d'acqua nei dettagli di base e, per i collegamenti bullonati, qualsiasi segno di allentamento — con frequenza proporzionata alla corrosività del sito. I telai bullonati zincati a caldo in genere necessitano di poco oltre al ritocco del rivestimento nei punti di danno meccanico, mentre le strutture saldate verniciate richiedono di solito una manutenzione del rivestimento più precoce e frequente lungo le linee di saldatura e i bordi. Qualunque sia il sistema, i dettagli di drenaggio attorno ai collegamenti di base meritano attenzione regolare, perché l'acqua stagnante alla linea di fondazione è la causa più comune di corrosione a lungo termine dei collegamenti in cantiere.
Un edificio in acciaio saldato esistente può essere convertito a collegamenti bullonati?
Le conversioni parziali sono comuni: aggiunta di giunti bullonati durante un ampliamento, sostituzione di un giunto saldato corrosso con un dettaglio di riparazione bullonato, o bullonatura di nuovi elementi (soppalchi, piattaforme, supporti per attrezzature) al telaio esistente per evitare lavori a caldo. Una conversione completa è raramente economica, ma le modifiche bullonate mirate sono un modo pratico per potenziare o estendere una struttura saldata — previa valutazione ingegneristica degli elementi esistenti.
Conclusione: adattare il metodo di collegamento al progetto e mantenere il controllo in fabbrica
Alla domanda bullonato contro saldato si risponde meglio come questione di logistica e ciclo di vita piuttosto che di resistenza. Entrambi i metodi, adeguatamente ingegnerizzati, producono strutture sicure. Ciò che distingue i progetti internazionali di successo da quelli problematici è dove risiede il rischio di qualità: in una fabbrica controllata con processi certificati e ispezione interna, o in un cantiere lontano con condizioni meteorologiche variabili, specialisti scarsi e accesso limitato ai test. Il modello ricorrente in officine, magazzini, edifici agricoli, hangar, ponti e strutture per eventi è saldare in officina dove il controllo è massimo, bullonare in cantiere dove le condizioni sono incerte e preservare il sistema di protezione anticorrosiva tenendo i lavori a caldo lontani da un telaio zincato.
Se il Suo prossimo progetto richiede un edificio in struttura d'acciaio progettato per un assemblaggio rapido, affidabile e con rivestimento intatto — da un capannone a portale zincato a un pesante edificio industriale — ci invii i Suoi disegni, i carichi e le condizioni del sito. Il nostro team di ingegneria esaminerà con Lei la strategia dei collegamenti, documenterà l'ambito bullonato e saldato nel preventivo e supporterà la fase di montaggio fino alla consegna in più di 50 Paesi. Contatti Jidian Construction Materials Co., Ltd. per un preventivo a livello di collegamento e un programma su cui poter pianificare.