鋼構造建築物のボルト接合と溶接接合の選択に関する完全なB2Bガイド:12要因比較、気候の考慮事項、プロジェクトタイプ別の推奨、サプライヤー品質管理チェックリスト、海外買手向けFAQ。
国際的な鉄骨構造建築プロジェクトは、最終的に同じ技術的問いにたどり着きます。フレームはボルトで接合すべきか、溶接で接合すべきか、それとも両方を組み合わせるべきか。答えは決して見た目の問題ではありません。選択する接合方法は、製作コスト、建方工程、腐食防止システム、サプライヤーが運用すべき品質管理、さらには数十年後の検査、保守、拡張、解体のしやすさにまで影響します。海外のB2B買手が国際サプライヤーから工場、倉庫、スタジアム、橋梁、格納庫、農業用建物を調達する場合、ボルト接合と溶接のどちらを選ぶかは、調達プロセス全体の中で最も重要な技術的選択の一つです。
本ガイドでは、実務的な調達の観点から両方の接合ファミリーを説明します。プロジェクトの成果を実際に左右する要因を比較し、気候と物流が計算をどう変えるかを検討し、建物タイプ別の推奨事項を示し、契約締結前に鉄骨構造サプライヤーに尋ねるべき質問を列挙します。目的は、一方の方法が普遍的に優れていると宣言することではなく、建物タイプ、現場条件、納入制約に接合方法を自信を持って適合させることです。
接合方法の決定が、ほとんどの買手が考えている以上に重要である理由
一般的なプレエンジニアリング鉄骨構造建築では、構造フレームが製作作業の大部分を占め、接合部はエンジニアリング作業の不釣り合いなほど大きな割合を占めます。単一のポータルフレーム建築でも、梁と柱の接合部、母屋の添接、ブレースガセット、ベースプレート、クレーンブラケットの取り付けなど、数千の個別接合部を含むことがあります。それぞれが荷重を安全に伝達し、製作公差内に収まり、工場と現場の両方で経済的に施工可能でなければなりません。
買手が異なるサプライヤーの見積書を評価するとき、接合方法はしばしば価格の中に隠れています。安く見える見積書は、単に現場溶接を多く想定しているだけかもしれません。それは労働力、品質リスク、天候への露出を建方請負業者に転嫁します。完全ボルト接合システムの見積書には、穴あけ、マッチマーキング、穴あけ後の溶融亜鉛めっきなど、初期コストは高いものの現場リスクのカテゴリー全体を除去する工場プロセスが含まれる場合があります。実際に何を比較しているのかを理解することが、防御可能な調達判断への第一歩です。
接合方法の決定は、品質管理上の露出も決めます。溶接品質は溶接工の技量、溶接棒の取り扱い、溶接時の環境条件に大きく依存し、超音波探傷検査や磁粉探傷検査などの非破壊検査で検証されます。ボルト接合は穴の精度、ボルトの等級、管理された締め付けに依存し、トルク法やナット回転法、そしてますますマッチマーキングの簡単な目視確認によって検証されます。どちらの方法も本質的に信頼性が低いわけではありませんが、故障モード、必要な技能、検査のロジスティクスはまったく異なり、それらの違いは市場やプロジェクトタイプによってより重要になります。
最後に、接合方法の選択は腐食防止と相互作用します。これは海岸、熱帯、産業環境における鉄骨建築のライフタイムコストの主要因の一つです。溶融亜鉛めっきと現場溶接は直接対立します。溶接は亜鉛被膜を焼き飛ばし、現場で補修しなければならない露出したピット状の領域を生み出す一方、ボルト接合は工場で施工された被膜を無傷で保ちます。湿度、塩分、産業雰囲気が腐食を加速させる市場である東南アジア、中東、アフリカ、沿岸ラテンアメリカの買手は、この相互作用を慎重に検討すべきです。
鉄骨構造建築におけるボルト接合:仕組みと優れる用途
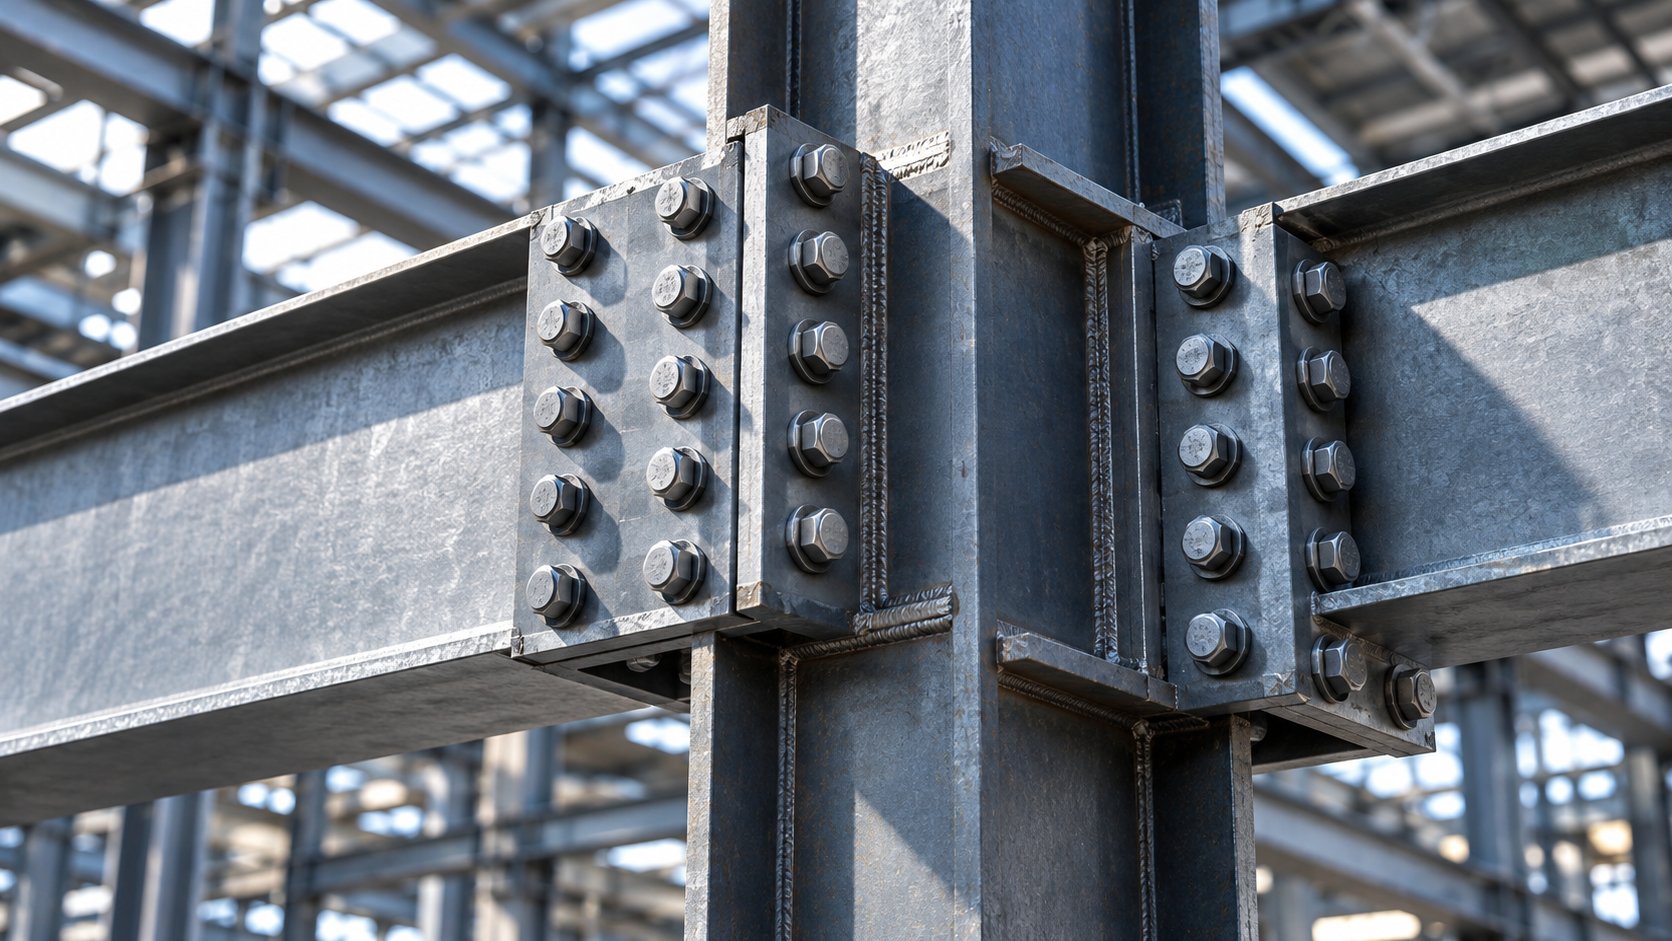
ボルト接合は、事前に開けられた穴と高力ボルトを介して鋼材を接合し、通常は添接板、エンドプレート、クリート、ガセットと協働します。現代のプレエンジニアリング建築システムでは、ボルト接合が標準です。工場は各部材を最終長さに製作し、すべての穴を調整されたパターンに開け、工場溶接が必要な場合は接続プレートを溶接または取り付けた状態で部材を出荷します。現場では、建方作業員が溶接機ではなくレンチでフレームを組み立てます。
ボルト接合の主な種類
調達チームは接合部を設計する必要はありませんが、用語を知っていると図面や見積書を正確に読むのに役立ちます。鉄骨構造建築で最も一般的なボルト接合ファミリーは次のとおりです。
- 支圧接合。 最も経済的で最も一般的なカテゴリーです。ボルトは穴壁への直接支圧とボルト軸部のせん断を介して荷重を伝達します。プレート間に小さな相対すべりを許容しますが、これは大多数の建築フレームで許容されます。
- 摩擦接合(すべり止め)接合。 高力ボルトでプレートを非常に強く締め付け、接触面間の摩擦を介して荷重を伝達し、すべりを許容しません。すべりが構造や使用性を損なう箇所、すなわちクレーン走路、繰り返し荷重を受ける橋梁、高層または地震活動が活発なフレームのブレース、および過大穴や長穴を有する接合部で指定されます。
- エンドプレート接合。 工場で梁端に溶接されたプレートを、現場で柱フランジにボルト締結します。拡張エンドプレートは剛接合フレーム接合部の全塑性モーメント耐力さえ発揮でき、ボルト接合フレームに溶接に近い構造連続性を与えます。
- 添接接合。 ボルト添接板は、輸送限界が部材長を超える場合に分割された柱や梁を接合します。これは高柱、長スパン梁、コンテナ輸送の標準的な手法です。
- ベースおよびアンカー接合。 柱ベースプレートを埋め込みアンカーボルトにボルト締結し、鉛直荷重、せん断、モーメントを基礎に伝達します。
海外の買手がボルト接合システムを好む理由
ボルト接合の利点は、海外調達の優先事項とほぼ完全に一致します。 建方速度 は最大の利点です。インパクトレンチと移動式クレーンを備えた訓練された作業員は、構造溶接を行う作業員よりも劇的に速くボルトフレームを建てられ、現場溶接を中止させるような気象条件でも建方を進められます。 技能への依存度の低さ も遠隔地の現場では同様に重要です。認定構造溶接工は多くのプロジェクト地で不足し高価ですが、有能なボルト締結作業員の動員と監督ははるかに容易です。
品質のトレーサビリティ もボルト接合に有利です。すべてのボルトには等級、バッチ証明書、トルク要件があります。締め付けは校正された工具で確認でき、マッチマーキングにより目視確認が即座に可能です。工場環境では穴あけはCNC制御されるため、現場での fit-up は現場の判断ではなく工場の精度に依存します。これこそが、一流のプレエンジニアリング建築サプライヤーがゼロ現場溶接システムを推進する理由です。溶融亜鉛めっき前に開けられた穴、マッチマーキングされたボルト接合部、図面どおりにボルトで組み立てられる部材です。
将来の柔軟性 が第3の主要な利点です。ボルト接合は緩めたり、調整したり、補強したり、移設したり、解体したりできます。倉庫を拡張したり、中二階を移設したり、後でクレーンを追加したりする可能性のある買手は、ボルトで逆組立可能な接合部を中心に設計されたフレームの恩恵を受けます。資産の解体と転売または移設は、賃貸工業施設や鉱山キャンプでますます重要になっており、主にボルト接合された構造でのみ実用的です。
正直にコスト計上すべき限界
ボルト接合システムにはトレードオフがあります。同じ荷重経路に対して最適化された全溶接設計よりも、プレートとボルト群に若干多くの鋼材を必要とするため、材料トン数はわずかに高くなる可能性があります。穴あけは製作工程を追加し、穴パターンは工場と現場を通じて厳しい公差で調整されなければなりません。非常に大きな荷重を受ける接合部、厚いプレート、大きな力の逆転、長スパン橋梁の疲労criticalなディテールでは、製作の複雑さを増す大きなボルト群や摩擦接合面が必要になる場合があります。また、建方監督が弱い場合、緩いまたはトルク不足のボルトは実際のリスクであり続けるため、サプライヤーの建方支援と明確な締め付け手順は図面だけでなく契約に含めるべきです。
溶接接合:仕組みと優れる用途
溶接接合は、被覆アーク溶接(SMAW)、ガスメタルアーク溶接(GMAW/MIG)、フラックスコアードアーク溶接(FCAW)、または工場でのサブマージアーク溶接(SAW)などのアーク溶接プロセスを用いて、母材自体を融合させて部材を接合します。溶接は添接板、ボルト群、穴を排除します。荷重経路は連続し、接合部は気密で、同じ荷重に対する鋼材トン数は通常、あらゆる接合方法の中で最小です。
工場溶接と現場溶接
調達目的で最も重要な区別は、溶接がどこで行われるかです。 工場溶接 は管理された工場条件で行われます。事前認定された施工手順、認定溶接工、ポジショナー、管理された温度と湿度、超音波探傷検査(UT)や磁粉探傷検査(MT)などの検査機器への即時アクセスです。出荷前に部材へエンドプレート、スチフナー、クリート、ベースプレートを取り付ける工場溶接は、すべての真剣な製作工場で標準的な手法であり、あらゆる見積書で想定されるべきです。
現場溶接 は建方現場で行われ、風、雨、粉塵、温度、アクセス足場、電源、溶接工の疲労、プロジェクト国での検査サービスの利用可能性など、あらゆる現場条件を品質変数として引き継ぎます。現場溶接が正しい答えとなる特定の状況もあります。非常に大きいまたは特殊な接合部、既存構造物への補強接合、建方中に発見された変更などです。しかし、建物全体の体系的な接合方法としては、制御が最も弱い場所にリスクを集中させます。
溶接接合がより良い選択となる場合
溶接はその強みが支配的なシナリオで優れています。 重工業フレーム 大きなプレートガーダー、厚いボックス柱、高い疲労要求を伴うもの、すなわち重クレーン工場、発電所建屋、長スパン転送構造は、しばしば完全溶接された工場添接を備えた工場溶接組立部材を使用します。溶接ディテールはよりコンパクトで、疲労性能に最適化できるためです。 気密または水密アセンブリ、例えばタンク支持や特殊工業用囲いは、本質的に溶接を必要とします。 重量criticalな用途、一部の橋梁部材や長スパントラスを含むものは、溶接ディテールの材料効率の恩恵を受けます。そして 複雑な建築ノード 、空港ターミナル、スタジアム屋根、フィーチャータワーに典型的な曲面交差部は、標準的なボルト金物では形状を解決できないため、しばしば工場溶接ノードを必要とします。
契約で管理すべき限界
現場溶接は、認定溶接工、認定された溶接施工要領書、溶接棒の保管と取り扱い管理、防風対策、溶接後検査を必要とし、これらはすべてあなたの国で、あなたまたは請負業者の監督下で、現場の金銭と時間を要します。亜鉛めっき部材への現場溶接は熱影響部の亜鉛被膜を破壊し、ワイヤブラシと亜鉛リッチ塗料による補修を必要とします。これは建物の寿命にわたる保守負債です。溶接接合はまた恒久的です。変更、拡張、解体には切断が必要で、部材を損傷し再利用を複雑にします。これらの限界のいずれも溶接を悪い選択にするものではありません。単に、溶接接合が品質とライフタイム保守の義務を現場段階に移すことを意味し、調達条件はそれを反映すべきです。
ボルト対溶接:実際のプロジェクトを決める12の要因
以下の表は、国際的な鉄骨建築プロジェクトを最も頻繁に決定する要因の比較をまとめたものです。続く説明では、表では捉えられないニュアンスを説明します。
| 決定要因 | ボルト接合 | 溶接接合 |
|---|---|---|
| 現場での建方速度 | 高速。天候耐性あり。クレーンとレンチのワークフロー | 低速。天候に敏感。順序依存 |
| 現場技能要件 | 訓練されたボルト締結作業員。広く利用可能 | 認定溶接工。多くの市場で不足 |
| 品質管理環境 | CNC穴あけ+トルク検証。現場で確認可能 | 工場では優秀。現場での管理は困難 |
| 材料効率 | わずかに高い(プレート+ボルト) | 最も効率的な荷重経路 |
| 製作コスト | 穴あけ+プレート加工 | 溶接工時間+検査。重接合部には効率的 |
| 腐食防止との適合性 | 溶融亜鉛めっきに最適。被膜は無傷 | 現場溶接は亜鉛を焼失。補修塗装が必要 |
| 疲労および重繰り返し荷重 | 摩擦接合ディテールは良好に機能 | 適切なディテールと検査で優秀 |
| 将来の変更・拡張 | 逆組立可能。ボルトは調整または除去可能 | 恒久的。変更には切断が必要 |
| 供用期間中の検査 | 簡単な目視およびトルクチェック | 欠陥が疑われる場合NDTが必要 |
| 解体・移設価値 | 高い。資産はボルトを外して移動可能 | 低い。切断は部材を損傷 |
| 建方中の天候依存 | 低い | 高い(風、雨、湿度が溶接品質に影響) |
| リスクの所在 | 工場(管理)+締め付け手順 | 現場(請負業者の技能と条件) |
速度、工程、天候リスク
海外プロジェクトでは、建方ウィンドウは船舶遅延、港混雑、通関、基礎準備、現地労働力の可用性など、チェーン内のあらゆる物流不確実性にさらされます。ボルトフレームは、クレーンが部材を配置できる速さで部材が立ち上がり、溶接を停止させるような条件でもボルト締結が進むため、現場のクリティカルパスを圧縮します。対照的に現場溶接は、乾いた表面、防風、寒冷時の予熱を必要とします。モンスーン雨や砂漠の砂嵐の1週間で、溶接依存の工程が数週間遅れる可能性があります。熱帯、沿岸、強風地域で建設する買手は、この工程の非対称性を理論上のものではなく実際のコスト行として扱うべきです。
品質リスクとその所在
有用なメンタルモデル:溶接は品質リスクを人と現場条件に集中させ、ボルト接合は工場の精度と設置手順に集中させます。サプライヤーが成熟した製作工場、すなわちCNC穴あけ、管理された溶接ライン、社内検査チーム、ISO 9001、CE、SGS、BV監査などの認証を有する場合、ボルト主体のシステムは事実上、ほぼすべての接合品質を管理環境に移し、出荷前に検証できます。目的地国の建方請負業者が溶接に強くボルト手順に弱い場合、計算は変わり得ます。しかしほとんどの国際プロジェクトでは、鋼材が港を離れる前に検査可能であるため、工場管理の経路がより安全な既定です。
腐食:買手が過小評価する相互作用
ISO 1461に基づく溶融亜鉛めっき、例えば少なくとも275 g/m²の被膜は、湿潤、海岸、農業環境における鉄骨建築フレームの最も費用対効果の高い腐食防止戦略の一つです。ボルト接合と亜鉛めっきは自然なパートナーです。穴は亜鉛めっき前に開けられ、溶融亜鉛は穴の内部を含むあらゆる表面を覆い、被膜は無傷で現場に到着します。亜鉛めっきフレームへの現場溶接は局所的に被膜を破壊し、亜鉛からヒュームを発生させ、長期性能が現場作業員の勤勉さに完全に依存する補修領域を残します。アンモニアが豊富な畜産建物、肥料工場、沿岸倉庫、湿潤熱帯工場では、この相互作用だけでしばしばボルト接合システムに有利に決まります。
耐震挙動と接合部の靭性
地震多発地域では、接合部のディテールは靭性、すなわち脆性破壊を起こさずに変形する能力を発揮する必要があります。現代の耐震設計は、降伏がどこで発生するかを慎重に選定することでこれを実現しており、ボルト接合と溶接接合のどちらも対応可能なディテールに仕上げることができます。拡張エンドプレート式ボルトモーメント接合は、靭性と工場での品質管理を両立できるため、耐震フレームで広く採用されています。溶接モーメント接合も、溶接アクセス、裏当て金、検査が適切に設計されていれば同様に確立された手法です。調達上の要点は、どちらか一方が耐震的に安全で他方がそうではないということではなく、耐震プロジェクトでは、お客様の国の支配的なコードを理解し、どちらの手法を選んでも接合部設計を文書化できるエンジニアを持つサプライヤーが求められるという点です。
トン数単価だけでなく総保有コスト
ボルトシステムは、製作見積もり上、鋼材トン数と穿孔コストがわずかに高くなる場合があります。溶接システムは、トン数は低く抑えられるものの、現場労務費、検査費、天候対策費、塗装補修費が高くなる場合があります。資産のライフサイクル全体で見ると、ボルトシステムは選択肢を保持します。接合部が可逆的であれば、中二階の追加、張間の延長、建物の移設、腐食部材の交換がより簡単かつ安価になります。優秀な買手は、製作費の単独項目ではなく、製作費+輸送費+建方費+検査費+将来の柔軟性という、納入およびライフサイクルの総コストで接合部の判断を評価します。
気候と現場条件が答えをどう変えるか
同じ建物プログラムでも、環境が異なれば最適な接合戦略は変わります。国際的な買手は、仕様書に現場分析を明示すべきです。
- 海岸および海洋性大気。 塩分を含む飛沫は、塗装の欠陥部で腐食を加速します。完全ボルト接合の溶融亜鉛めっきフレームで、接合部が密閉され塗装が無傷であれば、メンテナンスを最小化できます。現場溶接は例外的な措置とし、実施後は厳密な亜鉛補修を行うべきです。
- 熱帯および高湿度地域。 結露や生物学的環境(例えば、家畜舎のアンモニア)は、鋼材と塗装の両方を侵します。ボルト接合は亜鉛めっきを保持しますが、現場溶接は塗装システムに恒久的な弱点を生じさせます。
- 砂漠および高温地域。 熱膨張の幅が広く、砂を含んだ風が現場作業を困難にします。ボルトによる建方は風の合間を縫って迅速に進み、摩擦接合(すべり)接合部は熱による移動サイクルに信頼性高く対応します。
- 寒冷および積雪荷重地域。 凍結条件下での現場溶接は、予熱と養生囲いを必要とし、コストとリスクを高めます。ボルト接合は寒さの影響を受けません。接合部設計では、積雪漂流荷重と極低温での脆性破壊の考慮に対応する必要があり、これは接合方法にかかわらずサプライヤーの設計チームが担うエンジニアリング業務です。
- インフラが限られた遠隔地。 認定溶接士、検査サービス、安定した現場電力の確保が難しい場合、現場溶接ゼロのボルトシステムは依存関係を完全に排除します。
農業プロジェクトはこの点を具体的に示します。 プレハブ亜鉛めっき鉄骨構造の養豚舎 は、塗装の欠陥がすべて重要となる腐食性の洗浄環境で運用されます。ボルト接合の亜鉛めっき接合部が実用的な標準です。同じ論理が、湿潤気候で複合用途に供される 農業用軽量鉄骨ファームシェッド建物 にも当てはまります。
建物タイプ別の推奨接合戦略
プロジェクトの種類によって、工場溶接と現場ボルト接合の最適な組み合わせは変わります。以下の推奨事項は、プレエンジニアードおよびエンジニアード鉄骨建物における一般的な実務を反映しており、経験豊富なファブリケーターが作業をどのように段取りするかと一致しています。
- ポータルフレームの工場および倉庫。 ボルトシステムの典型的なケースです。工場溶接されたエンドプレートとベースプレート、工場で穿孔された孔、そして完全にボルト接合された現場継手です。 溶融亜鉛めっきポータルフレーム鉄骨工場 で現場溶接ゼロのボルト接合システムを採用した例は、このアプローチを最もクリーンに示しています。亜鉛めっき前に穿孔され、間違いのない建方を可能にする合マーク付きの接合部です。
- 軽量フレーム倉庫および物流建物。 運用開始までの速度が優先され、ボルト継手を備えたモジュラーベイ(例えば6~9 m間隔)は、迅速な建方と後の増築の両方を支えます。典型的な構成については、 軽量鉄骨フレーム金属構造倉庫 または プレハブ建設ポータルフレーム倉庫 をご覧ください。
- 重クレーン工場および産業プラント。 ハイブリッドです。工場溶接された組立柱とクレーンガーダー(溶接品質が管理され、疲労ディテールを最適化できる場合)に、建方の実用性のためのボルト現場継手とボルトクレーンブラケット接合を組み合わせます。専用設計の プレハブクレーン鉄骨工場 または 重量鉄骨構造工場建物 は通常このパターンに従います。
- 長スパンのスポーツ施設および空港ターミナル。 複雑な形状では、節点と曲線部材の重量物工場溶接が不可欠です。現場接合部は、アクセスと工程が許す限りボルト接合とします。エンジニアリング上の重点は、節点の製作精度と建方順序にあります。
- 橋梁。 疲労と繰り返し荷重が支配的です。現代の実務では、工場溶接されたプレートガーダーにボルト(多くの場合摩擦)現場継手を組み合わせます。これは最もコード化されたハイブリッドです。 モジュラー鋼ガーダーまたはアーチ橋 をボルト現場組立用に設計することで、輸送に適したモジュールと管理された現場接合部を両立できます。
- 航空機ハンガー。 非常に大きなクリアスパンと重量の引き戸は、少数の接合部に大きな力を生じさせます。主要部材は工場溶接し、ボルト継手を組み合わせることで、輸送寸法を管理可能に保ちます。 プレハブ鉄骨構造航空機ハンガー は典型的な用途です。
一貫したパターンに注目してください。 管理が効く工場では溶接し、条件が不確かな現場ではボルト接合します。 このパターンを逆転させるプロジェクト、つまり主要部材の重量物現場溶接は、サプライヤー評価において追加の精査に値します。
ハイブリッドアプローチ:工場溶接+現場ボルト接合
最も信頼性の高い国際プロジェクトでは、一方の方法のみを排他的に選ぶことは稀です。各方法を最も性能を発揮する段階に割り当てます。実際には、製作工場がプレート、スティフナー、取付金物を部材に取り付けるすべての溶接を、認定溶接士、管理された手順、社内超音波検査の下で行い、現場段階では合マーク図面に従って部材をボルトで結合するという意味です。
このハイブリッドは4つの複合的な利点をもたらします。第一に、プレートとクリートは工場で部材に溶接される(ボルト接合ではない)ため、ボルト接合のトン数ペナルティを最小化します。第二に、現場溶接がクリティカルパスにないため、建方速度を最大化します。第三に、孔は溶融亜鉛めっき前に穿孔され、現場での熱作業が塗装を損なわないため、亜鉛めっきシステムを保護します。第四に、品質監査が簡素化されます。接合部品質のほぼすべてを出荷前に工場で検証でき、現場段階は管理された手順的に単純な組立作業となります。
見積書を受け取ったら、各選択肢が想定する現場溶接量を明確に確認してください。「同じ」建物の2つの見積もりでも、一方が300箇所の現場溶接を含み、他方が含まない場合、大幅に異なることがあります。ボルト選択肢は製作費でわずかに高く見積もられても、納入・建方・検査済みコストで大幅に安くなり、工程リスクも実質的に低くなる場合があります。
接合部指定時によくある買手の誤り
多くの国際プロジェクトで、同じ仕様ミスが繰り返されます。これを避けるのにコストはかからず、最も頻繁な紛争を防ぐことができます。
- 性能ではなく方法を指定すること。 「すべて溶接」または「すべてボルト」を絶対として述べると、不経済なディテールを強制する場合があります。性能(荷重、コード、腐食環境、建方制約)を指定し、資格あるエンジニアにディテールを選定させつつ、現場溶接を最小化し正当化することを要求してください。
- 腐食保護との相互作用を無視すること。 亜鉛めっきフレームを発注しながら現場溶接接合部を受け入れると、塗装システムが台無しになります。現場溶接が避けられない場合は、書面による亜鉛補修手順と材料を要求してください。
- 検査体制なしで現場溶接を受け入れること。 現場溶接の超音波検査または磁粉探傷検査を誰が、どの装置で、どの合否基準に対して実施しますか?契約に明記されていなければ、品質リスクは黙ってお客様に転嫁されています。
- ボルト締付手順を過小評価すること。 ボルト締付は単純ですが、いい加減ではいけません。校正されたレンチ、指定された締付順序、合マーク確認が重要です。クレーン順序と接合部締付の両方を網羅する建方方法書を要求してください。
- 将来の増築を忘れること。 後に建物を延長する予定の買手は、ボルト接合の妻壁フレーム、増築荷重に対応するサイズのボルト継手、増築ラインを継続する母屋システムを要求すべきです。レトロフィット溶接は高価な代替手段です。
- 許容差を未定義のままにすること。 孔の許容差、アンカーボルト位置の許容差、部材長さの許容差が、ボルトフレームが実際に組み上がるかどうかを決定します。わずかでも位置がずれて打設されたアンカーボルトは、現場遅延の主要因です。許容差に合意し、出荷前にテンプレートを検証してください。
出荷前に要求すべき接合部設計の成果物
国際プロジェクトでは、鋼材が梱包される前に受け取る文書が接合部品質管理の主要な手段となります。船が出航した後では、接合部の欠陥はすべてファブリケーターの工場問題ではなく、お客様の国での現場問題になるからです。有能なサプライヤーは、設計から梱包までの接合部を網羅する定義された成果物パッケージを提供し、お客様はこれを契約上要求すべきです。
少なくとも以下の項目を要求し、生産承認前に仕様書と照合してレビューしてください。
- 接合部設計計算書 は、お客様の管轄区域の支配的なコードに参照し、各接合部ファミリー、設計力、選択したディテールの利用率を示します。これは、ボルトまたは溶接ソリューションが想定ではなくエンジニアリングされた証拠です。
- 孔パターン付きの製作図 は、すべての部材について、孔径、ゲージ、ピッチ、縁端距離、プレート厚を示します。これらの図面がCNC穿孔を制御するため、その精度が現場の取り合いを決定します。
- 完全なボルトスケジュール は、各接合部ファミリーのボルト等級、径、長さ、数量、締付方法を記載します。ボルトスケジュールは、遠隔地での不足に対する調達チェックにもなります。
- 溶接文書 は工場溶接について、使用した溶接手順仕様書、溶接士資格の概要、超音波検査などの非破壊検査の範囲と結果を含みます。
- 塗装記録は、溶融亜鉛めっきが指定されている場合の亜鉛めっき証明書を含み、塗装質量と被覆を契約と照合して検証できます。
- 合マーク図 は、鋼材上のすべてのマークを建方図に対応付け、現場クルーが数千の部材を曖昧さなく組み立てることを可能にします。
- 建方計画に沿った梱包リストは、クレーンが必要とする順序でコンテナを開けられるようにします。現場時間を実質的に短縮する小さな文書です。
- 建方マニュアル は、クレーンの前提、部材順序、ボルト締付手順、トルク値、検査ホールドポイントを網羅します。
このパッケージのレビューは出荷前に数日のエンジニアリング工数を要しますが、到着後に不足成果物を発見すると数週間を要します。成果物リストを契約化し、検査承認を支払または出荷のマイルストーンとする買手は、一貫して建方が円滑でクレームが少ないと報告しています。問題が起きないからではなく、修正がまだ安価なうちに発見されるからです。
プロの鉄骨構造サプライヤーが接合部をどのようにエンジニアリングするか
有能なファブリケーターの内部で何が行われるかを理解することは、トン当たり価格を超えて見積もりを評価する助けになります。中国福建省アモイに拠点を置き、年間36万トンの鉄骨構造と100万m²の建築外装システムの生産能力を持つ鉄骨構造メーカー、Jidian Construction Materials Co., Ltd.では、接合部のワークフローが設計から納入まで統合されており、同じ哲学が製品範囲全体に適用されています。つまり、可能な限りの接合部を工場で解決し、現場には溶接プロジェクトではなくボルト締付作業を出荷するというものです。
設計とディテール。 エンジニアはフレームをモデル化し、Q345B/Q355Bなどの等級から部材をサイズ設定し、仕向地市場の支配的なコードに基づいて各接合部を設計し、すべての孔パターン、プレート厚、ボルト等級が明示された調整済み製作図を作成します。同社は中国の国家鉄骨構造基準および仕様の策定と審査に参画しており、設計部門は各プロジェクトの管轄区域に適用されるコードに従って業務を行っています。
製作。 CNC穿孔は管理された許容差で孔パターンを形成し、工場溶接は認定手順の下でエンドプレート、クリート、スティフナーを取り付けます。溶融亜鉛めっきが指定されている場合、穿孔は亜鉛めっきに先行するため、塗装は孔壁を含むすべての面を覆います。部材には合マークが付され、現場クルーが図面をボルトごとに解釈することなくフレームを組み立てられます。
品質管理。 社内検査チームが原材料品質を管理し、溶接の超音波検査を実施し、除錆等級を検証し、梱包前に寸法をチェックします。品質マネジメントシステムはISO 9001、CE、SGS、BV認証に支えられています。接合部構成部品(ボルト、プレート、部材)は、建方順序に合わせて計数、合マーク、梱包されるため、コンテナはクレーンが必要とする順序で到着します。
納入と建方サポート。 一般的なポータルフレームプロジェクトの生産は、図面確認後20~30日で完了し、梱包はコンテナ効率と建方順序を考慮して計画されます。建方図、締付手順、順序計画が船積みに同梱され、エンジニアリングチームは建方段階を通じて対応可能です。これは、50か国以上の顧客にサービスを提供する現場溶接ゼロの接合哲学の実践的な表れです。
買手にとっての戦略的なポイントは、接合部の設計、製作、塗装、検査、梱包を一貫したプロセスとして行うサプライヤーを選ぶことです。これにより、現場での監督では到底取り戻せない調整リスクを排除できます。接合部の品質は工場でつくられ、現場はそれを維持するか、損なうかのどちらかです。
契約締結前に確認すべき質問
サプライヤーとの打ち合わせでは、このチェックリストを活用してください。能力のある製造業者は、あいまいな形容詞ではなく、文書で全ての質問に答えます。
- 現場でボルト接合される接合部の割合は何パーセントですか。また、現場溶接が必要な接合部(ある場合)はどれで、その理由は何ですか。
- 穴は溶融亜鉛めっき前に穿孔されていますか。また、めっき付着量はどの規格(例:ISO 1461)に準拠していますか。
- 各接合部ファミリーに対して、どのボルト等級と接合形式(支圧接合または摩擦接合)が提案されており、締付け手順はどのように規定されていますか。
- 工場溶接に適用される溶接士資格、溶接施工要領書(WPS)、非破壊検査は何ですか。
- 部材のマッチマークと梱包方法はどのように行われ、梱包順序は建方計画に従っていますか。
- わが国のどの設計基準が接合部設計を規定しており、サプライヤーは準拠を文書で証明できますか。
- 基礎工事担当者に提供されるアンカーボルトの許容差とテンプレートは何ですか。
- 建方監督、施工要領書、アフターサービスは含まれていますか。
調達全体像を把握するための関連資料:当社のガイド 基礎と建方方法がプロジェクトのコストとスケジュールに与える影響、買手向けの概要 沿岸部、工業地帯、熱帯プロジェクト向けの防食塗装システム、当社のエンジニアリングガイド 豪雪地帯と極寒地向けの鉄骨建築設計、そして解説 鉄骨構造建築物の建設後の増築方法.
よくある質問
ボルト接合は溶接接合と同じくらい強いですか。
適切に設計されたボルト接合は、建築骨組に要求される強度を十分に発揮でき、現代の基準ではボルト設計と溶接設計は同等に有効な方法として扱われます。異なるのはディテールです。溶接はコンパクトな形状で連続した荷重経路を与え、ボルト接合はプレートとボルト群を通じて荷重を伝達します。工場、倉庫、ほとんどの産業建築物で典型的な荷重レベルでは、適切に設計されたボルトシステムはすべての構造要件を満たし、さらに迅速さと可逆性という利点を備えます。疲労が重要な接合部や幾何学的に複雑な接合部では溶接ディテールが好まれます。そのためハイブリッドシステムが標準的な実務となっています。
現場溶接が亜鉛めっきを損傷するのはなぜですか。
亜鉛めっきは、鋼材を溶融亜鉛に浸して施す亜鉛皮膜です。アーク溶接は鋼材表面を局部的に溶かし、溶接部とその周辺の亜鉛を燃焼させ、亜鉛ヒュームを発生させます。露出した部分は清掃し、亜鉛リッチ塗料で補修する必要がありますが、補修部分が元の連続した亜鉛めっき層の耐久性に匹敵することはほとんどありません。だからこそ、めっき前の穿孔と現場ボルト組立(現場溶接ゼロ)が、建物の寿命にわたって防食システム全体を維持するのです。
現場でボルト接合の品質はどのように検証されますか。
工場管理と現場手順の組み合わせにより検証します。ボルト等級のミルシート、校正されたトルクレンチまたは回転法と規定の検査、接合部間のマッチマークによる正しい組立の確認、すべての重ね板が完全に接触しているかの目視確認などです。穴は工場でCNC穿孔され、部材はマッチマークされているため、はめ合いの問題はまれで、すぐに発見できます。一方、隠れた溶接欠陥は非破壊検査でなければ検出できません。
買手が意図的に現場溶接を選ぶのはどのような場合ですか。
正当なケースには、ボルトのアクセスが不可能な既存構造物への新規鋼材の接続、輸送限界を超える非常に大きな接合部、建方中に発見された後期の変更、特定の改修・補強工事などがあります。これらの場合、認定溶接士、承認された手順、天候保護、明確な検査計画を要求し、塗装補修範囲を同じ作業パッケージの一部として扱ってください。
ボルトシステムはコストが高くなりますか。
プレートとボルトが材料を追加し、穿孔が工程追加となるため、製作トン数はわずかに高くなる可能性があります。しかし、現場労務、建方期間、検査ロジスティクス、天候リスク、将来の柔軟性を考慮すると、総納入コストはボルト接合に有利になることが多いです。正しい比較は、建方・検査・保守可能な建物のライフサイクルコストであり、製作費の単独項目ではありません。
強風・サイクロン地域でボルト接合はどのように機能しますか。
風荷重は重力荷重とは異なる形で接合部に挑みます。屋根システムやブレースでは浮き上がりが力を逆転させ、周期的な突風が繰り返し荷重反転をもたらし、接合部の体系的破壊は構造全体の分離につながります。適切に設計されたボルト骨組は、摩擦接合ブレース接合部、反転に耐えるエンドプレート、浮き上がりに定着された柱脚接合部によってこれらの要求に応えます。ただし、見積段階で現場の設計風速と粗度区分が明示されていることが条件です。買手の実際的な行動は、プロジェクトの基本風速と地形区分を明確に提供し、サプライヤーの接合部設計が屋根板の取付け、母屋と梁の接合、ブレースの初期張力を含むことを確認することです。これらはサイクロン多発市場で最も仕様が不足しがちな要素です。
建物の寿命にわたってボルト接合と溶接接合に必要なメンテナンスは何ですか。
腐食性環境下の鉄骨建築物における一般的なメンテナンスとして、買手は通常、接合部の定期的な目視検査を計画します。塗膜の劣化、接合部の表面錆、柱脚部の水たまり、ボルト接合の場合は緩みの兆候を確認し、頻度は現場の腐食性に応じて調整します。溶融亜鉛めっきボルト骨組は、機械的損傷部の塗装タッチアップ以外はほとんど必要としないのが一般的です。一方、塗装された溶接構造物は、溶接線やエッジでより早く、より頻繁な塗装メンテナンスが必要になることが多いです。いずれのシステムでも、柱脚接合部周辺の排水ディテールには定期的な注意が必要です。基礎ラインの滞留水は、現場における長期的な接合部腐食の最も一般的な原因だからです。
既存の溶接鉄骨建築物をボルト接合に変更できますか。
部分的な変更は一般的です。増築時にボルト継手を追加する、腐食した溶接接合部をボルト補修ディテールに置き換える、火気作業を避けるために新しい付属物(中二階、プラットフォーム、設備支持)を既存骨組にボルト接合するなどです。完全な変更は経済的でないことがほとんどですが、的を絞ったボルトによる改造は、溶接構造物をアップグレードまたは延長する実用的な方法です。ただし、既存部材のエンジニアリング評価を条件とします。
結論:接合方法をプロジェクトに合わせ、工場で管理する
ボルト対溶接の問いは、強度の問題ではなく、ロジスティクスとライフサイクルの問題として答えるのが最適です。どちらの方法も適切に設計すれば安全な構造物を実現します。国際プロジェクトの成功と失敗を分けるのは、品質リスクがどこにあるかです。認定プロセスと社内検査を備えた管理された工場か、天候が変わりやすく専門家が少なく試験へのアクセスが限られる遠隔地の現場か。工場、倉庫、農業用建物、格納庫、橋梁、施設にわたる一貫したパターンは、管理が最も高い工場で溶接し、条件が不確かな現場でボルト接合し、亜鉛めっき骨組に火気作業を加えないことで防食システムを維持することです。
次のプロジェクトで、迅速で信頼性が高く、塗装が損なわれない組立のために設計された鉄骨構造建築物が必要な場合 — 亜鉛めっきポータルフレーム工場 から、重量 産業用工場建屋 まで — 図面、荷重、現場条件をお送りください。当社のエンジニアリングチームが接合戦略を一緒に検討し、見積書にボルトと溶接の範囲を明記し、50カ国以上への納入を通じて建方段階を支援します。接合部レベルでの見積書と計画可能なスケジュールについては、Jidian Construction Materials Co., Ltd.にお問い合わせください。