Um guia B2B completo para escolher entre ligações aparafusadas e soldadas para edifícios de estrutura metálica: comparação de 12 fatores, considerações climáticas, recomendações por tipo de projeto, lista de verificação de controlo de qualidade do fornecedor e perguntas frequentes para compradores internacionais.
Todo projeto internacional de construção em estrutura de aço acaba por chegar à mesma questão de engenharia: a estrutura deve ser unida com parafusos, com soldas, ou com uma combinação de ambos? A resposta nunca é estética. A estratégia de ligação que escolher afeta o custo de fabrico, o prazo de montagem, o sistema de proteção anticorrosiva, os controlos de qualidade que o fornecedor tem de operar e até a facilidade com que o edifício pode ser inspecionado, mantido, ampliado ou desmontado décadas mais tarde. Para compradores B2B internacionais que adquirem oficinas, armazéns, estádios, pontes, hangares e edifícios agrícolas a um fornecedor internacional, a decisão entre ligações aparafusadas e soldadas é uma das escolhas técnicas mais determinantes de todo o processo de compra.
Este guia explica as duas famílias de ligações em termos práticos de compra. Compara-as segundo os fatores que realmente determinam os resultados do projeto, analisa como o clima e a logística alteram o cálculo, apresenta recomendações por tipo de edifício e lista as perguntas que deve colocar a qualquer fornecedor de estruturas de aço antes de assinar um contrato. O objetivo não é declarar um método universalmente superior — é ajudá-lo a alinhar a estratégia de ligação com o tipo de edifício, as condições do local e as restrições de entrega, com confiança.
Por que a decisão de ligação importa mais do que a maioria dos compradores imagina
Num edifício típico de estrutura de aço pré-fabricada, a estrutura portante representa a maior parte do trabalho de fabrico, e as ligações representam uma proporção desproporcionada do esforço de engenharia. Um único edifício de pórtico pode conter milhares de ligações individuais: juntas viga-pilar, emendas de madres, cantoneiras de terças, chapas de contraventamento, placas de base e fixações de consolas para pontes rolantes. Cada uma deve transferir a carga com segurança, encaixar dentro das tolerâncias de fabrico e ser economicamente executável tanto na fábrica como no local.
Quando os compradores avaliam propostas de diferentes fornecedores, a estratégia de ligação fica frequentemente escondida no preço. Uma proposta que parece mais barata pode simplesmente assumir mais soldadura no local, transferindo mão de obra, risco de qualidade e exposição às condições meteorológicas para o seu empreiteiro de montagem. Uma proposta com um sistema totalmente aparafusado pode incluir processos de fábrica — furação, marcação de correspondência, galvanização após furação — que custam mais antecipadamente, mas eliminam categorias inteiras de risco no local. Compreender o que está realmente a comparar é o primeiro passo para uma decisão de compra defensável.
A decisão de ligação também determina a sua exposição ao controlo de qualidade. A qualidade da soldadura depende fortemente da perícia do soldador, do manuseamento dos elétrodos e das condições ambientais no momento da soldadura; é verificada através de ensaios não destrutivos, como inspeção por ultrassons ou partículas magnéticas. As ligações aparafusadas dependem da precisão dos furos, da classe dos parafusos e do aperto controlado; são verificadas através de procedimentos de binário ou rotação da porca e, cada vez mais, através de simples verificações visuais da marcação de correspondência. Nenhum método é inerentemente pouco fiável, mas os modos de falha, as competências exigidas e a logística de inspeção são completamente diferentes — e essas diferenças importam mais em alguns mercados e tipos de projeto do que em outros.
Por fim, a escolha da ligação interage com a proteção anticorrosiva, que é um dos principais fatores de custo ao longo da vida útil para edifícios de aço em ambientes costeiros, tropicais e industriais. A galvanização por imersão a quente e a soldadura no local estão em tensão direta: a soldadura queima os revestimentos de zinco e cria áreas nuas e corroídas que têm de ser reparadas no local, enquanto a ligação aparafusada preserva o revestimento aplicado em fábrica intacto. Os compradores no Sudeste Asiático, no Médio Oriente, em África e na América Latina costeira — mercados onde a humidade, o sal ou as atmosferas industriais aceleram a corrosão — devem ponderar cuidadosamente esta interação.
Ligações aparafusadas em edifícios de estrutura de aço: como funcionam e onde se destacam
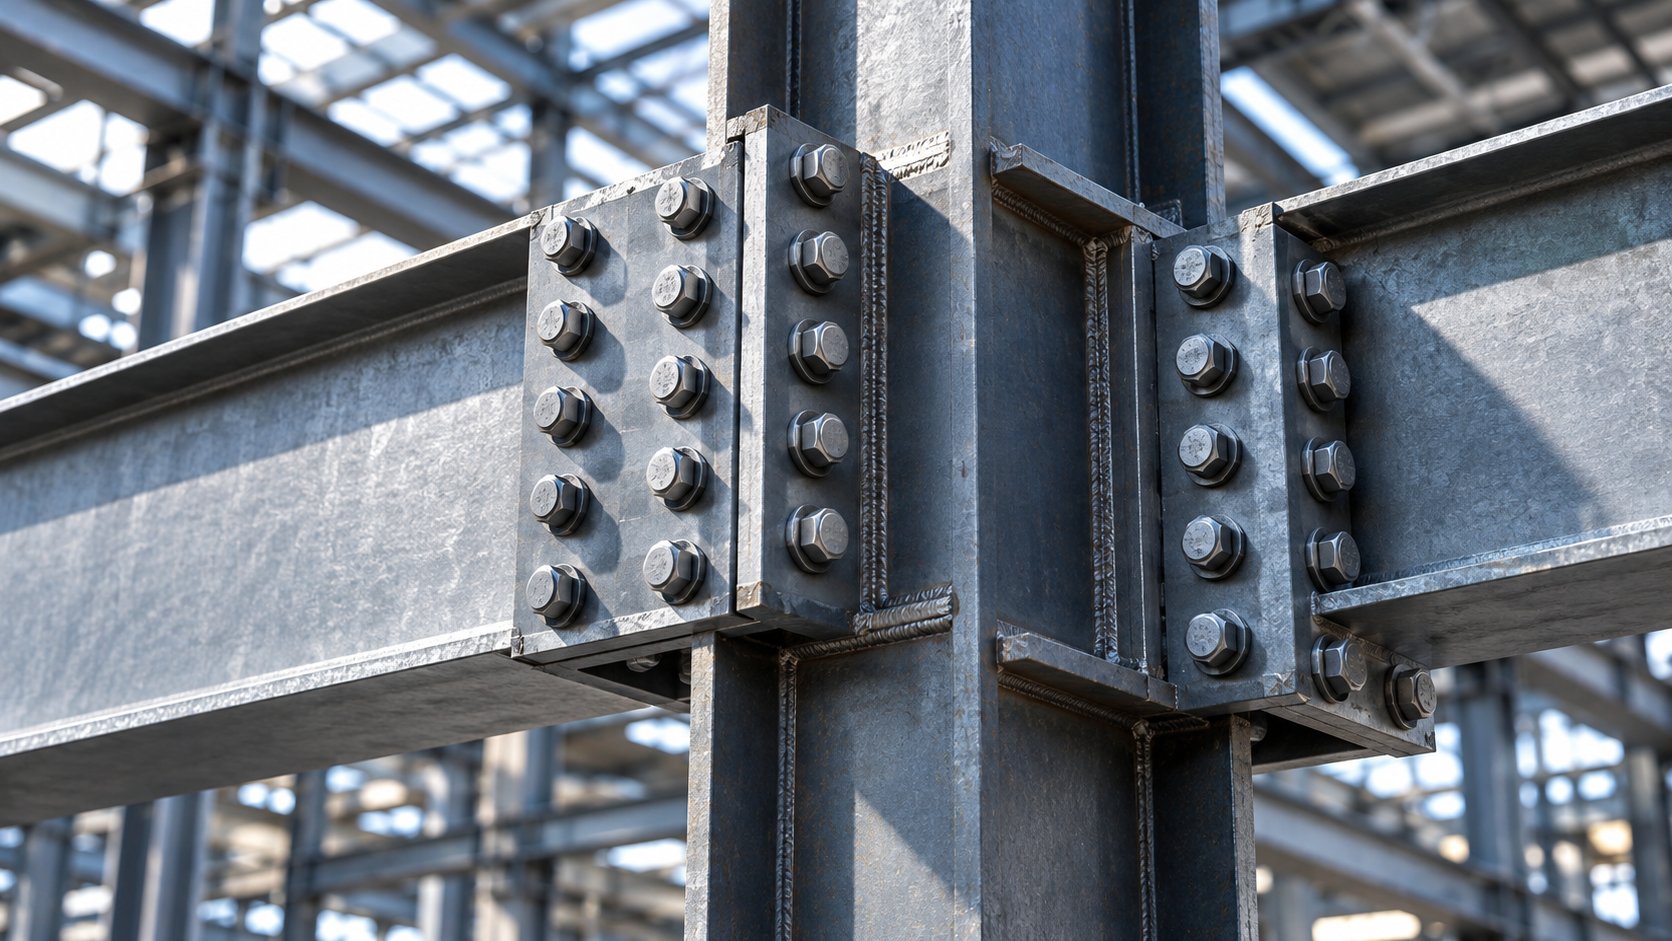
Uma ligação aparafusada une elementos de aço através de furos pré-perfurados e parafusos de alta resistência, geralmente em conjunto com chapas de emenda, chapas de extremidade, cantoneiras ou gussets. Nos sistemas modernos de edifícios pré-fabricados, as ligações aparafusadas são a norma: a fábrica fabrica cada elemento no comprimento final, perfura todos os furos num padrão coordenado e envia os elementos com as suas placas de ligação já soldadas ou fixadas onde a soldadura em fábrica é necessária. No local, a equipa de montagem monta a estrutura com chaves de porcas em vez de máquinas de soldar.
Os principais tipos de ligações aparafusadas
As equipas de compras não precisam de dimensionar ligações, mas conhecer o vocabulário ajuda a ler desenhos e propostas com precisão. As famílias de juntas aparafusadas mais comuns em edifícios de estrutura de aço são:
- Ligações por contacto (bearing-type). A categoria mais económica e mais comum. Os parafusos transferem a carga através de contacto direto contra as paredes dos furos e corte transversal no fuste do parafuso. Permitem um pequeno deslizamento relativo entre as placas, o que é aceitável na grande maioria das estruturas de edifícios.
- Ligações resistentes ao deslizamento (friction-grip). As placas são apertadas com tal força por parafusos de alta resistência que a carga é transferida por atrito entre as superfícies de contacto, sem deslizamento permitido. São especificadas onde o deslizamento danificaria a estrutura ou a funcionalidade: caminhos de rolamento de pontes rolantes, pontes sujeitas a carregamento repetido, contraventamentos em estruturas altas ou sísmicas e ligações com furos sobredimensionados ou ovalizados.
- Ligações por chapa de extremidade. Uma chapa soldada à extremidade da viga em fábrica e depois aparafusada ao banzo do pilar no local. As chapas de extremidade prolongadas podem até desenvolver capacidade total de momento para juntas rígidas de pórtico, conferindo às estruturas aparafusadas níveis de continuidade estrutural próximos dos soldados.
- Ligações de emenda. Chapas de emenda aparafusadas unem pilares ou madres segmentados onde os limites de transporte excedem o comprimento do elemento — prática padrão para pilares altos, madres de grande vão e transporte contentorizado.
- Ligações de base e ancoragem. Placas de base de pilares aparafusadas a chumbadores embutidos, transferindo carga vertical, corte e momento para a fundação.
Por que os compradores internacionais preferem sistemas aparafusados
As vantagens das ligações aparafusadas alinham-se quase perfeitamente com as prioridades da compra internacional. Velocidade de montagem é o principal benefício: uma equipa treinada com chaves de impacto e gruas móveis pode montar uma estrutura aparafusada dramaticamente mais rápido do que uma equipa que executa soldadura estrutural, e a montagem pode prosseguir em condições meteorológicas que paralisariam a soldadura no local. Independência de competências é igualmente importante em locais remotos: soldadores estruturais certificados são escassos e caros em muitos locais de projeto, enquanto equipas competentes de aparafusamento são muito mais fáceis de mobilizar e supervisionar.
Rastreabilidade da qualidade também favorece o aparafusamento. Cada parafuso tem uma classe, um certificado de lote e um requisito de binário; o aperto pode ser verificado com ferramentas calibradas, e a marcação de correspondência torna a verificação visual imediata. Num ambiente de fábrica, a furação é controlada por CNC, pelo que o ajuste no local depende da precisão da fábrica e não do julgamento no terreno. É precisamente por isso que os principais fornecedores de edifícios pré-fabricados promovem sistemas sem soldadura no local: furos perfurados antes da galvanização por imersão a quente, juntas aparafusadas com marcação de correspondência e elementos que se unem exatamente como os desenhos mostram.
Flexibilidade futura é a terceira grande vantagem. As ligações aparafusadas podem ser soltas, ajustadas, reforçadas, realocadas ou desmontadas. Um comprador que possa ampliar um armazém, realocar um mezanino ou adicionar uma ponte rolante mais tarde beneficia de uma estrutura concebida em torno de juntas aparafusadas e reversíveis. A desmontagem e revenda ou realocação do ativo — cada vez mais relevante para instalações industriais arrendadas e acampamentos mineiros — só é prática com uma estrutura predominantemente aparafusada.
As limitações que deve orçamentar com honestidade
Os sistemas aparafusados não estão isentos de compromissos. Exigem um pouco mais de aço em placas e grupos de parafusos do que um projeto totalmente soldado otimizado para o mesmo percurso de carga, pelo que a tonelagem de material pode ser marginalmente superior. A furação acrescenta etapas de fabrico, e os padrões de furos têm de ser coordenados com tolerâncias apertadas entre fábrica e local. Juntas muito carregadas — placas espessas, grandes inversões de força ou detalhes críticos à fadiga em pontes de grande vão — podem exigir grandes grupos de parafusos ou superfícies resistentes ao deslizamento que aumentam a complexidade do fabrico. E parafusos soltos ou com binário insuficiente continuam a ser um risco real quando a supervisão de montagem é fraca, razão pela qual o apoio do fornecedor à montagem e procedimentos claros de aperto devem constar do contrato, e não apenas dos desenhos.
Ligações soldadas: como funcionam e onde se destacam
As ligações soldadas unem elementos por fusão do próprio metal base, utilizando processos de soldadura por arco como soldadura manual por elétrodo revestido (SMAW), soldadura por arco com gás e metal (GMAW/MIG), soldadura por arco com arame tubular (FCAW) ou soldadura por arco submerso (SAW) na fábrica. A soldadura elimina chapas de emenda, grupos de parafusos e furos; o percurso de carga é contínuo, a junta é estanque ao ar e a tonelagem de aço é tipicamente a mais baixa de qualquer método de ligação para a mesma carga.
Soldadura em fábrica versus soldadura no local
A distinção mais importante para efeitos de compra é onde a soldadura é feita. Soldadura em fábrica ocorre em condições controladas de fábrica: procedimentos pré-qualificados, soldadores certificados, posicionadores, temperatura e humidade controladas e acesso imediato a equipamentos de inspeção como ensaios por ultrassons (UT) e ensaios por partículas magnéticas (MT). As soldaduras de fábrica — fixação de chapas de extremidade, reforços, cantoneiras e placas de base aos elementos antes do envio — são prática padrão em qualquer oficina de fabrico séria e devem ser esperadas em qualquer proposta.
Soldadura no local ocorre no estaleiro de montagem e herda todas as condições do local como variável de qualidade: vento, chuva, poeira, temperatura, andaimes de acesso, alimentação elétrica, fadiga do soldador e disponibilidade de serviços de ensaio no país do projeto. A soldadura no local pode ser a resposta certa em situações específicas — juntas muito grandes ou invulgares, ligações de reforço a estruturas existentes ou modificações descobertas durante a montagem — mas como estratégia sistemática de união para todo um edifício, concentra o risco exatamente onde o controlo é mais fraco.
Onde as ligações soldadas são a melhor escolha
A soldadura destaca-se em cenários onde os seus pontos fortes dominam. Estruturas industriais pesadas com grandes vigas de alma cheia, pilares caixão espessos e elevada exigência de fadiga — oficinas com pontes rolantes pesadas, edifícios de centrais elétricas, estruturas de transferência de grande vão — usam frequentemente elementos compostos soldados em fábrica com emendas totalmente soldadas, porque os detalhes soldados são mais compactos e podem ser otimizados para desempenho à fadiga. Conjuntos estanques ao ar ou à água, como suportes de tanques ou invólucros industriais especializados, exigem soldaduras pela sua própria natureza. Aplicações críticas em peso, incluindo alguns componentes de pontes e treliças de grande vão, beneficiam da eficiência material dos detalhes soldados. E nós arquitetónicos complexos — as interseções curvas típicas de terminais aeroportuários, coberturas de estádios e torres emblemáticas — exigem frequentemente nós soldados em fábrica porque a geometria não pode ser resolvida com acessórios aparafusados padrão.
As limitações que deve gerir no contrato
A soldadura no local exige soldadores certificados, especificações de procedimento de soldadura qualificadas, controlo de armazenamento e manuseamento de elétrodos, proteção contra as condições meteorológicas e inspeção pós-soldadura — tudo isto custa dinheiro e tempo no local, no seu país, sob a sua supervisão ou a do seu empreiteiro. As soldaduras no local em elementos galvanizados destroem o revestimento de zinco na zona afetada pelo calor e exigem escovagem metálica e reparação com tinta rica em zinco, uma responsabilidade de manutenção para toda a vida do edifício. As juntas soldadas são também permanentes: a modificação, ampliação ou desmontagem exige corte, o que danifica os elementos e complica a reutilização. Nenhuma destas limitações torna a soldadura uma má escolha — significam simplesmente que as ligações soldadas transferem obrigações de qualidade e manutenção ao longo da vida para a fase de obra, e os seus termos de compra devem refletir isso.
Aparafusado versus soldado: os doze fatores que decidem projetos reais
A tabela abaixo resume a comparação segundo os fatores que mais frequentemente decidem projetos internacionais de edifícios de aço. A discussão que se segue explica as nuances que uma tabela não consegue captar.
| Fator de decisão | Ligações aparafusadas | Ligações soldadas |
|---|---|---|
| Velocidade de montagem no local | Rápida; tolerante às condições meteorológicas; fluxo de trabalho com grua e chave | Mais lenta; sensível às condições meteorológicas; dependente da sequência |
| Exigência de competências no local | Equipa de aparafusamento treinada; amplamente disponível | Soldadores certificados; escassos em muitos mercados |
| Ambiente de controlo de qualidade | Furação CNC + verificação de binário; verificável no local | Excelente em fábrica; difícil de controlar no local |
| Eficiência material | Ligeiramente superior (placas + parafusos) | Percurso de carga mais eficiente |
| Custo de fabrico | Furação + trabalho de placas | Horas de soldador + inspeção; eficiente para juntas pesadas |
| Compatibilidade com proteção anticorrosiva | Excelente com galvanização por imersão a quente; revestimento intacto | Soldaduras no local queimam o zinco; reparação do revestimento necessária |
| Fadiga e carga cíclica pesada | Detalhes resistentes ao deslizamento têm bom desempenho | Excelente com detalhe e inspeção adequados |
| Modificação / ampliação futura | Reversível; parafusos podem ser ajustados ou removidos | Permanente; alterações exigem corte |
| Inspeção ao longo da vida útil | Verificações visuais e de binário simples | END necessário para defeitos suspeitos |
| Valor de desmontagem / realocação | Elevado; o ativo pode ser desaparafusado e movido | Baixo; o corte danifica os elementos |
| Dependência das condições meteorológicas durante a montagem | Baixa | Alta (vento, chuva, humidade afetam a qualidade da soldadura) |
| Localização do risco | Fábrica (controlado) + procedimento de aperto | Local (competência do empreiteiro e condições) |
Velocidade, prazo e risco meteorológico
Para um projeto internacional, a janela de montagem está exposta a todas as incertezas logísticas da cadeia: atrasos de navios, congestionamento portuário, desalfandegamento, prontidão da fundação e disponibilidade de mão de obra local. Uma estrutura aparafusada comprime o caminho crítico no local porque os elementos sobem tão rápido quanto a grua os consegue colocar, e o aparafusamento prossegue em condições que obrigariam a soldadura a parar. A soldadura no local, pelo contrário, exige superfícies secas, proteção contra o vento e pré-aquecimento em tempo frio; uma única semana de chuva de monção ou tempestade de vento no deserto pode atrasar semanas um prazo dependente de soldadura. Os compradores que constroem em regiões tropicais, costeiras ou de ventos fortes devem tratar esta assimetria de prazo como uma rubrica de custo real, não teórica.
Risco de qualidade e onde reside
Um modelo mental útil: a soldadura concentra o risco de qualidade nas pessoas e nas condições do local; o aparafusamento concentra-o na precisão da fábrica e no procedimento de instalação. Se o seu fornecedor tiver uma oficina de fabrico madura — furação CNC, linhas de soldadura controladas, equipas de inspeção internas e certificação como ISO 9001, CE, SGS e BV — então um sistema predominantemente aparafusado move efetivamente quase toda a qualidade das ligações para o ambiente controlado, onde pode ser verificada antes do envio. Se o seu empreiteiro de montagem no país de destino for forte em soldadura e fraco em procedimento de aparafusamento, o cálculo pode mudar; mas para a maioria dos projetos internacionais, o percurso controlado em fábrica é a opção padrão mais segura porque é inspecionável antes de o aço sair do porto.
Corrosão: a interação que os compradores subestimam
A galvanização por imersão a quente segundo a ISO 1461 — por exemplo, um revestimento de pelo menos 275 g/m² — é uma das estratégias de proteção anticorrosiva mais económicas para estruturas de aço em ambientes húmidos, costeiros e agrícolas. O aparafusamento e a galvanização são parceiros naturais: os furos são perfurados antes da galvanização, o zinco fundido reveste todas as superfícies, incluindo o interior dos furos, e o revestimento chega ao local intacto. A soldadura no local numa estrutura galvanizada destrói localmente o revestimento, produz fumos de zinco e deixa áreas de reparação cujo desempenho a longo prazo depende inteiramente da diligência da equipa no local. Em edifícios pecuários ricos em amónia, fábricas de fertilizantes, armazéns costeiros e oficinas tropicais húmidas, esta interação é frequentemente por si só decisiva a favor de um sistema aparafusado.
Comportamento sísmico e ductilidade das ligações
Em regiões propensas a sismos, o detalhamento das ligações deve garantir ductilidade — a capacidade de se deformar sem falha frágil. O projeto sísmico moderno alcança isso por meio da escolha criteriosa de onde ocorre o escoamento, e tanto soluções aparafusadas quanto soldadas podem ser detalhadas para desempenhar. Ligações de momento aparafusadas com chapa de extremidade estendida são amplamente utilizadas em pórticos sísmicos porque combinam ductilidade com controle de qualidade em fábrica; ligações de momento soldadas são igualmente consagradas quando o acesso à solda, as barras de suporte e a inspeção são devidamente projetados. A conclusão para o comprador não é que um método seja sismicamente seguro e o outro não — é que projetos sísmicos exigem um fornecedor cujos engenheiros compreendam a norma vigente no seu país e possam documentar o dimensionamento das ligações, qualquer que seja o método escolhido.
Custo total de propriedade, não apenas o preço por tonelada
Sistemas aparafusados podem apresentar tonelagem de aço e custo de perfuração marginalmente superiores no orçamento de fabricação; sistemas soldados podem apresentar tonelagem menor, mas maior custo de mão de obra em obra, inspeção, proteção contra intempéries e reparo de revestimento. Ao longo da vida útil do ativo, sistemas aparafusados também preservam opções: acrescentar um mezanino, ampliar um vão, realocar uma edificação ou substituir um elemento corroído é mais simples e mais barato quando as juntas são reversíveis. Compradores experientes avaliam a decisão de ligação com base no custo total entregue e no ciclo de vida — fabricação mais transporte mais montagem mais inspeção mais flexibilidade futura — e não apenas no item de fabricação.
Como o clima e as condições do local mudam a resposta
O mesmo programa arquitetônico justifica estratégias de ligação diferentes em ambientes distintos, e compradores internacionais devem explicitar a análise do local na sua especificação.
- Atmosferas costeiras e marinhas. A névoa salina acelera a corrosão em qualquer ruptura do revestimento. Uma estrutura totalmente aparafusada e galvanizada a quente, com juntas vedadas e revestimento intacto, minimiza a manutenção; qualquer soldagem em campo deve ser excepcional e seguida de rigoroso reparo do zinco.
- Regiões tropicais e de alta umidade. A condensação e as atmosferas biológicas (por exemplo, amônia em instalações de criação de animais) atacam tanto o aço quanto os revestimentos. A aparafusamento preserva a galvanização; a soldagem em campo cria pontos fracos permanentes no sistema de revestimento.
- Regiões desérticas e de alta temperatura. As faixas de dilatação térmica são amplas, e o vento carregado de areia complica o trabalho em campo. A montagem aparafusada avança rapidamente entre eventos de vento, e as ligações por atrito suportam ciclos de movimentação térmica de forma confiável.
- Regiões frias e com carga de neve. A soldagem em campo em condições de congelamento exige pré-aquecimento e enclausuramento, elevando custo e risco; a aparafusamento é indiferente ao frio. O dimensionamento das ligações deve considerar cargas de acumulação de neve e considerações de fratura frágil em temperaturas muito baixas, o que é uma tarefa de engenharia para a equipe de projeto do seu fornecedor, independentemente do método de união.
- Locais remotos com infraestrutura limitada. Onde soldadores certificados, serviços de inspeção ou energia elétrica estável em obra são difíceis de garantir, um sistema aparafusado com zero soldagem em campo elimina totalmente essa dependência.
Projetos agrícolas ilustram o ponto de forma concreta. Um galpão para suínos em estrutura de aço galvanizado pré-fabricada opera em ambiente corrosivo, com lavagens frequentes, onde cada ruptura do revestimento importa; ligações aparafusadas e galvanizadas são o padrão prático. A mesma lógica se aplica a um galpão agrícola em estrutura leve de aço que atende usos mistos em climas úmidos.
Estratégias de ligação recomendadas por tipo de edificação
O tipo de projeto molda a combinação ideal de soldagem em fábrica e aparafusamento em campo. As recomendações abaixo refletem a prática comum em edificações de aço pré-engineered e engineered, e alinham-se à forma como um fabricante experiente sequencia o trabalho.
- Oficinas e armazéns em pórtico. O caso clássico para um sistema aparafusado: chapas de extremidade e chapas de base soldadas em fábrica, furos perfurados em fábrica e emendas de campo totalmente aparafusadas. Uma oficina em pórtico de aço galvanizado a quente com sistema de ligação aparafusada e zero soldagem em campo demonstra a abordagem em sua forma mais limpa — furos perfurados antes da galvanização e juntas com marcação de correspondência para montagem sem erros.
- Armazéns de estrutura leve e edificações logísticas. A velocidade de entrada em operação é prioridade, e vãos modulares (por exemplo, espaçamento de 6–9 m) com emendas aparafusadas suportam tanto a montagem rápida quanto a expansão posterior. Veja um armazém em estrutura metálica de aço leve ou um armazém pré-fabricado em pórtico para configurações típicas.
- Oficinas com pontes rolantes pesadas e plantas industriais. Uma solução híbrida: colunas e vigas de ponte rolante compostas e soldadas em fábrica (onde a qualidade da solda é controlada e os detalhes de fadiga podem ser otimizados), com emendas de campo aparafusadas e ligações de consolo de ponte rolante aparafusadas para praticidade de montagem. Uma oficina em estrutura de aço pré-fabricada com ponte rolante ou uma edificação fabril em estrutura de aço pesada normalmente segue esse padrão.
- Arenas esportivas de grande vão e terminais aeroportuários. Geometrias complexas exigem soldagem pesada em fábrica de nós e elementos curvos; as ligações de campo permanecem aparafusadas sempre que o acesso e o cronograma permitem. A ênfase de engenharia está na precisão de fabricação dos nós e na sequência de montagem.
- Pontes. Fadiga e carregamento repetido dominam. A prática moderna usa vigas de alma cheia soldadas em fábrica com emendas de campo aparafusadas (frequentemente por atrito) — o híbrido em sua forma mais codificada. Uma ponte modular em viga de aço ou arco projetada para montagem aparafusada em obra combina módulos compatíveis com transporte e juntas de campo controladas.
- Hangares de aeronaves. Vãos livres muito grandes e portas deslizantes pesadas criam forças elevadas em poucas juntas; a soldagem em fábrica para elementos principais com emendas aparafusadas mantém as dimensões de transporte gerenciáveis. Um hangar de aeronaves em estrutura de aço pré-fabricada é uma aplicação típica.
Observe o padrão consistente: soldar em fábrica, onde o controle é alto; aparafusar em obra, onde as condições são incertas. Projetos que invertem esse padrão — soldagem pesada em campo de elementos principais — merecem escrutínio adicional na avaliação do seu fornecedor.
A abordagem híbrida: soldagem em fábrica mais aparafusamento em campo
Os projetos internacionais mais confiáveis raramente escolhem um único método de forma exclusiva; eles alocam cada método à fase em que ele tem melhor desempenho. Na prática, isso significa que a fábrica de estruturas metálicas realiza toda a soldagem que fixa chapas, enrijecedores e acessórios aos elementos — com soldadores certificados, procedimentos controlados e inspeção por ultrassom interna — enquanto a fase de obra consiste em aparafusar os elementos entre si conforme os desenhos com marcação de correspondência.
Esse híbrido traz quatro benefícios cumulativos. Primeiro, minimiza a penalidade de tonelagem do aparafusamento, porque chapas e cantoneiras são soldadas (não aparafusadas) aos elementos em fábrica. Segundo, maximiza a velocidade de montagem, porque não há soldagem em obra no caminho crítico. Terceiro, protege o sistema de galvanização, porque os furos são perfurados antes da galvanização a quente e nenhum trabalho a quente em obra perturba o revestimento. Quarto, simplifica sua auditoria de qualidade: quase toda a qualidade das ligações pode ser verificada na fábrica antes do embarque, e a fase de obra torna-se uma tarefa de montagem controlada e procedimentalmente simples.
Ao receber cotações, pergunte explicitamente quanta soldagem em campo cada opção pressupõe. Duas cotações para a "mesma" edificação podem diferir substancialmente se uma incluir 300 soldas de campo e a outra nenhuma. A opção aparafusada pode cotar um valor ligeiramente maior de fabricação e ser significativamente mais barata em custo entregue, montado e inspecionado — e materialmente menor em risco de cronograma.
Erros comuns dos compradores ao especificar ligações
Em muitos projetos internacionais, os mesmos erros de especificação se repetem. Evitá-los não custa nada e previne as disputas mais frequentes.
- Especificar o método em vez do desempenho. Declarar "tudo soldado" ou "tudo aparafusado" como absoluto pode forçar detalhes antieconômicos. Especifique desempenho — cargas, normas, ambiente de corrosão, restrições de montagem — e deixe engenheiros qualificados selecionarem os detalhes, exigindo que a soldagem em campo seja minimizada e justificada.
- Ignorar a interação com a proteção anticorrosiva. Encomendar estruturas galvanizadas e depois aceitar ligações soldadas em campo anula o sistema de revestimento. Se a soldagem em obra for inevitável, exija procedimentos e materiais de reparo de zinco por escrito.
- Aceitar soldagem em campo sem logística de inspeção. Quem realiza ensaios por ultrassom ou partículas magnéticas nas soldas de campo, com qual equipamento e segundo quais critérios de aceitação? Se a resposta não estiver no contrato, o risco de qualidade foi silenciosamente transferido para você.
- Subestimar o procedimento de aparafusamento. O aparafusamento é simples, mas não casual: chaves calibradas, sequências de aperto especificadas e verificações de marcação de correspondência importam. Exija uma metodologia de montagem que cubra tanto a sequência do guindaste quanto o aperto das ligações.
- Esquecer a expansão futura. Compradores que pretendem ampliar a edificação posteriormente devem exigir pórticos de parede de extremidade aparafusados, emendas aparafusadas dimensionadas para as cargas de ampliação e sistemas de terças que continuem pela linha de expansão — a soldagem de retrofit é a alternativa cara.
- Deixar as tolerâncias indefinidas. Tolerâncias de furos, de posicionamento de chumbadores e de comprimento de elementos determinam se uma estrutura aparafusada realmente se encaixa. Chumbadores concretados, mesmo que ligeiramente fora de posição, são uma das principais causas de atraso em obra; acorde tolerâncias e verifique gabaritos antes do embarque.
Entregáveis de projeto de ligações a exigir antes do embarque
Em projetos internacionais, os documentos que você recebe antes de o aço ser embalado são seu principal instrumento de controle de qualidade das ligações — porque, depois que o navio zarpa, todo defeito de ligação se torna um problema de obra no seu país, em vez de um problema de fábrica do fabricante. Um fornecedor competente fornecerá, e você deve exigir contratualmente, um pacote definido de entregáveis que cubra as ligações desde o projeto até a embalagem.
No mínimo, solicite os itens a seguir e revise-os em relação à sua especificação antes de autorizar a produção:
- Cálculos de dimensionamento das ligações referenciados à norma vigente na sua jurisdição, mostrando cada família de juntas, suas forças de projeto e a utilização do detalhe escolhido. Esta é a sua evidência de que a solução aparafusada ou soldada foi projetada, não presumida.
- Desenhos de fabricação com padrões de furos para cada elemento, mostrando diâmetros de furos, distâncias entre linhas, passos, distâncias de borda e espessuras de chapas. Esses desenhos orientam a perfuração CNC, portanto sua precisão determina o ajuste em obra.
- Uma lista completa de parafusos listando classes, diâmetros, comprimentos, quantidades e o método de aperto para cada família de juntas. A lista de parafusos também é sua verificação de compras contra faltas em um local remoto.
- Documentação de soldagem para soldas de fábrica: as especificações de procedimento de soldagem utilizadas, um resumo das qualificações dos soldadores e o escopo e resultados de ensaios não destrutivos, como inspeção por ultrassom.
- Registros de revestimento, incluindo certificados de galvanização quando a galvanização a quente for especificada, para que a massa e a cobertura do revestimento possam ser verificadas em relação ao contrato.
- Um diagrama de marcação de correspondência mapeando cada marca no aço para os desenhos de montagem, o que permite a uma equipe de obra montar milhares de elementos sem ambiguidade.
- Uma lista de embalagem sequenciada conforme o plano de montagem, para que os contêineres possam ser abertos na ordem em que o guindaste precisar deles — um pequeno documento que comprime significativamente o tempo de obra.
- Um manual de montagem cobrindo premissas de guindaste, sequência de elementos, procedimentos de aparafusamento, valores de torque e pontos de retenção de inspeção.
Revisar esse pacote custa alguns dias de atenção de engenharia antes do embarque; descobrir um entregável ausente após a chegada custa semanas. Compradores que tornam a lista de entregáveis contratual, com aprovação de inspeção como marco de pagamento ou embarque, relatam consistentemente montagens mais tranquilas e menos reclamações — não porque problemas nunca ocorrem, mas porque são detectados enquanto ainda são baratos de corrigir.
Como um fornecedor profissional de estruturas metálicas projeta ligações
Entender o que acontece dentro de um fabricante competente ajuda a avaliar cotações além do preço por tonelada. Na Jidian Construction Materials Co., Ltd., fabricante de estruturas metálicas com sede em Xiamen, Fujian, China, com capacidade anual de 360.000 toneladas de estruturas de aço e 1.000.000 m² de sistemas de vedação para edificações, o fluxo de trabalho das ligações é integrado desde o projeto até a entrega, e a mesma filosofia se aplica a toda a linha de produtos: resolver em fábrica todas as juntas possíveis e enviar ao canteiro uma tarefa de aparafusamento, em vez de um projeto de soldagem.
Projeto e detalhamento. Os engenheiros modelam o pórtico, dimensionam os elementos a partir de classes como Q345B/Q355B e projetam cada ligação conforme a norma vigente no mercado de destino, produzindo desenhos de fabricação coordenados nos quais cada padrão de furos, espessura de chapa e classe de parafuso é explícito. A empresa participou da formulação e revisão de normas e especificações chinesas de estruturas metálicas, e seu escritório de projeto trabalha conforme a norma aplicável à jurisdição de cada projeto.
Fabricação. A perfuração CNC produz padrões de furos com tolerâncias controladas; a soldagem em fábrica fixa chapas de extremidade, cantoneiras e enrijecedores sob procedimentos certificados; e, quando a galvanização a quente é especificada, a perfuração precede a galvanização para que o revestimento cubra todas as superfícies, incluindo as paredes dos furos. Os elementos são marcados por correspondência para que a equipe de obra possa montar a estrutura sem interpretar desenho por desenho, parafuso por parafuso.
Controle de qualidade. Uma equipe de inspeção interna controla a qualidade da matéria-prima, realiza inspeção por ultrassom das soldas, verifica graus de decapagem e confere dimensões antes da embalagem; o sistema de gestão da qualidade é respaldado por certificações ISO 9001, CE, SGS e BV. Os componentes de ligação — parafusos, chapas, elementos — são contados, marcados por correspondência e embalados conforme a sequência de montagem, para que os contêineres cheguem na ordem em que o guindaste precisar deles.
Apoio à entrega e à montagem. A produção de um pórtico típico leva 20–30 dias após a confirmação dos desenhos, e a embalagem é planejada para eficiência de contêiner e ordem de montagem. Desenhos de montagem, procedimentos de aperto e planos de sequência acompanham o embarque, e a equipe de engenharia permanece disponível durante a fase de montagem — a expressão prática de uma filosofia de ligações com zero soldagem em campo, atendendo clientes em mais de 50 países.
O ponto estratégico para os compradores: um fornecedor que concebe, fabrica, reveste, inspeciona e embala ligações como um processo integrado elimina o risco de coordenação que nenhuma supervisão no local consegue recuperar. A qualidade das ligações é criada na fábrica; o local ou a preserva ou a destrói.
Perguntas a colocar antes de assinar o contrato
Utilize esta lista de verificação nas discussões com fornecedores. Um fabricante competente responderá a todas as perguntas com documentos, não com adjetivos.
- Que percentagem de ligações é aparafusada no local e que juntas (se alguma) exigem soldadura no local? Porquê?
- Os furos são perfurados antes da galvanização por imersão a quente e qual é a massa de revestimento especificada (por exemplo, segundo a ISO 1461)?
- Que classes de parafusos e tipos de ligação (resistente ao corte ou resistente ao deslizamento) são propostos para cada família de juntas e que procedimento de aperto é especificado?
- Que certificações de soldadura em oficina, especificações de procedimento de soldadura e ensaios não destrutivos se aplicam às soldaduras em oficina?
- Como são marcados e embalados os elementos e a sequência de embalagem segue o plano de montagem?
- Que código de projeto rege o dimensionamento das ligações no meu país e o fornecedor pode documentar a conformidade?
- Que tolerâncias e gabaritos de parafusos de ancoragem são fornecidos ao empreiteiro das fundações?
- Que supervisão de montagem, declarações de método e apoio pós-venda estão incluídos?
Leitura relacionada para uma visão completa do aprovisionamento: o nosso guia sobre como as fundações e os métodos de montagem afetam o custo e o prazo do projeto, a visão geral do comprador sobre sistemas de revestimento anticorrosão para projetos costeiros, industriais e tropicais, o nosso guia de engenharia para conceber edifícios em aço para cargas de neve intensas e frio extremoe a explicação de como os edifícios de estrutura metálica podem ser ampliados após a construção.
Perguntas frequentes
As ligações aparafusadas são tão resistentes como as ligações soldadas?
As ligações aparafusadas corretamente concebidas são plenamente capazes de desenvolver a resistência exigida pela estrutura do edifício, e os códigos modernos tratam o dimensionamento aparafusado e soldado como vias igualmente válidas. O que difere é o detalhe: a soldadura proporciona um percurso de carga contínuo com geometria compacta, enquanto a ligação aparafusada transfere a carga através de chapas e grupos de parafusos. Para os níveis de carga típicos de oficinas, armazéns e da maioria dos edifícios industriais, um sistema aparafusado bem concebido cumpre todos os requisitos estruturais, com os benefícios adicionais de rapidez e reversibilidade. Para certas juntas críticas à fadiga ou geometricamente complexas, preferem-se os detalhes soldados — razão pela qual os sistemas híbridos são prática comum.
Porque é que a soldadura no local danifica os revestimentos galvanizados?
A galvanização é um revestimento de zinco aplicado por imersão do aço em zinco fundido. A soldadura por arco funde localmente a superfície do aço, queimando o zinco na zona da soldadura e em torno dela e produzindo fumos de zinco. A área exposta deve ser limpa e reparada com revestimento rico em zinco, e as áreas reparadas raramente igualam a durabilidade da camada galvanizada contínua original. É por isso que a perfuração antes da galvanização, combinada com a montagem aparafusada no local — sem qualquer soldadura no local —, preserva o sistema completo de proteção anticorrosiva durante a vida útil do edifício.
Como é verificada no local a qualidade das ligações aparafusadas?
Através de uma combinação de controlos em fábrica e procedimentos no local: certificados de matérias-primas para as classes de parafusos, chaves dinamométricas calibradas ou métodos de rotação da porca com inspeção especificada, marcação de correspondência entre as peças ligadas para confirmar a montagem correta e verificações visuais de que todas as camadas estão em contacto total. Como os furos foram perfurados por CNC na fábrica e os elementos estão marcados por correspondência, os problemas de ajuste são raros e imediatamente visíveis — ao contrário dos defeitos ocultos de soldadura, que exigem ensaios não destrutivos para serem detetados.
Quando é que um comprador optaria deliberadamente pela soldadura no local?
Casos legítimos incluem ligar aço novo a estruturas existentes onde o acesso com parafusos é impossível, juntas muito grandes que excedem os limites práticos de transporte, modificações tardias descobertas durante a montagem e certos trabalhos de reabilitação ou reforço. Nestes casos, exija soldadores certificados, procedimentos aprovados, proteção contra as condições atmosféricas e um plano de inspeção definido — e trate o âmbito de reparação do revestimento como parte do mesmo pacote de trabalho.
Um sistema aparafusado custa mais?
A tonelagem de fabrico pode ser marginalmente superior porque as chapas e os parafusos acrescentam material, e a perfuração é um processo adicional. Mas o custo total entregue favorece frequentemente a ligação aparafusada quando se contabilizam a mão de obra no local, a duração da montagem, a logística de inspeção, o risco meteorológico e a flexibilidade futura. A comparação correta é o custo do ciclo de vida do edifício montado, inspecionado e mantível — não a rubrica de fabrico isoladamente.
Como se comportam as ligações aparafusadas em regiões de ventos fortes e ciclones?
A ação do vento desafia as ligações de forma diferente da carga gravítica: a sucção inverte as forças nos sistemas de cobertura e contraventamento, as rajadas cíclicas introduzem inversões repetidas de carga e a separação estrutural total é a consequência de uma falha sistémica das juntas. As estruturas aparafusadas bem concebidas respondem a estas exigências através de ligações de contraventamento resistentes ao deslizamento, chapas de extremidade dimensionadas para a inversão e ligações de base ancoradas para a sucção — desde que a velocidade de vento de projeto e a categoria de exposição do seu local tenham sido indicadas na fase de cotação. A ação prática do comprador é fornecer explicitamente a velocidade básica do vento e a categoria de terreno do projeto e, em seguida, confirmar que o dimensionamento das ligações do fornecedor abrange a fixação da chapa de cobertura, as juntas de madres a vigas e a pré-tensão do contraventamento, que são os elementos mais frequentemente subespecificados em mercados propensos a ciclones.
Que manutenção necessitam as ligações aparafusadas e soldadas ao longo da vida do edifício?
Como prática geral de manutenção de edifícios em aço em ambientes agressivos, os compradores costumam programar inspeções visuais periódicas das ligações — verificando a degradação do revestimento, a ferrugem superficial nas juntas, a acumulação de água nos detalhes de base e, no caso das ligações aparafusadas, qualquer indício de desaperto — com uma frequência proporcional à corrosividade do local. As estruturas aparafusadas galvanizadas por imersão a quente normalmente necessitam de pouco mais do que retoques no revestimento nos pontos de dano mecânico, enquanto as estruturas soldadas pintadas exigem geralmente manutenção do revestimento mais precoce e mais frequente nas linhas de soldadura e nos bordos. Qualquer que seja o sistema, os detalhes de drenagem em torno das ligações de base merecem atenção regular, porque a água estagnada na linha da fundação é o iniciador mais comum da corrosão das ligações a longo prazo no local.
Um edifício em aço soldado existente pode ser convertido em ligações aparafusadas?
As conversões parciais são comuns: adicionar ligações aparafusadas durante uma ampliação, substituir uma junta soldada corroída por um detalhe de reparação aparafusado ou aparafusar novos acessórios (mezaninos, plataformas, suportes de equipamento) à estrutura existente para evitar trabalhos a quente. Uma conversão total raramente é económica, mas as modificações aparafusadas pontuais são uma forma prática de melhorar ou ampliar uma estrutura soldada — sujeitas a avaliação de engenharia dos elementos existentes.
Conclusão: adequar o método de ligação ao projeto e manter o controlo na fábrica
A questão aparafusado versus soldado é melhor respondida como uma questão de logística e ciclo de vida do que como uma questão de resistência. Ambos os métodos, devidamente concebidos, produzem estruturas seguras. O que distingue os projetos internacionais bem-sucedidos dos problemáticos é onde reside o risco de qualidade: numa fábrica controlada com processos certificados e inspeção interna, ou num local distante com condições meteorológicas variáveis, especialistas escassos e acesso limitado a ensaios. O padrão consistente em oficinas, armazéns, edifícios agrícolas, hangares, pontes e recintos é soldar na oficina, onde o controlo é maior, aparafusar no local, onde as condições são incertas, e preservar o sistema de proteção anticorrosiva mantendo os trabalhos a quente afastados de uma estrutura galvanizada.
Se o seu próximo projeto exigir um edifício de estrutura metálica concebido para uma montagem rápida, fiável e com o revestimento intacto — desde um edifício em pórtico galvanizado para oficina até um pesado edifício industrial fabril — envie-nos os seus desenhos, cargas e condições do local. A nossa equipa de engenharia analisará consigo a estratégia de ligações, documentará o âmbito aparafusado e soldado na cotação e apoiará a fase de montagem até à entrega em mais de 50 países. Contacte a Jidian Construction Materials Co., Ltd. para uma cotação ao nível das ligações e um cronograma com o qual possa planear.