Полное B2B-руководство по выбору между болтовыми и сварными соединениями для стальных каркасных зданий: сравнение по 12 факторам, климатические соображения, рекомендации по типам проектов, чек-лист контроля качества поставщика и FAQ для зарубежных покупателей.
Рано или поздно любой проект международного строительства из стальных конструкций упирается в один и тот же инженерный вопрос: соединять каркас болтами, сваркой или комбинацией того и другого? Ответ никогда не бывает косметическим. Выбранная стратегия соединений влияет на стоимость изготовления, график монтажа, систему антикоррозионной защиты, процедуры контроля качества, которые должен применять поставщик, и даже на то, насколько легко здание можно будет осматривать, обслуживать, расширять или демонтировать десятилетия спустя. Для зарубежных B2B-покупателей, заказывающих цеха, склады, стадионы, мосты, ангары и сельскохозяйственные здания у международного поставщика, выбор между болтовым и сварным соединением — одно из самых значимых технических решений во всём процессе закупки.
В этом руководстве обе группы соединений рассматриваются с практической точки зрения закупок. Они сравниваются по факторам, которые действительно определяют результат проекта, анализируется, как климат и логистика меняют расчёт, даются рекомендации по типам зданий и перечисляются вопросы, которые следует задать любому поставщику стальных конструкций до подписания контракта. Цель — не объявить один метод универсально превосходным, а помочь вам уверенно подобрать стратегию соединений под тип здания, условия площадки и ограничения по поставке.
Почему решение о соединениях важнее, чем думает большинство покупателей
В типичном здании из сборных стальных конструкций каркас составляет бо́льшую часть работ по изготовлению, а соединения — непропорционально большую долю инженерных усилий. Одно здание с рамами может содержать тысячи отдельных соединений: узлы «балка–колонна», стыки ригелей, упоры прогонов, косынки связей, базовые плиты и узлы крепления крановых консолей. Каждое из них должно безопасно передавать нагрузку, укладываться в допуски изготовления и быть экономически выполнимым как на заводе, так и на площадке.
Когда покупатели сравнивают коммерческие предложения разных поставщиков, стратегия соединений часто скрыта внутри цены. Предложение, выглядящее дешевле, может просто подразумевать больше сварки на монтаже, что перекладывает трудозатраты, риски качества и влияние погоды на вашего монтажного подрядчика. Предложение с полностью болтовой системой может включать заводские операции — сверление, маркировку совмещения, горячее цинкование после сверления — которые стоят дороже на начальном этапе, но устраняют целые категории рисков на площадке. Понимание того, что именно вы сравниваете, — первый шаг к обоснованному решению о закупке.
Решение о соединениях также определяет вашу подверженность рискам по качеству. Качество сварки сильно зависит от квалификации сварщика, обращения с электродами и условий окружающей среды в момент сварки; оно проверяется неразрушающими методами, такими как ультразвуковой или магнитопорошковый контроль. Болтовые соединения зависят от точности отверстий, класса болтов и контролируемой затяжки; они проверяются по моменту затяжки или методом поворота гайки и, всё чаще, простым визуальным контролем маркировки совмещения. Ни один из методов не является изначально ненадёжным, но виды отказов, требуемые навыки и логистика inspections полностью различны — и эти различия важнее на одних рынках и в одних типах проектов, чем в других.
Наконец, выбор соединений взаимодействует с антикоррозионной защитой, которая является одним из главных факторов стоимости жизненного цикла стальных зданий в прибрежных, тропических и промышленных условиях. Горячее цинкование и сварка на площадке находятся в прямом противоречии: сварка выжигает цинковое покрытие и создаёт оголённые, точечно повреждённые участки, которые необходимо ремонтировать на месте, тогда как болтовое соединение сохраняет заводское покрытие нетронутым. Покупателям в Юго-Восточной Азии, на Ближнем Востоке, в Африке и прибрежной Латинской Америке — на рынках, где влажность, соль или промышленная атмосфера ускоряют коррозию, — следует тщательно взвесить это взаимодействие.
Болтовые соединения в стальных конструкциях зданий: как они работают и где наиболее эффективны
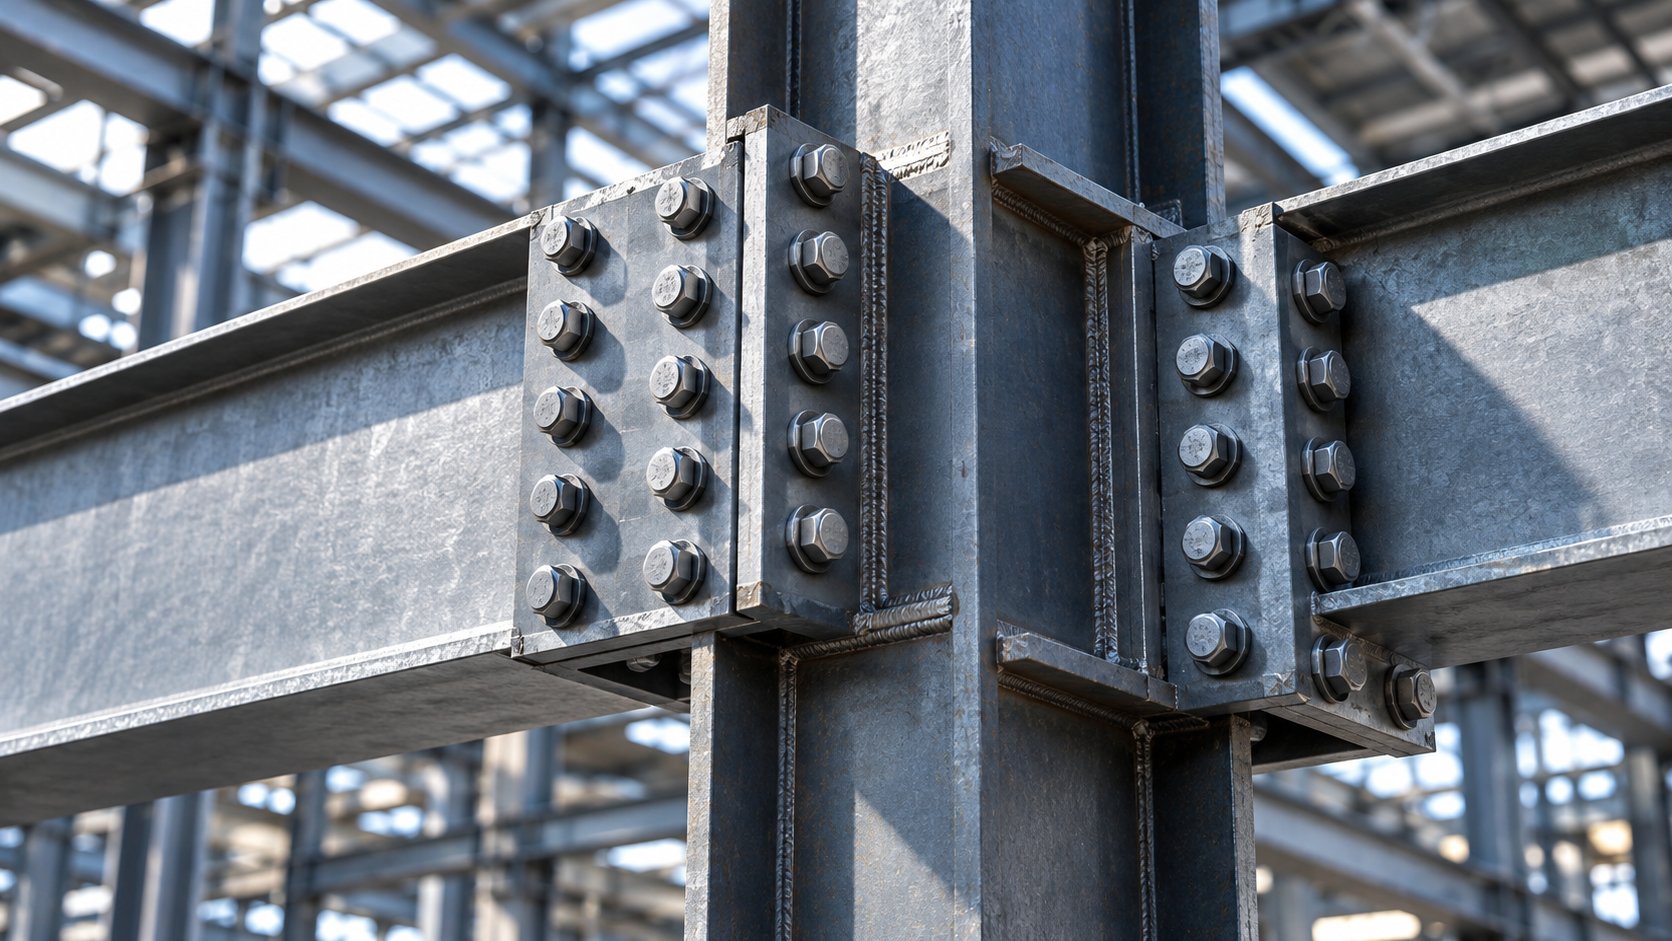
Болтовое соединение соединяет стальные элементы через предварительно просверленные отверстия и высокопрочные болты, обычно работая совместно с накладками, торцевыми плитами, упорами или косынками. В современных системах сборных зданий болтовые соединения являются стандартом: завод изготавливает каждый элемент до окончательной длины, сверлит каждое отверстие по согласованной схеме и отправляет элементы с уже приваренными или прикреплёнными соединительными пластинами там, где требуется заводская сварка. На площадке монтажная бригада собирает каркас гаечными ключами, а не сварочными аппаратами.
Основные типы болтовых соединений
Специалистам по закупкам не нужно проектировать соединения, но знание терминологии помогает точно читать чертежи и коммерческие предложения. Наиболее распространённые семейства болтовых узлов в стальных конструкциях зданий:
- Соединения с передачей усилия через смятие. Самая экономичная и распространённая категория. Болты передают нагрузку через прямое смятие стенок отверстия и срез по стержню болта. Они допускают небольшое относительное смещение пластин, что приемлемо в подавляющем большинстве строительных каркасов.
- Соединения с передачей усилия через трение (сдвигоустойчивые). Пластины зажимаются высокопрочными болтами настолько плотно, что нагрузка передаётся через трение между контактными поверхностями без допускаемого смещения. Они применяются там, где смещение повредило бы конструкцию или её эксплуатационную пригодность: подкрановые пути, мосты, подверженные повторяющимся нагрузкам, связи в высотных или сейсмоактивных каркасах и соединения с увеличенными или овальными отверстиями.
- Соединения с торцевыми плитами. Пластина приваривается к торцу балки на заводе, а затем прикручивается болтами к полке колонны на площадке. Вынесенные торцевые плиты могут даже обеспечивать полную несущую способность по моменту для узлов жёстких рам, придавая болтовым каркасам почти сварочный уровень структурной неразрывности.
- Стыковые соединения. Болтовые накладки соединяют секционные колонны или ригели там, где транспортные ограничения превышают длину элемента — стандартная практика для высоких колонн, длиннопролётных ригелей и контейнерных перевозок.
- Базовые и анкерные соединения. Базовые плиты колонн, прикрученные болтами к замоноличенным анкерам, передающие вертикальную нагрузку, сдвиг и момент в фундамент.
Почему международные покупатели предпочитают болтовые системы
Преимущества болтовых соединений почти идеально совпадают с приоритетами зарубежных закупок. Скорость монтажа — главное преимущество: обученная бригада с гайковёртами и мобильными кранами может смонтировать болтовой каркас значительно быстрее, чем бригада, выполняющая структурную сварку, и монтаж может продолжаться в погодных условиях, которые остановили бы сварку на площадке. Независимость от квалификации не менее важна на удалённых площадках: аттестованные сварщики конструкций редки и дороги во многих регионах реализации проектов, тогда как компетентные бригады по болтовому монтажу гораздо легче мобилизовать и контролировать.
Прослеживаемость качества также в пользу болтового соединения. Каждый болт имеет класс прочности, сертификат партии и требование по моменту затяжки; затяжку можно проверить калиброванными инструментами, а маркировка совмещения обеспечивает мгновенную визуальную проверку. В заводских условиях сверление отверстий управляется ЧПУ, поэтому подгонка на площадке зависит от заводской точности, а не от решения на месте. Именно поэтому ведущие поставщики сборных зданий продвигают системы без сварки на площадке: отверстия, просверленные до горячего цинкования, маркированные болтовые узлы и элементы, которые собираются точно так, как показано на чертежах.
Гибкость в будущем — третье крупное преимущество. Болтовые соединения можно ослабить, отрегулировать, усилить, переместить или демонтировать. Покупатель, который может расширить склад, перенести мезонин или добавить кран позже, выигрывает от каркаса, спроектированного на болтовых обратимых узлах. Демонтаж и перепродажа или перемещение актива — всё более актуальные для арендуемых промышленных объектов и горнодобывающих лагерей — практически возможны только при преимущественно болтовой конструкции.
Ограничения, которые следует честно учесть в цене
Болтовые системы не лишены компромиссов. Они требуют немного больше стали в пластинах и болтовых группах, чем оптимизированный полностью сварной проект для того же пути нагрузки, поэтому масса материала может быть незначительно выше. Сверление отверстий добавляет этапы изготовления, а схемы отверстий должны быть согласованы с жёсткими допусками между заводом и площадкой. Сильно нагруженные узлы — толстые пластины, большие знакопеременные усилия или детали, критичные по усталости, в длиннопролётных мостах — могут потребовать больших болтовых групп или сдвигоустойчивых поверхностей, что увеличивает сложность изготовления. И ослабленные или недотянутые болты остаются реальным риском при слабом надзоре за монтажом, поэтому поддержка поставщика при монтаже и чёткие процедуры затяжки должны быть в вашем контракте, а не только на чертежах.
Сварные соединения: как они работают и где наиболее эффективны
Сварные соединения соединяют элементы путём сплавления основного металла с использованием дуговых процессов, таких как ручная дуговая сварка покрытым электродом (SMAW), сварка плавящимся электродом в среде защитного газа (GMAW/MIG), порошковая дуговая сварка (FCAW) или автоматическая сварка под флюсом (SAW) на заводе. Сварка устраняет накладки, болтовые группы и отверстия; путь нагрузки непрерывен, соединение герметично, а масса стали обычно самая низкая среди всех методов соединения при той же нагрузке.
Заводская сварка против сварки на площадке
Самое важное различие для целей закупки — где выполняется сварка. Заводская сварка происходит в контролируемых заводских условиях: предварительно аттестованные технологии, сертифицированные сварщики, позиционеры, контролируемая температура и влажность, немедленный доступ к оборудованию для контроля, такому как ультразвуковой контроль (UT) и магнитопорошковый контроль (MT). Заводские сварные швы — приварка торцевых плит, рёбер жёсткости, упоров и базовых плит к элементам до отправки — являются стандартной практикой в любом серьёзном цехе и должны предполагаться в любом коммерческом предложении.
Сварка на площадке выполняется на монтажной площадке и наследует все условия площадки как переменные качества: ветер, дождь, пыль, температуру, доступ к лесам, электроснабжение, усталость сварщика и доступность услуг по испытаниям в стране проекта. Сварка на площадке может быть правильным ответом в конкретных ситуациях — очень крупные или необычные узлы, соединения при реконструкции существующих конструкций или изменения, обнаруженные во время монтажа — но как систематическая стратегия соединения для всего здания она концентрирует риск именно там, где контроль слабее всего.
Где сварные соединения — лучший выбор
Сварка превосходит другие методы в сценариях, где её сильные стороны доминируют. Тяжёлые промышленные каркасы с крупными сварными балками, толстыми коробчатыми колоннами и высокими требованиями по усталости — тяжёлые крановые цеха, здания электростанций, длиннопролётные передаточные конструкции — часто используют заводские сварные составные элементы с полностью сварными заводскими стыками, поскольку сварные детали более компактны и могут быть оптимизированы по усталостной прочности. Герметичные или водонепроницаемые сборки, такие как опоры резервуаров или специализированные промышленные корпуса, требуют сварки по своей природе. Применения, критичные по массе, включая некоторые мостовые компоненты и длиннопролётные фермы, выигрывают от материальной эффективности сварных деталей. И сложные архитектурные узлы — криволинейные пересечения, типичные для аэровокзалов, крыш стадионов и знаковых башен — часто требуют заводских сварных узлов, поскольку геометрия не может быть решена стандартными болтовыми деталями.
Ограничения, которыми следует управлять в контракте
Сварка на площадке требует сертифицированных сварщиков, аттестованных технологических карт сварки, контроля хранения и обращения с электродами, защиты от погоды и послесварочного контроля — всё это стоит денег и времени на площадке, в вашей стране, под вашим надзором или надзором вашего подрядчика. Сварные швы на оцинкованных элементах разрушают цинковое покрытие в зоне термического влияния и требуют зачистки проволочной щёткой и ремонта цинконаполненной краской, что является обязательством по обслуживанию на весь срок службы здания. Сварные соединения также необратимы: модификация, расширение или демонтаж требуют резки, которая повреждает элементы и усложняет повторное использование. Ни одно из этих ограничений не делает сварку плохим выбором — они просто означают, что сварные соединения переносят обязательства по качеству и обслуживанию на весь срок службы на этап монтажа, и ваши условия закупки должны это отражать.
Болтовое или сварное: двенадцать факторов, которые решают реальные проекты
В таблице ниже приведено сравнение по факторам, которые чаще всего определяют международные проекты стальных зданий. Последующее обсуждение объясняет нюансы, которые таблица не может передать.
| Фактор решения | Болтовые соединения | Сварные соединения |
|---|---|---|
| Скорость монтажа на площадке | Высокая; устойчивость к погоде; работа краном и ключом | Ниже; чувствительность к погоде; зависимость от последовательности |
| Требования к квалификации на площадке | Обученная бригада по болтовому монтажу; широко доступна | Сертифицированные сварщики; дефицит на многих рынках |
| Среда контроля качества | ЧПУ-сверление + проверка момента затяжки; проверяемо на площадке | Отлично на заводе; трудно контролировать на площадке |
| Материалоэффективность | Немного выше (пластины + болты) | Наиболее эффективный путь нагрузки |
| Стоимость изготовления | Сверление + работы с пластинами | Часы сварщика + контроль; эффективно для тяжёлых узлов |
| Совместимость с антикоррозионной защитой | Отличная с горячим цинкованием; покрытие не повреждено | Сварка на площадке выжигает цинк; требуется ремонт покрытия |
| Усталость и тяжёлая циклическая нагрузка | Сдвигоустойчивые детали работают хорошо | Отлично при правильной детали и контроле |
| Будущая модификация / расширение | Обратимо; болты можно регулировать или снимать | Необратимо; изменения требуют резки |
| Контроль в течение срока службы | Простая визуальная проверка и проверка момента | НК требуется при подозрении на дефекты |
| Ценность демонтажа / перемещения | Высокая; актив можно открутить и переместить | Низкая; резка повреждает элементы |
| Зависимость от погоды при монтаже | Низкая | Высокая (ветер, дождь, влажность влияют на качество сварки) |
| Расположение риска | Завод (контролируемая среда) + процедура затяжки | Площадка (квалификация подрядчика и условия) |
Скорость, график и погодный риск
Для зарубежного проекта окно монтажа подвержено всем логистическим неопределённостям цепочки: задержки судов, заторы в портах, таможенное оформление, готовность фундамента и наличие местной рабочей силы. Болтовой каркас сокращает критический путь на площадке, потому что элементы поднимаются так быстро, как их может установить кран, а болтовой монтаж продолжается в условиях, которые заставили бы сварку остановиться. Сварка на площадке, напротив, требует сухих поверхностей, защиты от ветра и предварительного подогрева в холодную погоду; одна неделя муссонных дождей или пустынной песчаной бури может отодвинуть зависимый от сварки график на недели. Покупателям, строящим в тропических, прибрежных или ветреных регионах, следует рассматривать эту асимметрию графика как реальную статью затрат, а не теоретическую.
Риск качества и где он находится
Полезная мысленная модель: сварка концентрирует риск качества в людях и условиях площадки; болтовое соединение концентрирует его в заводской точности и процедуре монтажа. Если у вашего поставщика есть зрелый цех — ЧПУ-сверление, контролируемые сварочные линии, собственная служба контроля и сертификация, такая как ISO 9001, CE, SGS и аудит BV — то преимущественно болтовая система фактически переносит почти всё качество соединений в контролируемую среду, где его можно проверить до отгрузки. Если ваш монтажный подрядчик в стране назначения силён в сварке и слаб в процедуре болтового монтажа, расчёт может измениться; но для большинства международных проектов заводской контролируемый путь является более безопасным выбором по умолчанию, поскольку он проверяем до того, как сталь покинет порт.
Коррозия: взаимодействие, которое покупатели недооценивают
Горячее цинкование по ISO 1461 — например, покрытие не менее 275 г/м² — одна из самых экономически эффективных стратегий антикоррозионной защиты стальных каркасов зданий во влажных, прибрежных и сельскохозяйственных условиях. Болтовое соединение и цинкование — естественные партнёры: отверстия сверлятся до цинкования, расплавленный цинк покрывает каждую поверхность, включая внутреннюю часть отверстий, и покрытие прибывает на площадку неповреждённым. Сварка на площадке по оцинкованному каркасу локально разрушает покрытие, выделяет пары цинка и оставляет участки ремонта, долгосрочные характеристики которых полностью зависят от добросовестности монтажной бригады. В животноводческих зданиях с высоким содержанием аммиака, на заводах удобрений, прибрежных складах и влажных тропических цехах это взаимодействие само по себе часто становится решающим аргументом в пользу болтовой системы.
Сейсмическое поведение и пластичность соединений
В сейсмоопасных регионах деталировка соединений должна обеспечивать пластичность — способность деформироваться без хрупкого разрушения. Современное сейсмическое проектирование достигает этого за счёт тщательного выбора зон, где происходит текучесть, при этом как болтовые, так и сварные решения могут быть детализированы для надлежащей работы. Болтовые моментные соединения с вынесенными наружу торцевыми пластинами широко применяются в сейсмостойких рамах, поскольку сочетают пластичность с заводским контролем качества; сварные моментные соединения столь же отработаны, когда доступ для сварки, подкладные планки и контроль должным образом запроектированы. Вывод для закупок не в том, что один метод сейсмически безопасен, а другой нет, — а в том, что сейсмические проекты требуют поставщика, инженеры которого понимают действующий норматив вашей страны и могут документально подтвердить расчёт соединения независимо от выбранного метода.
Совокупная стоимость владения, а не только цена за тонну
Болтовые системы могут давать незначительно больший расход стали и стоимость сверления в смете на изготовление; сварные системы могут иметь меньший расход металла, но более высокие затраты на монтажный труд, контроль, защиту от погоды и ремонт покрытия. На протяжении жизненного цикла объекта болтовые системы также сохраняют возможности: добавить антресоль, расширить пролёт, переместить здание или заменить корродированный элемент проще и дешевле, когда узлы разборные. Опытные покупатели оценивают решение по соединениям по совокупной стоимости поставки и жизненного цикла — изготовление плюс транспортировка плюс монтаж плюс контроль плюс будущая гибкость, — а не только по строке сметы на изготовление.
Как климат и условия площадки меняют ответ
Одна и та же программа здания обосновывает разные стратегии соединений в разных средах, и международным покупателям следует явно включать анализ площадки в спецификацию.
- Прибрежная и морская атмосфера. Соляной туман ускоряет коррозию в любом месте нарушения покрытия. Полностью болтовая рама с горячим цинкованием, с герметичными узлами и неповреждённым покрытием, минимизирует обслуживание; любая сварка на месте должна быть исключением и сопровождаться тщательным восстановлением цинкового покрытия.
- Тропические регионы и регионы с высокой влажностью. Конденсат и биологически активная среда (например, аммиак в животноводческих зданиях) воздействуют как на сталь, так и на покрытия. Болтовое соединение сохраняет цинкование; сварка на месте создаёт постоянные слабые места в системе покрытия.
- Пустынные регионы и регионы с высокой температурой. Диапазоны температурного расширения широки, а ветер с песком усложняет работы на площадке. Болтовой монтаж быстро продвигается между периодами ветра, а фрикционные соединения надёжно воспринимают циклы температурных перемещений.
- Холодные регионы и регионы со снеговой нагрузкой. Сварка на месте в условиях отрицательных температур требует предварительного подогрева и укрытий, что повышает стоимость и риск; болтовое соединение безразлично к холоду. Расчёт соединений должен учитывать снеговые отложения и риск хрупкого разрушения при очень низких температурах, что является инженерной задачей для проектной команды вашего поставщика независимо от метода соединения.
- Удалённые площадки с ограниченной инфраструктурой. Там, где сложно обеспечить аттестованных сварщиков, услуги контроля или стабильное электропитание на площадке, болтовая система без сварки на месте полностью снимает эту зависимость.
Сельскохозяйственные проекты наглядно иллюстрируют этот тезис. Сборная оцинкованная стальная конструкция свинарника эксплуатируется в коррозионной среде с мойкой, где каждое нарушение покрытия имеет значение; болтовые оцинкованные соединения являются практическим выбором по умолчанию. Та же логика применима к сельскохозяйственному зданию-навесу из лёгких стальных конструкций для смешанного использования во влажном климате.
Рекомендуемые стратегии соединений по типам зданий
Тип проекта определяет оптимальное сочетание заводской сварки и болтового монтажа на площадке. Приведённые ниже рекомендации отражают распространённую практику в зданиях из предварительно изготовленных и проектируемых стальных конструкций и соответствуют тому, как опытный изготовитель выстраивает последовательность работ.
- Цеховые и складские здания рамной конструкции. Классический случай для болтовой системы: заводская сварка торцевых и опорных пластин, заводское сверление отверстий и полностью болтовые монтажные стыки. Стальной цех рамной конструкции с горячим цинкованием с болтовой системой соединений без сварки на месте демонстрирует этот подход в наиболее чистом виде — отверстия просверлены до цинкования, а стыки маркированы для безошибочного монтажа.
- Лёгкие складские и логистические здания. Приоритет — скорость ввода в эксплуатацию, а модульные пролёты (например, шаг 6–9 м) с болтовыми стыками обеспечивают как быстрый монтаж, так и последующее расширение. Смотрите склад из лёгкого стального каркаса и металлоконструкций или сборный склад рамной конструкции для типовых конфигураций.
- Цеха с тяжёлыми кранами и промышленные предприятия. Гибрид: заводская сварка составных колонн и подкрановых балок (где качество сварки контролируется и можно оптимизировать усталостные детали) с болтовыми монтажными стыками и болтовыми креплениями крановых кронштейнов для удобства монтажа. Специально спроектированный цех из сборных стальных конструкций с краном или тяжёлое промышленное здание из стальных конструкций обычно следует этой схеме.
- Спортивные объекты с большими пролётами и аэровокзальные терминалы. Сложная геометрия требует тяжёлой заводской сварки узлов и криволинейных элементов; монтажные соединения остаются болтовыми везде, где позволяют доступ и график. Инженерный акцент — на точности изготовления узлов и последовательности монтажа.
- Мосты. Доминируют усталость и повторные нагрузки. Современная практика использует заводскую сварку балок со стенкой с болтовыми (часто фрикционными) монтажными стыками — гибрид в наиболее регламентированном виде. Модульный стальной мост или арочный мост запроектированный для болтовой сборки на площадке, сочетает удобные для транспортировки модули с контролируемыми монтажными стыками.
- Ангары для самолётов. Очень большие свободные пролёты и тяжёлые раздвижные ворота создают большие усилия в немногих узлах; заводская сварка основных элементов с болтовыми стыками сохраняет габариты транспортировки управляемыми. Сборный стальной ангар для самолётов является типичным применением.
Обратите внимание на последовательную закономерность: варить на заводе, где контроль высок; болтить на площадке, где условия неопределённы. Проекты, которые инвертируют эту закономерность — тяжёлая сварка основных элементов на площадке, — заслуживают дополнительной проверки при оценке поставщика.
Гибридный подход: заводская сварка плюс болтовой монтаж на площадке
Самые надёжные международные проекты редко выбирают один метод исключительно; они распределяют каждый метод на этап, где он работает лучше всего. На практике это означает, что завод выполняет всю сварку, приваривающую пластины, рёбра жёсткости и детали к элементам, — под аттестованными сварщиками, с контролируемыми процедурами и внутризаводским ультразвуковым контролем, — а монтажный этап состоит из болтовой сборки элементов по маркированным чертежам.
Этот гибрид даёт четыре кумулятивных преимущества. Во-первых, он минимизирует весовой штраф болтового соединения, потому что пластины и косынки привариваются (а не привинчиваются) к элементам на заводе. Во-вторых, он максимизирует скорость монтажа, потому что сварка на площадке отсутствует на критическом пути. В-третьих, он защищает систему цинкования, потому что отверстия сверлятся до горячего цинкования и никакая горячая работа на площадке не нарушает покрытие. В-четвёртых, он упрощает ваш аудит качества: почти всё качество соединений можно проверить на заводе до отгрузки, а монтажный этап становится контролируемой, процедурно простой сборочной задачей.
Когда вы получаете коммерческие предложения, спрашивайте прямо, какой объём сварки на площадке предполагает каждый вариант. Два предложения для «одного и того же» здания могут существенно различаться, если одно включает 300 сварных швов на площадке, а другое — ни одного. Болтовой вариант может быть немного дороже по изготовлению, но значительно дешевле по стоимости поставки, монтажа и контроля — и существенно ниже по риску сроков.
Частые ошибки покупателей при задании соединений
В многих международных проектах повторяются одни и те же ошибки в спецификациях. Их избежание ничего не стоит и предотвращает наиболее частые споры.
- Задание метода вместо эксплуатационных характеристик. Указание «всё сварное» или «всё болтовое» как абсолют может вынудить к неэкономичным решениям. Задавайте характеристики — нагрузки, нормы, коррозионную среду, ограничения монтажа — и позволяйте квалифицированным инженерам выбирать детали, требуя при этом минимизации и обоснования сварки на площадке.
- Игнорирование взаимодействия с антикоррозионной защитой. Заказ оцинкованных рам с последующим принятием сварных соединений на площадке сводит на нет систему покрытия. Если сварка на месте неизбежна, требуйте письменных процедур и материалов для восстановления цинкового покрытия.
- Принятие сварки на площадке без организации контроля. Кто выполняет ультразвуковой или магнитопорошковый контроль сварных швов на площадке, каким оборудованием и по каким критериям приёмки? Если ответа нет в договоре, риск качества был молча переложен на вас.
- Недооценка процедуры болтового соединения. Болтовое соединение простое, но не небрежное: калиброванные ключи, заданные последовательности затяжки и проверки маркировки имеют значение. Требуйте технологическую карту монтажа, охватывающую как последовательность работы крана, так и затяжку соединений.
- Забывчивость о будущем расширении. Покупатели, которые рассчитывают позднее расширить здание, должны требовать болтовые торцевые рамы, болтовые стыки, рассчитанные на нагрузки расширения, и системы прогонов, продолжающиеся через линию расширения — сварка при модернизации является дорогой альтернативой.
- Оставление допусков неопределёнными. Допуски на отверстия, точность установки анкерных болтов и допуски на длину элементов определяют, соберётся ли болтовая рама на самом деле. Анкерные болты, забетонированные даже слегка не в проектном положении, являются ведущей причиной задержек на площадке; согласуйте допуски и проверьте шаблоны до отгрузки.
Документы по расчёту соединений, которые следует требовать до отгрузки
В международных проектах документы, которые вы получаете до упаковки стали, являются вашим главным инструментом контроля качества соединений — потому что после отплытия судна каждый дефект соединения становится проблемой площадки в вашей стране, а не заводской проблемой изготовителя. Компетентный поставщик предоставит, а вы должны договорно требовать определённый пакет документов, охватывающий соединения от проектирования до упаковки.
Как минимум запросите следующие документы и проверьте их на соответствие вашей спецификации перед разрешением производства:
- Расчёты соединений со ссылкой на действующий норматив для вашей юрисдикции, показывающие каждое семейство узлов, расчётные усилия и коэффициент использования выбранного решения. Это ваше доказательство того, что болтовое или сварное решение было рассчитано, а не принято по умолчанию.
- Заводские чертежи с схемами отверстий для каждого элемента, показывающие диаметры отверстий, шаблоны, шаги, краевые расстояния и толщины пластин. Эти чертежи управляют сверлением с ЧПУ, поэтому их точность определяет подгонку на площадке.
- Полный перечень болтов с указанием классов прочности болтов, диаметров, длин, количества и метода затяжки для каждого семейства узлов. Перечень болтов также служит проверкой закупок на предмет дефицита на удалённой площадке.
- Сварочная документация для заводских сварных швов: используемые технологические инструкции по сварке, сводка квалификаций сварщиков и объём и результаты неразрушающего контроля, такого как ультразвуковой контроль.
- Записи о покрытии, включая сертификаты цинкования там, где задано горячее цинкование, чтобы массу и сплошность покрытия можно было проверить по договору.
- Схема маркировки сопоставляющая каждую марку на стали с монтажными чертежами, что позволяет монтажной бригаде собрать тысячи элементов без неоднозначности.
- Упаковочный лист, упорядоченный по плану монтажа, чтобы контейнеры можно было открывать в том порядке, который нужен крану, — небольшой документ, который ощутимо сокращает время на площадке.
- Руководство по монтажу охватывающее предположения по крану, последовательность элементов, процедуры болтового соединения, значения моментов затяжки и контрольные точки.
Проверка этого пакета стоит нескольких дней инженерного внимания до отгрузки; обнаружение отсутствующего документа после прибытия стоит недель. Покупатели, которые делают перечень документов договорным, с одобрением контроля как этапом оплаты или отгрузки, неизменно сообщают о более гладком монтаже и меньшем числе претензий — не потому, что проблемы никогда не возникают, а потому, что их выявляют, пока их ещё дёшево исправить.
Как профессиональный поставщик стальных конструкций проектирует соединения
Понимание того, что происходит внутри компетентного изготовителя, помогает оценивать коммерческие предложения за пределами цены за тонну. В Jidian Construction Materials Co., Ltd., производителе стальных конструкций со штаб-квартирой в Сямэнь, Фуцзянь, Китай, с годовой мощностью 360 000 тонн стальных конструкций и 1 000 000 м² систем ограждающих конструкций зданий, рабочий процесс по соединениям интегрирован от проектирования до поставки, и та же философия применяется по всему ассортименту: решить каждый возможный узел на заводе и отправить на площадку задачу по болтовому соединению, а не проект по сварке.
Проектирование и деталировка. Инженеры моделируют раму, подбирают размеры элементов из марок, таких как Q345B/Q355B, и проектируют каждое соединение по действующему нормативу для рынка назначения, выпуская согласованные заводские чертежи, в которых каждая схема отверстий, толщина пластин и класс прочности болтов явно указаны. Компания участвовала в разработке и экспертизе китайских национальных стандартов и спецификаций на стальные конструкции, и её проектный отдел работает по нормативу, применимому к юрисдикции каждого проекта.
Изготовление. Сверление с ЧПУ обеспечивает схемы отверстий с контролируемыми допусками; заводская сварка приваривает торцевые пластины, косынки и рёбра жёсткости по аттестованным процедурам; и там, где задано горячее цинкование, сверление предшествует цинкованию, чтобы покрытие охватывало каждую поверхность, включая стенки отверстий. Элементы маркируются, чтобы монтажная бригада могла собрать раму, не разбирая чертежи болт за болтом.
Контроль качества. Внутризаводская команда контроля управляет качеством сырья, выполняет ультразвуковой контроль сварных швов, проверяет степень обеспыливания и контролирует размеры до упаковки; система менеджмента качества подтверждена ISO 9001, CE, SGS и BV. Компоненты соединений — болты, пластины, элементы — подсчитываются, маркируются и упаковываются в последовательности монтажа, чтобы контейнеры прибывали в том порядке, который нужен крану.
Поддержка поставки и монтажа. Производство для типового проекта рамной конструкции занимает 20–30 дней после подтверждения чертежей, а упаковка планируется с учётом эффективности контейнеров и порядка монтажа. Монтажные чертежи, процедуры затяжки и планы последовательности сопровождают отгрузку, и инженерная команда остаётся доступной на этапе монтажа — практическое выражение философии соединений без сварки на месте, обслуживающей клиентов более чем в 50 странах.
Стратегический момент для покупателей: поставщик, который проектирует, изготавливает, наносит покрытие, проверяет и упаковывает соединения как единый интегрированный процесс, устраняет координационный риск, который не сможет компенсировать никакой объём надзора на площадке. Качество соединений создаётся на заводе; площадка либо сохраняет его, либо разрушает.
Вопросы, которые стоит задать до подписания контракта
Используйте этот контрольный список в переговорах с поставщиками. Компетентный производитель ответит на каждый вопрос документами, а не прилагательными.
- Какой процент соединений выполняется болтовым на площадке и какие узлы (если такие есть) требуют сварки на месте? Почему?
- Сверлятся ли отверстия до горячего цинкования и какая масса покрытия указана (например, по ISO 1461)?
- Какие классы прочности болтов и типы соединений (срезные или фрикционные) предлагаются для каждого семейства узлов и какая процедура затяжки предусмотрена?
- Какие заводские аттестации по сварке, технологические карты сварки и неразрушающий контроль применяются к заводским сварным швам?
- Как маркируются и упаковываются элементы и следует ли последовательность упаковки монтажному плану?
- Какой нормативный документ регулирует проектирование соединений в моей стране и может ли поставщик подтвердить соответствие документально?
- Какие допуски на анкерные болты и шаблоны предоставляются подрядчику по фундаментам?
- Какой шеф-монтаж, технологические регламенты и постпродажная поддержка включены?
Дополнительное чтение для полной картины закупки: наше руководство по влиянию фундаментов и методов монтажа на стоимость и сроки проекта, обзор для покупателя по антикоррозионным системам покрытий для прибрежных, промышленных и тропических проектов, наше инженерное руководство по проектированию стальных зданий для тяжёлых снеговых нагрузок и экстремального холода, а также объяснение того, как можно расширить здания из стальных конструкций после строительства.
Часто задаваемые вопросы
Болтовые соединения так же прочны, как сварные?
Правильно запроектированные болтовые соединения полностью способны обеспечить прочность, необходимую каркасу здания, и современные нормы рассматривают болтовое и сварное проектирование как равноценные пути. Различие в деталях: сварка даёт непрерывный путь передачи нагрузки с компактной геометрией, а болтовое соединение передаёт нагрузку через пластины и группы болтов. Для уровней нагрузок, типичных для цехов, складов и большинства промышленных зданий, хорошо запроектированная болтовая система удовлетворяет всем конструктивным требованиям с дополнительными преимуществами скорости и обратимости. Для некоторых усталостно-критичных или геометрически сложных узлов предпочтительны сварные решения — поэтому гибридные системы являются стандартной практикой.
Почему сварка на месте повреждает цинковое покрытие?
Цинкование — это цинковое покрытие, наносимое погружением стали в расплавленный цинк. Дуговая сварка локально расплавляет поверхность стали, выжигая цинк в зоне сварного шва и вокруг неё и выделяя цинковые пары. Открытый участок необходимо очистить и восстановить цинконаполненным покрытием, причём восстановленные участки редко соответствуют долговечности исходного непрерывного цинкового слоя. Поэтому сверление до цинкования плюс болтовая сборка на площадке — без сварки на месте — сохраняет всю систему антикоррозионной защиты на весь срок службы здания.
Как проверяется качество болтовых соединений на площадке?
Через сочетание заводского контроля и процедур на площадке: сертификаты на классы прочности болтов, калиброванные динамометрические ключи или метод поворота гайки с предписанным контролем, маркировка соответствия между соединяемыми деталями для подтверждения правильной сборки и визуальная проверка полного контакта всех слоёв. Поскольку отверстия были просверлены с ЧПУ на заводе, а элементы имеют маркировку соответствия, проблемы с подгонкой редки и сразу заметны — в отличие от скрытых дефектов сварки, для обнаружения которых требуется неразрушающий контроль.
Когда покупатель может сознательно выбрать сварку на месте?
Обоснованные случаи включают присоединение нового металла к существующим конструкциям, где доступ для болтов невозможен, очень крупные узлы, превышающие практические ограничения транспортировки, поздние изменения, выявленные при монтаже, и некоторые работы по усилению или реконструкции. В этих случаях требуйте аттестованных сварщиков, утверждённые процедуры, защиту от погодных условий и определённый план контроля — и рассматривайте объём восстановления покрытия как часть того же пакета работ.
Болтовая система стоит дороже?
Тоннаж изготовления может быть немного выше, поскольку пластины и болты добавляют материал, а сверление — дополнительный процесс. Но общая стоимость поставки часто благоприятствует болтовому соединению, если учесть труд на площадке, продолжительность монтажа, логистику контроля, погодные риски и будущую гибкость. Правильное сравнение — это стоимость жизненного цикла возведённого, проверенного, обслуживаемого здания, а не статья затрат на изготовление в изоляции.
Как болтовые соединения ведут себя в регионах с сильными ветрами и циклонами?
Ветровая нагрузка предъявляет к соединениям иные требования, чем гравитационная: подъёмная сила меняет направление усилий в кровельных системах и связях, циклические порывы вносят повторяющуюся смену знака нагрузки, а полное разделение конструкции является следствием системного отказа узла. Хорошо запроектированные болтовые каркасы справляются с этими нагрузками за счёт фрикционных соединений связей, торцевых пластин, рассчитанных на смену знака, и базовых узлов, заанкеренных на подъём, — при условии, что расчётная скорость ветра и категория экспозиции для вашей площадки были указаны на этапе предложения. Практическое действие покупателя — явно предоставить базовую скорость ветра и категорию местности проекта, а затем подтвердить, что проект соединений поставщика охватывает крепление кровельного листа, узлы прогон-стропило и предварительное натяжение связей, которые чаще всего недостаточно прописаны на рынках, подверженных циклонам.
Какое обслуживание требуется болтовым и сварным соединениям в течение срока службы здания?
Как общая практика обслуживания стальных зданий в агрессивных средах покупатели обычно планируют периодические визуальные осмотры соединений — проверку разрушения покрытия, поверхностной ржавчины в узлах, скопления воды в деталях базы и, для болтовых соединений, любых признаков ослабления — с периодичностью, зависящей от коррозионной агрессивности площадки. Оцинкованные горячим способом болтовые каркасы обычно требуют лишь местного восстановления покрытия в точках механических повреждений, тогда как окрашенные сварные конструкции обычно нуждаются в более раннем и частом обслуживании покрытия по линиям сварных швов и кромкам. Независимо от системы, дренажные детали вокруг базовых узлов заслуживают регулярного внимания, поскольку стоячая вода на линии фундамента является наиболее частой причиной долговременной коррозии соединений в полевых условиях.
Можно ли перевести существующее сварное стальное здание на болтовые соединения?
Частичные переделки распространены: добавление болтовых стыков при расширении, замена корродированного сварного шва болтовым ремонтным узлом или крепление новых пристроек (антресолей, площадок, опор оборудования) к существующему каркасу во избежание огневых работ. Полная переделка редко экономически целесообразна, но точечные болтовые модификации — практичный способ модернизировать или расширить сварную конструкцию при условии инженерной оценки существующих элементов.
Заключение: соотнесите метод соединения с проектом и сохраняйте контроль на заводе
На вопрос «болты или сварка» лучше отвечать как на вопрос логистики и жизненного цикла, а не прочности. Оба метода при правильном проектировании обеспечивают безопасные конструкции. Успешные международные проекты отличаются от проблемных тем, где локализован риск качества: на контролируемом заводе с аттестованными процессами и собственным контролем или на удалённой площадке с переменной погодой, дефицитом специалистов и ограниченным доступом к испытаниям. Последовательная модель для цехов, складов, сельскохозяйственных построек, ангаров, мостов и объектов — варить в цехе, где контроль максимален, собирать на болтах на площадке, где условия неопределённы, и сохранять систему антикоррозионной защиты, исключая огневые работы на оцинкованном каркасе.
Если ваш следующий проект требует стального строительства, спроектированного для быстрой, надёжной сборки с сохранением покрытия — от оцинкованного цеха с портальной рамой до тяжёлого промышленного заводского здания — пришлите нам ваши чертежи, нагрузки и условия площадки. Наша инженерная команда рассмотрит с вами стратегию соединений, задокументирует объём болтовых и сварных работ в коммерческом предложении и поддержит этап монтажа при поставке более чем в 50 стран. Свяжитесь с Jidian Construction Materials Co., Ltd. для предложения на уровне соединений и графика, на который можно планировать.