Çelik yapı binaları için civatalı ve kaynaklı bağlantılar arasında seçim yapmaya yönelik kapsamlı bir B2B kılavuzu: 12 faktörlü karşılaştırma, iklim değerlendirmeleri, proje türü önerileri, tedarikçi kalite kontrol listesi ve yurt dışı alıcılar için SSS.
Her uluslararası çelik yapı binası projesi er ya da geç aynı mühendislik sorusuna gelir: çerçeve cıvatalarla mı, kaynaklarla mı yoksa ikisinin bir kombinasyonuyla mı birleştirilmelidir? Cevap asla estetikle ilgili değildir. Seçtiğiniz birleşim stratejisi; imalat maliyetinizi, montaj takviminizi, korozyon koruma sisteminizi, tedarikçinizin işletmesi gereken kalite kontrollerini ve hatta bina onlarca yıl sonra ne kadar kolay denetlenebileceğini, bakımının yapılabileceğini, genişletilebileceğini veya sökülebileceğini etkiler. Uluslararası bir tedarikçiden atölyeler, depolar, stadyumlar, köprüler, hangarlar ve tarımsal binalar tedarik eden yurt dışı B2B alıcıları için cıvatalı-kaynaklı kararı, tüm tedarik sürecindeki en önemli teknik seçimlerden biridir.
Bu kılavuz, her iki birleşim ailesini pratik tedarik terimleriyle açıklar. Proje sonuçlarını gerçekten belirleyen faktörler açısından bunları karşılaştırır, iklimin ve lojistiğin hesaplamayı nasıl değiştirdiğini inceler, bina tipine göre öneriler sunar ve sözleşme imzalamadan önce herhangi bir çelik yapı tedarikçisine sormanız gereken soruları listeler. Amaç, bir yöntemi evrensel olarak üstün ilan etmek değil; birleşim stratejisini bina tipiniz, saha koşullarınız ve teslim kısıtlarınızla güvenle eşleştirmenize yardımcı olmaktır.
Birleşim Kararı Çoğu Alıcının Farkına Vardığından Neden Daha Önemlidir
Tipik bir ön mühendislik çelik yapı binasında, yapısal çerçeve imalat işinin çoğunluğunu oluşturur ve birleşimler mühendislik çabasının orantısız bir payını alır. Tek bir portal çerçeve bina binlerce bireysel birleşim içerebilir: kiriş-kolon bağlantıları, makas ekleri, aşık kuşakları, payanda takozları, taban plakaları ve vinç konsolu bağlantıları. Her biri yükü güvenle aktarmalı, imalat toleranslarına uymalı ve hem fabrikada hem de sahada ekonomik olarak uygulanabilir olmalıdır.
Alıcılar farklı tedarikçilerden gelen fiyat tekliflerini değerlendirdiğinde, birleşim stratejisi genellikle fiyatın içinde gizlidir. Daha ucuz görünen bir teklif, basitçe daha fazla saha kaynağı varsayıyor olabilir; bu da işçiliği, kalite riskini ve hava koşullarına maruz kalmayı montaj yüklenicinize kaydırır. Tamamen cıvatalı bir sistem içeren bir teklif, önceden daha pahalıya mal olan ancak tüm saha riski kategorilerini ortadan kaldıran fabrika süreçlerini — delme, eşleştirme işaretleme, delme sonrası galvanizleme — içerebilir. Gerçekte neyi karşılaştırdığınızı anlamak, savunulabilir bir tedarik kararına doğru atılan ilk adımdır.
Birleşim kararı ayrıca kalite kontrol maruziyetinizi de belirler. Kaynak kalitesi büyük ölçüde kaynakçı becerisine, elektrot kullanımına ve kaynak anındaki çevresel koşullara bağlıdır; ultrasonik veya manyetik parçacık muayenesi gibi tahribatsız testlerle doğrulanır. Cıvatalı birleşimler delik hassasiyetine, cıvata kalitesine ve kontrollü sıkmaya bağlıdır; tork veya somun döndürme prosedürleriyle ve giderek artan şekilde eşleştirme işaretlemesinin basit görsel kontrolleriyle doğrulanır. Hiçbir yöntem doğası gereği güvenilmez değildir, ancak arıza modları, gereken beceri setleri ve muayene lojistiği tamamen farklıdır — ve bu farklar bazı pazarlarda ve proje tiplerinde diğerlerinden daha fazla önem taşır.
Son olarak, birleşim seçimi, kıyı, tropikal ve endüstriyel ortamlarda çelik binalar için en önemli yaşam boyu maliyet etkenlerinden biri olan korozyon korumasıyla etkileşime girer. Sıcak daldırma galvanizleme ve saha kaynağı doğrudan bir gerilim içindedir: kaynak, çinko kaplamayı yakar ve saha onarımı gerektiren çıplak, çukurlaşmış alanlar oluşturur; cıvatalama ise fabrikada uygulanan kaplamayı bozulmadan korur. Güneydoğu Asya, Orta Doğu, Afrika ve kıyı Latin Amerika'da — nem, tuz veya endüstriyel atmosferin korozyonu hızlandırdığı pazarlarda — alıcılar bu etkileşimi dikkatle değerlendirmelidir.
Çelik Yapı Binalarında Cıvatalı Birleşimler: Nasıl Çalışır ve Nerelerde Üstündür
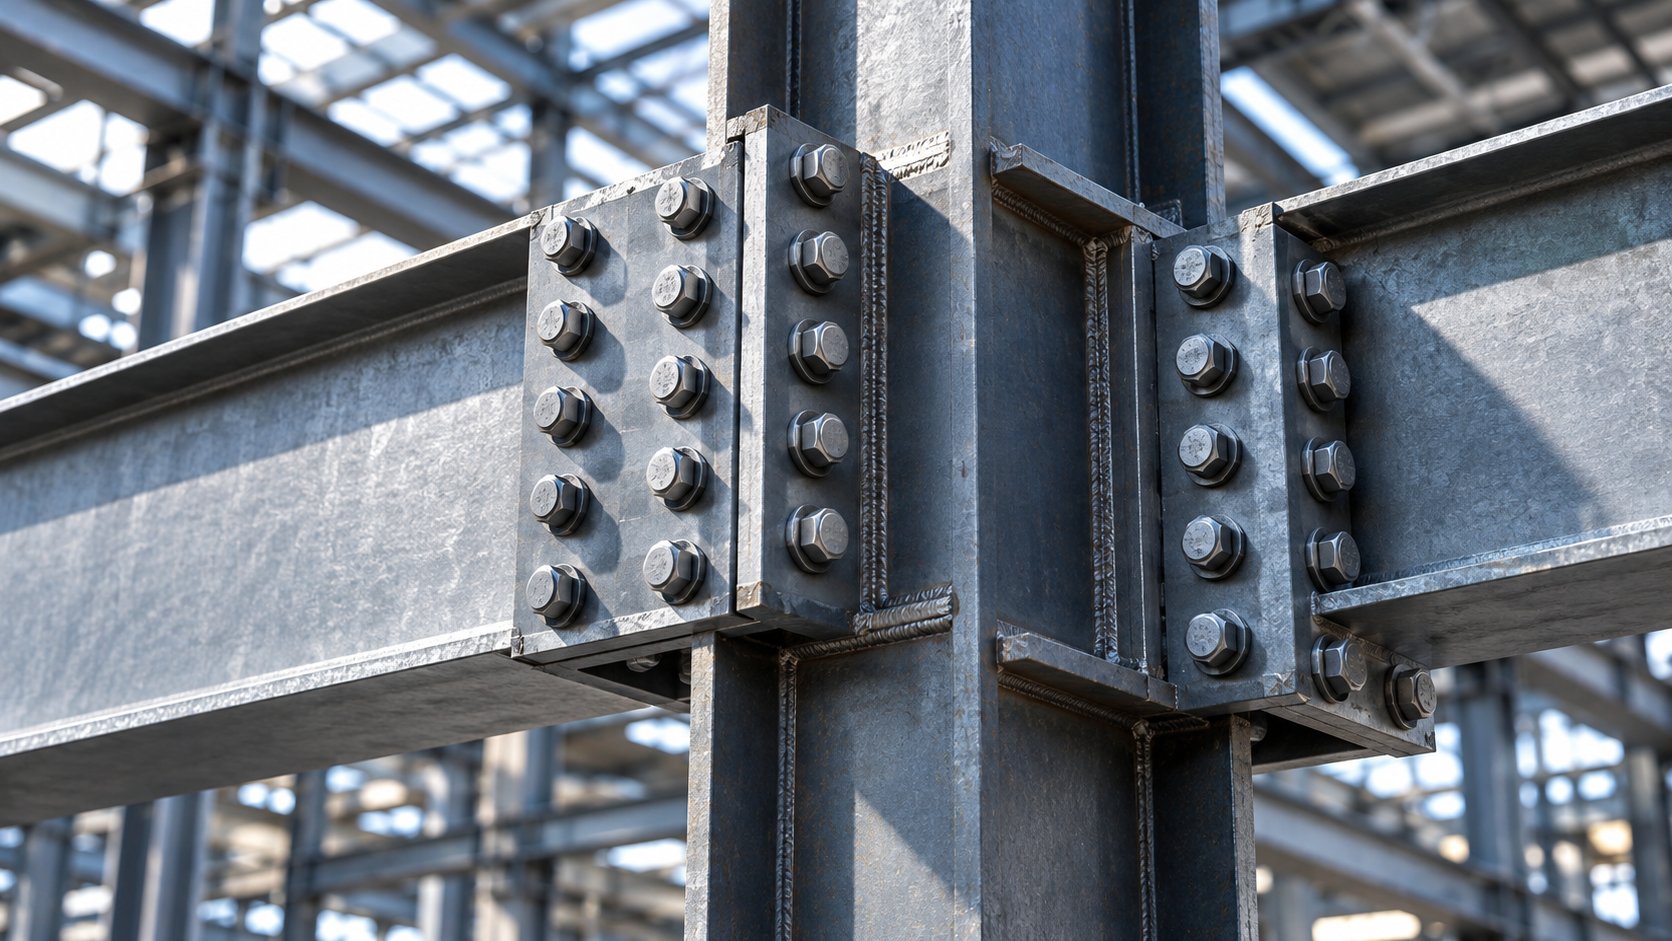
Cıvatalı birleşim, çelik elemanları önceden delinmiş delikler ve yüksek mukavemetli cıvatalar aracılığıyla birleştirir; genellikle ek plakaları, uç plakaları, kuşaklar veya takozlarla birlikte çalışır. Modern ön mühendislik bina sistemlerinde cıvatalı birleşimler varsayılandır: fabrika her elemanı son uzunluğuna göre imal eder, her deliği koordineli bir desene göre deler ve elemanları, atölye kaynağı gereken yerlerde bağlantı plakaları zaten kaynaklanmış veya takılmış olarak sevk eder. Sahada montaj ekibi çerçeveyi kaynak makineleri yerine anahtarlarla monte eder.
Cıvatalı Birleşimlerin Ana Tipleri
Tedarik ekiplerinin birleşim tasarlaması gerekmez, ancak terminolojiyi bilmek çizimleri ve fiyat tekliflerini doğru okumanıza yardımcı olur. Çelik yapı binalarında en yaygın cıvatalı birleşim aileleri şunlardır:
- Yatak tipi birleşimler. En ekonomik ve en yaygın kategori. Cıvatalar yükü doğrudan delik duvarlarına yataklama ve cıvata gövdesi boyunca kesme yoluyla aktarır. Plakalar arasında küçük göreli kaymaya izin verirler; bu, bina çerçevelerinin büyük çoğunluğunda kabul edilebilir.
- Kaymaya karşı kritik (sürtünmeli) birleşimler. Plakalar, yüksek mukavemetli cıvatalarla o kadar sıkı kenetlenir ki yük, temas yüzeyleri arasındaki sürtünme yoluyla aktarılır ve hiçbir kaymaya izin verilmez. Kaymanın yapıya veya kullanılabilirliğe zarar vereceği yerlerde belirtilir: vinç yolları, tekrarlı yüklemeye maruz köprüler, yüksek veya sismik aktif çerçevelerdeki payandalar ve büyük veya yarıklı delikli birleşimler.
- Uç plakalı birleşimler. Fabrikada kiriş ucuna kaynaklanan, ardından sahada kolon flanşına cıvatalanan bir plaka. Genişletilmiş uç plakaları, rijit çerçeve birleşimleri için tam moment kapasitesi bile geliştirebilir ve cıvatalı çerçevelere kaynaklıya yakın düzeyde yapısal süreklilik kazandırır.
- Ek birleşimler. Cıvatalı ek plakaları, nakliye sınırlarının eleman uzunluğunu aştığı yerlerde segmentli kolonları veya makasları birleştirir — yüksek kolonlar, uzun açıklıklı makaslar ve konteynerle sevkiyat için standart uygulama.
- Taban ve ankraj birleşimleri. Dökme ankraj cıvatalarına cıvatalanan kolon taban plakaları; düşey yükü, kesmeyi ve momenti temele aktarır.
Uluslararası Alıcılar Neden Cıvatalı Sistemleri Tercih Ediyor
Cıvatalı birleşimlerin avantajları, yurt dışı tedarik öncelikleriyle neredeyse mükemmel şekilde örtüşür. Montaj hızı en önemli faydadır: darbeli somun sıkma makineleri ve mobil vinçlerle donanmış eğitimli bir ekip, yapısal kaynak yapan bir ekipten çok daha hızlı bir şekilde cıvatalı bir çerçeve monte edebilir ve montaj, saha kaynağını durduracak hava koşullarında bile devam edebilir. Beceri bağımsızlığı uzak sahalarda da aynı derecede önemlidir: sertifikalı yapısal kaynakçılar birçok proje lokasyonunda kıt ve pahalıdır, oysa yetkin cıvatalama ekiplerini harekete geçirmek ve denetlemek çok daha kolaydır.
Kalite izlenebilirliği de cıvatalamayı destekler. Her cıvatanın bir kalitesi, parti sertifikası ve tork gereksinimi vardır; sıkma kalibre edilmiş aletlerle kontrol edilebilir ve eşleştirme işaretlemesi görsel doğrulamayı anında yapılabilir hale getirir. Atölye ortamında delik delme CNC kontrollüdür, bu nedenle sahada uyum, saha değerlendirmesinden ziyade fabrika doğruluğuna bağlıdır. Önde gelen ön mühendislik bina tedarikçilerinin sıfır saha kaynağı sistemlerini teşvik etmesinin nedeni tam olarak budur: sıcak daldırma galvanizlemeden önce delinmiş delikler, eşleştirme işaretli cıvatalı birleşimler ve çizimlerde gösterildiği gibi tam olarak birleşen elemanlar.
Gelecekteki esneklik üçüncü büyük avantajdır. Cıvatalı birleşimler gevşetilebilir, ayarlanabilir, güçlendirilebilir, taşınabilir veya sökülebilir. Bir depoyu genişletmesi, bir asma katı taşıması veya daha sonra bir vinç eklemesi olası olan bir alıcı, cıvatalı, geri döndürülebilir birleşimler etrafında tasarlanmış bir çerçeveden fayda sağlar. Varlığın sökülmesi ve yeniden satışı veya taşınması — kiralık endüstriyel tesisler ve madencilik kampları için giderek daha önemli — yalnızca ağırlıklı olarak cıvatalı bir yapıyla pratik hale gelir.
Dürüstçe Fiyatlandırmanız Gereken Sınırlamalar
Cıvatalı sistemler ödünleşimlerden muaf değildir. Aynı yük yolu için optimize edilmiş tamamen kaynaklı bir tasarımın kullanacağından biraz daha fazla plaka ve cıvata grubu çeliği gerektirirler, bu nedenle malzeme tonajı marjinal olarak daha yüksek olabilir. Delik delme imalat adımlarını ekler ve delik desenleri atölye ve saha arasında sıkı toleranslara göre koordine edilmelidir. Çok ağır yüklenmiş birleşimler — kalın plakalar, büyük kuvvet yön değişimleri veya uzun açıklıklı köprülerdeki yorulmaya kritik detaylar — imalat karmaşıklığını artıran büyük cıvata grupları veya kaymaya karşı kritik yüzeyler gerektirebilir. Ve gevşek veya yetersiz torklanmış cıvatalar, montaj denetimi zayıf olduğunda gerçek bir risk olmaya devam eder; bu nedenle tedarikçi montaj desteği ve net sıkma prosedürleri sadece çizimlerde değil, sözleşmenizde yer almalıdır.
Kaynaklı Birleşimler: Nasıl Çalışır ve Nerelerde Üstündür
Kaynaklı birleşimler, elemanları esas metalin kendisini kaynaştırarak birleştirir; atölyede örtülü metal ark kaynağı (SMAW), gaz metal ark kaynağı (GMAW/MIG), özlü tel ark kaynağı (FCAW) veya tozaltı ark kaynağı (SAW) gibi ark kaynağı işlemleri kullanılır. Kaynak, ek plakalarını, cıvata gruplarını ve delikleri ortadan kaldırır; yük yolu süreklidir, birleşim hava geçirmezdir ve aynı yük için çelik tonajı genellikle herhangi bir birleşim yönteminden en düşüktür.
Atölye Kaynağı ile Saha Kaynağı Karşılaştırması
Tedarik açısından tek en önemli ayrım, kaynağın nerede yapıldığıdır. Atölye kaynağı kontrollü fabrika koşullarında gerçekleşir: önceden nitelendirilmiş prosedürler, sertifikalı kaynakçılar, konumlandırıcılar, kontrollü sıcaklık ve nem ve ultrasonik muayene (UT) ve manyetik parçacık muayenesi (MT) gibi muayene ekipmanlarına anında erişim. Atölye kaynakları — elemanlara sevkiyattan önce uç plakaları, takviyeler, kuşaklar ve taban plakaları takmak — her ciddi imalat atölyesinde standart uygulamadır ve herhangi bir fiyat teklifinde beklenmelidir.
Saha kaynağı montaj sahasında gerçekleşir ve her saha koşulunu kalite değişkeni olarak devralır: rüzgar, yağmur, toz, sıcaklık, erişim iskelesi, güç kaynağı, kaynakçı yorgunluğu ve proje ülkesinde test hizmetlerinin mevcudiyeti. Saha kaynağı belirli durumlarda doğru cevap olabilir — çok büyük veya olağandışı birleşimler, mevcut yapılara retrofit bağlantılar veya montaj sırasında keşfedilen değişiklikler — ancak tüm bir bina için sistematik bir birleştirme stratejisi olarak, riski tam olarak kontrolün en zayıf olduğu yerde yoğunlaştırır.
Kaynaklı Birleşimlerin Daha İyi Seçim Olduğu Yerler
Kaynak, güçlü yönlerinin baskın olduğu senaryolarda üstündür. Ağır endüstriyel çerçeveler büyük plaka kirişleri, kalın kutu kolonlar ve yüksek yorulma talebi ile — ağır vinç atölyeleri, enerji santrali binaları, uzun açıklıklı transfer yapıları — genellikle tamamen kaynaklı atölye ekleri ile atölyede kaynaklı yapma elemanlar kullanır, çünkü kaynaklı detaylar daha kompakt ve yorulma performansı için optimize edilebilir. Hava veya su geçirmez montajlar, tank destekleri veya özel endüstriyel muhafazalar gibi, doğası gereği kaynak gerektirir. Ağırlığa kritik uygulamalar, bazı köprü bileşenleri ve uzun açıklıklı makaslar dahil olmak üzere, kaynaklı detayların malzeme verimliliğinden fayda sağlar. Ve karmaşık mimari düğüm noktaları — havaalanı terminalleri, stadyum çatıları ve özellik kuleleri için tipik olan kavisli kesişimler — genellikle atölyede kaynaklı düğüm noktaları gerektirir, çünkü geometri standart cıvatalı bağlantı parçalarıyla çözülemez.
Sözleşmede Yönetmeniz Gereken Sınırlamalar
Saha kaynağı sertifikalı kaynakçılar, nitelendirilmiş kaynak prosedür şartnameleri, elektrot depolama ve kullanım kontrolü, hava koruması ve kaynak sonrası muayene gerektirir — bunların tümü sahada, sizin ülkenizde, sizin veya yüklenicinizin denetiminde para ve zaman maliyetidir. Galvanizli elemanlar üzerindeki saha kaynakları, ısıdan etkilenen bölgede çinko kaplamayı yok eder ve tel fırçalama ile çinko zengini boya onarımı gerektirir; bu, binanın ömrü boyunca bir bakım yükümlülüğüdür. Kaynaklı birleşimler ayrıca kalıcıdır: değişiklik, genişletme veya sökme, elemanlara zarar veren ve yeniden kullanımı karmaşıklaştıran kesme gerektirir. Bu sınırlamaların hiçbiri kaynağı kötü bir seçim yapmaz — sadece kaynaklı birleşimlerin kalite ve yaşam boyu bakım yükümlülüklerini saha aşamasına kaydırdığı anlamına gelir ve tedarik koşullarınız bunu yansıtmalıdır.
Cıvatalı mı Kaynaklı mı: Gerçek Projeleri Belirleyen On İki Faktör
Aşağıdaki tablo, uluslararası çelik bina projelerini en sık belirleyen faktörler açısından karşılaştırmayı özetler. Takip eden tartışma, bir tablonun yakalayamayacağı nüansları açıklar.
| Karar faktörü | Cıvatalı birleşimler | Kaynaklı birleşimler |
|---|---|---|
| Sahada montaj hızı | Hızlı; hava koşullarına dayanıklı; vinç ve anahtar iş akışı | Daha yavaş; hava koşullarına duyarlı; sıraya bağlı |
| Saha beceri gereksinimi | Eğitimli cıvatalama ekibi; yaygın olarak bulunur | Sertifikalı kaynakçılar; birçok pazarda kıt |
| Kalite kontrol ortamı | CNC delme + tork doğrulaması; sahada kontrol edilebilir | Atölyede mükemmel; sahada kontrol edilmesi zor |
| Malzeme verimliliği | Biraz daha yüksek (plakalar + cıvatalar) | En verimli yük yolu |
| İmalat maliyeti | Delme + plaka işi | Kaynakçı saatleri + muayene; ağır birleşimler için verimli |
| Korozyon koruması uyumluluğu | Sıcak daldırma galvanizleme ile mükemmel; kaplama bozulmamış | Saha kaynakları çinkoyu yakar; onarım kaplaması gerekir |
| Yorulma ve ağır döngüsel yük | Kaymaya karşı kritik detaylar iyi performans gösterir | Uygun detay ve muayene ile mükemmel |
| Gelecekteki değişiklik / genişletme | Geri döndürülebilir; cıvatalar ayarlanabilir veya çıkarılabilir | Kalıcı; değişiklikler kesme gerektirir |
| Hizmet ömrü boyunca muayene | Basit görsel ve tork kontrolleri | Şüpheli kusurlar için NDT gerekir |
| Sökme / taşıma değeri | Yüksek; varlık sökülüp taşınabilir | Düşük; kesme elemanlara zarar verir |
| Montaj sırasında hava bağımlılığı | Düşük | Yüksek (rüzgar, yağmur, nem kaynak kalitesini etkiler) |
| Risk konumu | Fabrika (kontrollü) + sıkma prosedürü | Saha (yüklenici becerisi ve koşulları) |
Hız, Takvim ve Hava Riski
Yurt dışı bir proje için montaj penceresi, zincirdeki her lojistik belirsizliğe maruzdur: gemi gecikmeleri, liman tıkanıklığı, gümrük işlemleri, temel hazırlığı ve yerel işgücü mevcudiyeti. Cıvatalı bir çerçeve, sahada kritik yolu sıkıştırır çünkü elemanlar vinç yerleştirebildiği kadar hızlı monte edilir ve cıvatalama, kaynağı durdurmaya zorlayacak koşullarda devam eder. Buna karşılık saha kaynağı kuru yüzeyler, rüzgar koruması ve soğuk havada ön ısıtma gerektirir; bir hafta muson yağmuru veya çöl kum fırtınası, kaynağa bağımlı bir takvimi haftalarca geciktirebilir. Tropikal, kıyı veya yüksek rüzgarlı bölgelerde inşa eden alıcılar bu takvim asimetrisini teorik değil, gerçek bir maliyet kalemi olarak değerlendirmelidir.
Kalite Riski ve Nerede Bulunduğu
Yararlı bir zihinsel model: kaynak, kalite riskini insanlarda ve saha koşullarında yoğunlaştırır; cıvatalama ise fabrika doğruluğu ve montaj prosedüründe yoğunlaştırır. Tedarikçinizin olgun bir imalat atölyesi varsa — CNC delme, kontrollü kaynak hatları, kurum içi muayene ekipleri ve ISO 9001, CE, SGS ve BV denetimi gibi sertifikasyon — o zaman ağırlıklı cıvatalı bir sistem, neredeyse tüm birleşim kalitesini sevkiyattan önce doğrulanabileceği kontrollü ortama etkin bir şekilde taşır. Varış ülkesindeki montaj yükleniciniz kaynakta güçlü ve cıvatalama prosedüründe zayıfsa, hesap değişebilir; ancak çoğu uluslararası proje için fabrika kontrollü yol daha güvenli varsayılandır çünkü çelik limandan ayrılmadan önce denetlenebilir.
Korozyon: Alıcıların Küçümsediği Etkileşim
ISO 1461'e göre sıcak daldırma galvanizleme — örneğin en az 275 g/m² kaplama — nemli, kıyı ve tarımsal ortamlarda çelik bina çerçeveleri için en maliyet etkin korozyon koruma stratejilerinden biridir. Cıvatalama ve galvanizleme doğal ortaklardır: delikler galvanizlemeden önce delinir, erimiş çinko deliklerin içi dahil her yüzeyi kaplar ve kaplama sahaya bozulmadan ulaşır. Galvanizli bir çerçeve üzerindeki saha kaynağı, kaplamayı yerel olarak yok eder, çinkodan duman üretir ve uzun vadeli performansı tamamen saha ekibinin özenine bağlı olan onarım alanları bırakır. Amonyak açısından zengin hayvancılık binalarında, gübre tesislerinde, kıyı depolarında ve nemli tropikal atölyelerde, yalnızca bu etkileşim genellikle cıvatalı bir sistem lehine belirleyicidir.
Sismik Davranış ve Bağlantı Sünekliği
Deprem riski taşıyan bölgelerde, bağlantı detaylandırması süneklik sağlamalıdır — yani gevrek kırılma olmadan deforme olabilme yeteneği. Modern sismik tasarım, akmanın nerede gerçekleşeceğinin dikkatli seçimiyle bunu başarır ve hem cıvatalı hem de kaynaklı çözümler bu performansı gösterecek şekilde detaylandırılabilir. Genişletilmiş uç plakalı cıvatalı moment bağlantıları, sünekliği atölye kalite kontrolüyle birleştirdiği için sismik çerçevelerde yaygın olarak kullanılır; kaynaklı moment bağlantıları da kaynak erişimi, destek çubukları ve muayene düzgün mühendislikle yapıldığında aynı ölçüde yerleşik çözümlerdir. Tedarikte çıkarılacak ders, bir yöntemin sismik olarak güvenli diğerinin güvensiz olduğu değil — sismik projelerin, kendi ülkenizdeki yürürlükteki yönetmeliği anlayan ve hangi yöntem seçilirse seçilsin bağlantı tasarımını belgeleyebilen bir tedarikçi gerektirdiğidir.
Sadece Tonaj Fiyatı Değil, Toplam Sahip Olma Maliyeti
Cıvatalı sistemler imalat teklifinde marjinal olarak daha yüksek çelik tonajı ve delme maliyeti gösterebilir; kaynaklı sistemler daha düşük tonaj ancak daha yüksek saha işçiliği, muayene, hava koruması ve kaplama onarım maliyeti gösterebilir. Varlığın ömrü boyunca cıvatalı sistemler ayrıca seçenekleri korur: ara kat eklemek, bir açıklığı uzatmak, bir binayı taşımak veya korozyona uğramış bir elemanı değiştirmek, birleşimler sökülebilir olduğunda daha basit ve daha ucuzdur. Bilinçli alıcılar bağlantı kararını yalnızca imalat kalemine göre değil, toplam teslim ve yaşam döngüsü maliyeti — imalat artı nakliye artı montaj artı muayene artı gelecekteki esneklik — üzerinden değerlendirir.
İklim ve Saha Koşulları Cevabı Nasıl Değiştirir
Aynı yapı programı farklı ortamlarda farklı bağlantı stratejilerini haklı çıkarır ve uluslararası alıcılar saha analizini şartnamelerinde açıkça belirtmelidir.
- Kıyı ve deniz atmosferleri. Tuz spreyi, herhangi bir kaplama kırılmasında korozyonu hızlandırır. Sızdırmaz, kaplaması bozulmamış birleşimlere sahip tamamen cıvatalı, sıcak daldırma galvanizli bir çerçeve bakımı en aza indirir; herhangi bir saha kaynağı istisnai olmalı ve ardından titiz çinko onarımı yapılmalıdır.
- Tropikal ve yüksek nemli bölgeler. Yoğuşma ve biyolojik atmosferler (örneğin, hayvancılık binalarındaki amonyak) hem çeliğe hem de kaplamalara saldırır. Cıvatalama galvanizlemeyi korur; saha kaynağı kaplama sisteminde kalıcı zayıf noktalar oluşturur.
- Çöl ve yüksek sıcaklık bölgeleri. Termal genleşme aralıkları geniştir ve kum taşıyan rüzgar saha çalışmasını zorlaştırır. Cıvatalı montaj rüzgar olayları arasında hızlı ilerler ve kayma kritik bağlantılar termal hareket döngülerini güvenilir şekilde karşılar.
- Soğuk ve kar yükü bölgeleri. Dondurucu koşullarda saha kaynağı ön ısıtma ve muhafaza gerektirir, bu da maliyeti ve riski artırır; cıvatalama soğuğa duyarsızdır. Bağlantı tasarımı kar birikimi yüklerini ve çok düşük sıcaklıklarda gevrek kırılma hususlarını ele almalıdır; bu, birleştirme yönteminden bağımsız olarak tedarikçinizin tasarım ekibinin mühendislik görevidir.
- Sınırlı altyapıya sahip uzak sahalar. Sertifikalı kaynakçılar, muayene hizmetleri veya istikrarlı saha gücünün sağlanmasının zor olduğu yerlerde, sıfır saha kaynaklı cıvatalı sistem bağımlılığı tamamen ortadan kaldırır.
Tarımsal projeler bu noktayı somut olarak gösterir. Bir prefabrik galvanizli çelik yapı domuz barınağı her kaplama kırılmasının önemli olduğu aşındırıcı, yıkama ortamında çalışır; cıvatalı, galvanizli bağlantılar pratik varsayılandır. Aynı mantık, nemli iklimlerde karma kullanımlara hizmet eden tarımsal hafif çelik çiftlik barınağı binası için de geçerlidir.
Bina Tipine Göre Önerilen Bağlantı Stratejileri
Proje tipi, atölye kaynağı ve saha cıvatalamasının optimal karışımını şekillendirir. Aşağıdaki öneriler, ön mühendislik ve mühendislik çelik binalarda yaygın uygulamayı yansıtır ve deneyimli bir imalatçının işi nasıl sıraladığıyla uyumludur.
- Portal çerçeve atölyeleri ve depolar. Cıvatalı sistem için klasik durum: fabrikada kaynaklı uç plakaları ve taban plakaları, fabrikada delinmiş delikler ve tamamen cıvatalı saha ekleri. Sıfır saha kaynaklı cıvatalı bağlantı sistemine sahip bir sıcak daldırma galvanizli portal çerçeve çelik atölyesi yaklaşımı en temiz haliyle gösterir — galvanizlemeden önce delinen delikler ve hatasız montaj için eşleşme işaretli birleşimler.
- Hafif çerçeveli depolar ve lojistik binaları. Operasyona hız önceliktir ve cıvatalı eklerle modüler açıklıklar (örneğin, 6–9 m aralık) hem hızlı montajı hem de sonraki genişlemeyi destekler. Tipik konfigürasyonlar için bir hafif çelik çerçeve metal yapı deposu veya bir prefabrik inşaat portal çerçeve deposu inceleyin.
- Ağır vinçli atölyeler ve endüstriyel tesisler. Hibrit: atölyede kaynaklı yapma kolonlar ve vinç kirişleri (kaynak kalitesinin kontrol edildiği ve yorulma detaylarının optimize edilebildiği yerlerde), montaj pratikliği için cıvatalı saha ekleri ve cıvatalı vinç konsol bağlantıları. Amaca yönelik bir prefabrik vinç çelik yapı atölyesi veya bir ağır çelik yapı fabrika binası genellikle bu modeli izler.
- Uzun açıklıklı spor salonları ve havalimanı terminalleri. Karmaşık geometri, düğüm noktalarının ve kavisli elemanların ağır atölye kaynağını gerektirir; saha bağlantıları erişim ve program izin verdiği yerde cıvatalı kalır. Mühendislik vurgusu düğüm imalat doğruluğu ve montaj sıralaması üzerindedir.
- Köprüler. Yorulma ve tekrarlı yükleme baskındır. Modern uygulama, atölyede kaynaklı plaka kirişleri cıvatalı (genellikle kayma kritik) saha ekleriyle birleştirir — en çok kodlanmış haliyle hibrit. Cıvatalı saha montajı için tasarlanmış bir modüler çelik kiriş veya kemer köprüsü nakliyeye uygun modülleri kontrollü saha birleşimleriyle birleştirir.
- Uçak hangarları. Çok büyük açıklıklar ve ağır sürgülü kapılar az sayıda birleşimde büyük kuvvetler yaratır; ana elemanlar için atölye kaynağı ve cıvatalı ekler nakliye boyutlarını yönetilebilir tutar. Bir prefabrik çelik yapı uçak hangarı tipik bir uygulamadır.
Tutarlı deseni fark edin: kontrolün yüksek olduğu atölyede kaynak yapın; koşulların belirsiz olduğu sahada cıvatalayın. Bu deseni tersine çeviren projeler — ana elemanların ağır saha kaynağı — tedarikçi değerlendirmenizde ekstra incelemeyi hak eder.
Hibrit Yaklaşım: Atölye Kaynağı Artı Saha Cıvatalaması
En güvenilir uluslararası projeler nadiren tek bir yöntemi münhasıran seçer; her yöntemi en iyi performans gösterdiği aşamaya atarlar. Uygulamada bu, imalat atölyesinin plakaları, takviyeleri ve bağlantı parçalarını elemanlara bağlayan tüm kaynağı — sertifikalı kaynakçılar, kontrollü prosedürler ve kurum içi ultrasonik muayene altında — gerçekleştirdiği, saha aşamasının ise eşleşme işaretli çizimlere göre elemanların cıvatalanmasından oluştuğu anlamına gelir.
Bu hibrit dört bileşik fayda sağlar. Birincisi, plakalar ve berkitmeler atölyede kaynaklandığı (cıvatalanmadığı) için cıvatalamanın tonaj cezasını en aza indirir. İkincisi, kritik yolda saha kaynağı olmadığı için montaj hızını en üst düzeye çıkarır. Üçüncüsü, delikler sıcak daldırma galvanizlemeden önce delindiği ve hiçbir saha sıcak işlemi kaplamayı bozmadığı için galvanizleme sistemini korur. Dördüncüsü, kalite denetiminizi basitleştirir: neredeyse tüm bağlantı kalitesi sevkiyattan önce fabrikada doğrulanabilir ve saha aşaması kontrollü, prosedürel olarak basit bir montaj görevi haline gelir.
Teklifleri aldığınızda, her seçeneğin ne kadar saha kaynağı varsaydığını açıkça sorun. „Aynı” bina için iki teklif, biri 300 saha kaynağı içeriyorsa ve diğeri hiç içermiyorsa önemli ölçüde farklılık gösterebilir. Cıvatalı seçenek imalatta biraz daha yüksek fiyat verebilir ve teslim edilmiş, monte edilmiş ve muayene edilmiş maliyette önemli ölçüde daha ucuz — ve program riskinde maddi olarak daha düşük olabilir.
Bağlantıları Şartnameye Alırken Yaygın Alıcı Hataları
Birçok uluslararası projede aynı şartname hataları tekrarlanır. Bunlardan kaçınmak hiçbir maliyet getirmez ve en sık görülen anlaşmazlıkları önler.
- Performans yerine yöntemi belirtmek. „Tamamen kaynaklı” veya „tamamen cıvatalı” ifadesini mutlak olarak belirtmek ekonomik olmayan detayları zorlayabilir. Performansı belirtin — yükler, kodlar, korozyon ortamı, montaj kısıtlamaları — ve saha kaynağının en aza indirilmesi ve gerekçelendirilmesi şartıyla, nitelikli mühendislerin detayları seçmesine izin verin.
- Korozyon koruması etkileşimini göz ardı etmek. Galvanizli çerçeveler sipariş edip ardından saha kaynaklı bağlantıları kabul etmek kaplama sistemini bozar. Saha kaynağı kaçınılmazsa, yazılı çinko onarım prosedürleri ve malzemeleri talep edin.
- Muayene lojistiği olmadan saha kaynağını kabul etmek. Saha kaynaklarında ultrasonik veya manyetik parçacık testini kim, hangi ekipmanla ve hangi kabul kriterlerine göre yapar? Cevap sözleşmede yoksa kalite riski sessizce size aktarılmıştır.
- Cıvatalama prosedürünü hafife almak. Cıvatalama basittir ama gelişigüzel değildir: kalibre edilmiş anahtarlar, belirtilen sıkma sıraları ve eşleşme işareti kontrolleri önemlidir. Hem vinç sıralamasını hem de bağlantı sıkma işlemini kapsayan bir montaj yöntem beyanı talep edin.
- Gelecekteki genişlemeyi unutmak. Bir binayı daha sonra genişletmeyi bekleyen alıcılar, cıvatalı alın duvar çerçeveleri, genişleme yükleri için boyutlandırılmış cıvatalı ekler ve genişleme hattı boyunca devam eden aşık sistemleri talep etmelidir — sonradan kaynak yapmak maliyetli alternatiftir.
- Toleransları tanımsız bırakmak. Delik toleransları, ankraj cıvatası konumlandırma toleransları ve eleman uzunluğu toleransları, cıvatalı bir çerçevenin gerçekten bir araya gelip gelmeyeceğini belirler. Hafifçe yanlış konumda dökülen ankraj cıvataları, saha gecikmesinin önde gelen nedenidir; toleransları kararlaştırın ve sevkiyattan önce şablonları doğrulayın.
Sevkiyattan Önce Talep Edilmesi Gereken Bağlantı Tasarımı Teslimatları
Uluslararası projelerde, çelik paketlenmeden önce aldığınız belgeler bağlantı kalite kontrolünüzün başlıca aracıdır — çünkü gemi hareket ettikten sonra her bağlantı kusuru, imalatçının fabrikasında değil, sizin ülkenizde bir saha sorunu haline gelir. Yetkin bir tedarikçi, bağlantıları tasarımdan paketlemeye kadar kapsayan tanımlı bir teslimat paketi sağlayacaktır ve bunu sözleşmeyle talep etmelisiniz.
En azından aşağıdaki kalemleri isteyin ve üretimi onaylamadan önce şartnamenize göre inceleyin:
- Bağlantı tasarım hesaplamaları yargı alanınız için geçerli koda atıfla, her birleşim ailesini, tasarım kuvvetlerini ve seçilen detayın kullanımını gösterir. Bu, cıvatalı veya kaynaklı çözümün varsayılmadığını, mühendislikle tasarlandığını gösteren kanıtınızdır.
- Delik desenli atölye çizimleri her eleman için delik çaplarını, mastarları, adımları, kenar mesafelerini ve plaka kalınlıklarını gösterir. Bu çizimler CNC delmeyi yönlendirir, dolayısıyla doğrulukları saha uyumunu belirler.
- Eksiksiz bir cıvata listesi her birleşim ailesi için cıvata kalitelerini, çaplarını, uzunluklarını, miktarlarını ve sıkma yöntemini listeler. Cıvata listesi ayrıca uzak bir sahada eksikliklere karşı tedarik kontrolünüzdür.
- Kaynak dokümantasyonu atölye kaynakları için: kullanılan kaynak prosedür şartnameleri, kaynakçı yeterliliklerinin özeti ve ultrasonik muayene gibi tahribatsız muayenenin kapsamı ve sonuçları.
- Kaplama kayıtları, sıcak daldırma galvanizleme belirtildiğinde galvanizleme sertifikaları dahil, böylece kaplama kütlesi ve kapsamı sözleşmeye göre doğrulanabilir.
- Bir eşleşme işaretleme diyagramı çelik üzerindeki her işareti montaj çizimlerine eşler; bu, saha ekibinin binlerce elemanı belirsizlik olmadan birleştirmesini sağlar.
- Montaj planına göre sıralanmış bir çeki listesi, böylece konteynerler vinç onları istediği sırayla açılabilir — saha süresini anlamlı ölçüde sıkıştıran küçük bir belge.
- Bir montaj el kitabı vinç varsayımlarını, eleman sırasını, cıvatalama prosedürlerini, tork değerlerini ve muayene bekleme noktalarını kapsar.
Bu paketi incelemek, sevkiyattan önce birkaç gün mühendislik dikkati gerektirir; eksik bir teslimatı varıştan sonra keşfetmek ise haftalara mal olur. Teslimat listesini sözleşmeye bağlayan ve muayene onayını bir ödeme veya sevkiyat kilometre taşı yapan alıcılar, tutarlı olarak daha sorunsuz montajlar ve daha az talep bildirir — sorunlar hiç ortaya çıkmadığı için değil, düzeltilmesi hâlâ ucuzken yakalandığı için.
Profesyonel Bir Çelik Yapı Tedarikçisi Bağlantıları Nasıl Mühendislikle Tasarlar
Yetkin bir imalatçının içinde neler olduğunu anlamak, teklifleri ton başına fiyatın ötesinde değerlendirmenize yardımcı olur. Xiamen, Fujian, Çin merkezli, yıllık 360.000 ton çelik yapı ve 1.000.000 m² bina kaplama sistemi kapasitesine sahip bir çelik yapı üreticisi olan Jidian Construction Materials Co., Ltd.'de bağlantı iş akışı tasarımdan teslimata entegredir ve aynı felsefe tüm ürün yelpazesinde geçerlidir: mümkün olan her birleşimi fabrikada çözün ve sahaya kaynak projesi yerine bir cıvatalama görevi gönderin.
Tasarım ve detaylandırma. Mühendisler çerçeveyi modeller, elemanları Q345B/Q355B gibi kalitelerden boyutlandırır ve her bağlantıyı hedef pazar için geçerli koda göre tasarlar; her delik deseninin, plaka kalınlığının ve cıvata kalitesinin açık olduğu koordineli atölye çizimleri üretir. Şirket, Çin ulusal çelik yapı standartlarının ve şartnamelerinin formülasyonu ve incelenmesine katılmıştır ve tasarım ofisi her projenin yargı alanına uygulanabilir koda göre çalışır.
İmalat. CNC delme, delik desenlerini kontrollü toleranslarda üretir; atölye kaynağı, sertifikalı prosedürler altında uç plakaları, berkitmeleri ve takviyeleri bağlar; sıcak daldırma galvanizleme belirtildiğinde, delme galvanizlemeden önce yapılır, böylece kaplama delik duvarları dahil her yüzeyi kaplar. Elemanlar eşleşme işaretiyle işaretlenir, böylece saha ekibi çerçeveyi çizimleri cıvata cıvata yorumlamadan birleştirebilir.
Kalite kontrol. Kurum içi muayene ekibi hammadde kalitesini kontrol eder, kaynakların ultrasonik muayenesini yapar, pas giderme derecelerini doğrular ve paketlemeden önce boyutları kontrol eder; kalite yönetim sistemi ISO 9001, CE, SGS ve BV sertifikalarıyla desteklenir. Bağlantı bileşenleri — cıvatalar, plakalar, elemanlar — sayılır, eşleşme işaretiyle işaretlenir ve montaj sırasına göre paketlenir, böylece konteynerler vinç onları istediği sırayla gelir.
Teslimat ve montaj desteği. Tipik bir portal çerçeve projesi için üretim, çizim onayından sonra 20–30 gün sürer ve paketleme konteyner verimliliği ve montaj sırası için planlanır. Montaj çizimleri, sıkma prosedürleri ve sıralama planları sevkiyata eşlik eder ve mühendislik ekibi montaj aşaması boyunca hazır bulunur — 50'den fazla ülkedeki müşterilere hizmet veren sıfır saha kaynaklı bağlantı felsefesinin pratik ifadesi.
Alıcılar için stratejik nokta: bağlantıları tek bir entegre süreç olarak tasarlayan, üreten, kaplayan, denetleyen ve paketleyen bir tedarikçi, hiçbir saha denetiminin telafi edemeyeceği koordinasyon riskini ortadan kaldırır. Bağlantı kalitesi fabrikada oluşturulur; saha ise bunu ya korur ya da yok eder.
Sözleşmeyi İmzalamadan Önce Sorulması Gereken Sorular
Bu kontrol listesini tedarikçi görüşmelerinizde kullanın. Yetkin bir üretici her soruyu sıfatlarla değil, belgelerle yanıtlar.
- Bağlantıların yüzde kaçı sahada cıvatalanır ve hangi birleşimler (varsa) yerinde kaynak gerektirir? Neden?
- Delikler sıcak daldırma galvanizlemeden önce mi açılır ve hangi kaplama kütlesi belirtilir (örn. ISO 1461'e göre)?
- Her birleşim ailesi için hangi cıvata kaliteleri ve bağlantı tipleri (yataklama veya kayma kritik) önerilir ve hangi sıkma prosedürü belirtilir?
- Atölye kaynakları için hangi kaynak sertifikaları, kaynak prosedür şartnameleri ve tahribatsız muayeneler geçerlidir?
- Elemanlar nasıl eşleştirme işaretiyle işaretlenir ve paketlenir; paketleme sırası montaj planına uygun mudur?
- Ülkemde bağlantı tasarımını hangi tasarım kodu yönetir ve tedarikçi uygunluğu belgeleyebilir mi?
- Temel müteahhidine hangi ankraj cıvatası toleransları ve şablonları sağlanır?
- Hangi montaj denetimi, yöntem beyanları ve satış sonrası destek dahildir?
Eksiksiz bir satın alma tablosu için ilgili okuma: rehberimiz temellerin ve montaj yöntemlerinin proje maliyeti ve süresini nasıl etkilediği, alıcı genel bakışı kıyı, endüstriyel ve tropikal projeler için korozyon önleyici kaplama sistemleri, mühendislik rehberimiz ağır kar yükleri ve aşırı soğuk için çelik binaların tasarımıve açıklaması çelik yapı binalarının inşaat sonrası nasıl genişletilebileceği.
Sıkça Sorulan Sorular
Cıvatalı bağlantılar kaynaklı bağlantılar kadar güçlü müdür?
Doğru tasarlanmış cıvatalı bağlantılar, bir bina çerçevesinin gerektirdiği mukavemeti tam olarak karşılayabilir ve modern kodlar cıvatalı ve kaynaklı tasarımı eşit derecede geçerli yollar olarak kabul eder. Fark detaydadır: kaynak, kompakt geometriye sahip sürekli bir yük yolu sağlarken cıvatalama yükü plakalar ve cıvata grupları üzerinden aktarır. Atölyeler, depolar ve çoğu endüstriyel bina için tipik yük seviyelerinde, iyi tasarlanmış bir cıvatalı sistem tüm yapısal gereksinimleri karşılar ve hız ile geri döndürülebilirlik avantajları sunar. Belirli yorulma kritik veya geometrik olarak karmaşık birleşimler için kaynaklı detaylar tercih edilir — bu nedenle hibrit sistemler standart uygulamadır.
Sahada kaynak neden galvanizli kaplamalara zarar verir?
Galvanizleme, çeliğin erimiş çinkoya daldırılmasıyla uygulanan bir çinko kaplamadır. Ark kaynağı çelik yüzeyi yerel olarak eritir, kaynak bölgesindeki ve çevresindeki çinkoyu yakarak çinko dumanı üretir. Açığa çıkan alan temizlenmeli ve çinko bakımından zengin kaplama ile onarılmalıdır; onarılan alanlar nadiren orijinal sürekli galvaniz tabakasının dayanıklılığına ulaşır. Bu nedenle galvanizlemeden önce delme artı cıvatalı saha montajı — sıfır saha kaynağı ile — binanın ömrü boyunca tam korozyon koruma sistemini korur.
Cıvatalı bağlantı kalitesi sahada nasıl doğrulanır?
Fabrika kontrolleri ile saha prosedürlerinin birleşimiyle: cıvata kaliteleri için fabrika sertifikaları, belirtilen muayene ile kalibre edilmiş tork anahtarları veya dönme-somun yöntemleri, doğru montajı teyit etmek için bağlanan parçalar arasında eşleştirme işaretleri ve tüm katmanların tam temas ettiğine dair görsel kontroller. Delikler fabrikada CNC ile delindiği ve elemanlar eşleştirme işaretiyle işaretlendiği için uyum sorunları nadirdir ve hemen görülür — tespiti için tahribatsız muayene gerektiren gizli kaynak kusurlarının aksine.
Alıcı ne zaman bilinçli olarak saha kaynağını seçer?
Meşru durumlar arasında, cıvata erişiminin imkânsız olduğu mevcut yapılara yeni çeliğin bağlanması, pratik nakliye sınırlarını aşan çok büyük birleşimler, montaj sırasında keşfedilen geç değişiklikler ve belirli güçlendirme veya retrofit işleri yer alır. Bu durumlarda sertifikalı kaynakçılar, onaylı prosedürler, hava koşullarına karşı koruma ve tanımlı bir muayene planı talep edin — ve kaplama onarım kapsamını aynı iş paketinin parçası olarak değerlendirin.
Cıvatalı sistem daha mı pahalıdır?
Plakalar ve cıvatalar malzeme eklediği ve delme ek bir işlem olduğu için imalat tonajı marjinal olarak daha yüksek olabilir. Ancak saha işçiliği, montaj süresi, muayene lojistiği, hava riski ve gelecekteki esneklik hesaba katıldığında toplam teslim maliyeti genellikle cıvatalama lehinedir. Doğru karşılaştırma, tek başına imalat kalemi değil, monte edilmiş, muayene edilmiş ve bakımı yapılabilir binanın yaşam döngüsü maliyetidir.
Cıvatalı bağlantılar yüksek rüzgâr ve siklon bölgelerinde nasıl performans gösterir?
Rüzgâr yükü bağlantıları yerçekimi yükünden farklı şekilde zorlar: kaldırma kuvveti çatı sistemlerinde ve desteklerde kuvvetleri tersine çevirir, döngüsel rüzgâr esintisi tekrarlanan yük tersinmesi yaratır ve toplam yapısal ayrılma, sistemik bir birleşim arızasının sonucudur. İyi tasarlanmış cıvatalı çerçeveler bu talepleri kayma kritik destek bağlantıları, tersinme için boyutlandırılmış uç plakaları ve kaldırma kuvveti için ankrajlanmış temel bağlantıları ile karşılar — sitenizin tasarım rüzgâr hızı ve maruziyet kategorisinin teklif aşamasında belirtilmiş olması koşuluyla. Pratik alıcı eylemi, projenin temel rüzgâr hızını ve arazi kategorisini açıkça sağlamak, ardından tedarikçinin bağlantı tasarımının çatı kaplama bağlantısını, aşık-kiriş birleşimlerini ve destek ön gerginliğini kapsadığını teyit etmektir; bunlar siklon eğilimli pazarlarda en sık eksik belirtilen unsurlardır.
Binanın ömrü boyunca cıvatalı ve kaynaklı bağlantılar hangi bakımı gerektirir?
Agresif ortamlardaki çelik binalar için genel bir bakım uygulaması olarak, alıcılar genellikle bağlantıların periyodik görsel muayenesini planlar — kaplama bozulması, birleşim yerlerinde yüzey pası, temel detaylarında su birikmesi ve cıvatalı bağlantılar için gevşeme belirtileri kontrol edilir — sıklığı sahanın korozifliğine göre ölçeklendirilir. Sıcak daldırma galvanizli cıvatalı çerçeveler tipik olarak mekanik hasar noktalarında kaplama rötuşu dışında çok az bakım gerektirirken, boyalı kaynaklı yapılar genellikle kaynak hatlarında ve kenarlarda daha erken ve daha sık kaplama bakımı gerektirir. Sistem ne olursa olsun, temel bağlantıları çevresindeki drenaj detayları düzenli ilgiyi hak eder, çünkü temel hattındaki durgun su, sahada uzun vadeli bağlantı korozyonunun en yaygın başlatıcısıdır.
Mevcut kaynaklı bir çelik bina cıvatalı bağlantılara dönüştürülebilir mi?
Kısmi dönüşümler yaygındır: bir genişletme sırasında cıvatalı ekler eklemek, korozyona uğramış kaynaklı bir birleşimi cıvatalı onarım detayıyla değiştirmek veya sıcak işten kaçınmak için mevcut çerçeveye yeni ekler (asmalar, platformlar, ekipman destekleri) cıvatalamak. Tam dönüşüm nadiren ekonomiktir, ancak hedefli cıvatalı değişiklikler, mevcut elemanların mühendislik değerlendirmesine tabi olarak kaynaklı bir yapıyı yükseltmenin veya genişletmenin pratik bir yoludur.
Sonuç: Bağlantı Yöntemini Projekte Uyarlayın ve Fabrikayı Kontrolde Tutun
Cıvatalı-kaynaklı sorusu en iyi, bir mukavemet sorusu yerine bir lojistik ve yaşam döngüsü sorusu olarak yanıtlanır. Her iki yöntem de doğru mühendislikle güvenli yapılar sunar. Başarılı uluslararası projeleri sorunlu olanlardan ayıran şey, kalite riskinin nerede yaşadığıdır: sertifikalı süreçlere ve kurum içi muayeneye sahip kontrollü bir fabrikada mı, yoksa değişken hava koşulları, kıt uzmanlar ve sınırlı test erişimi olan uzak bir sahada mı. Atölyeler, depolar, tarım binaları, hangarlar, köprüler ve mekânlardaki tutarlı model, kontrolün en yüksek olduğu yerde atölyede kaynak yapmak, koşulların belirsiz olduğu yerde sahada cıvatalamak ve galvanizli bir çerçevede sıcak işi önleyerek korozyon koruma sistemini korumaktır.
Bir sonraki projeniz hızlı, güvenilir ve kaplaması bozulmamış montaj için tasarlanmış bir çelik yapı binası gerektiriyorsa — galvanizli portal çerçeve atölyesinden ağır bir endüstriyel fabrika binasına — çizimlerinizi, yüklerinizi ve saha koşullarınızı bize gönderin. Mühendislik ekibimiz bağlantı stratejisini sizinle gözden geçirecek, teklifte cıvatalı ve kaynaklı kapsamı belgeleyecek ve 50'den fazla ülkeye teslimata kadar montaj aşamasını destekleyecektir. Bağlantı düzeyinde bir fiyat teklifi ve üzerine plan yapabileceğiniz bir takvim için Jidian Construction Materials Co., Ltd. ile iletişime geçin.